
مراحل ساخت قالب تزریق پلاستیک، فرآیندی چندمرحلهای و دقیق است که از دریافت نمونهی اولیهی محصول شروع میشود و تا تحویل قالب آمادهی تولید به مشتری ادامه پیدا میکند. هر مرحله از این فرآیند به تخصص و دقت خاصی نیاز دارد و کوچکترین غفلت در هرکدام میتواند روی کیفیت نهایی قطعهی تولیدی اثر بگذارد.
این مراحل همیشه دقیقاً به همین ترتیب خطی پیش نمیروند، مثلاً وقتی مشتری فقط یک عکس از قطعه دارد (نه نمونهی فیزیکی و نه فایل سهبعدی)، یک گام میانی قبل از مرحلهی اول اضافه میشود: تبدیل عکس به کانسپت سهبعدی و سپس پرینت سهبعدی برای تأیید مشتری، پیش از آنکه مدلسازی نهایی قالب شروع شود. در ادامه، هشت مرحلهی اصلی این فرآیند را به ترتیب و با جزئیات بررسی میکنیم.
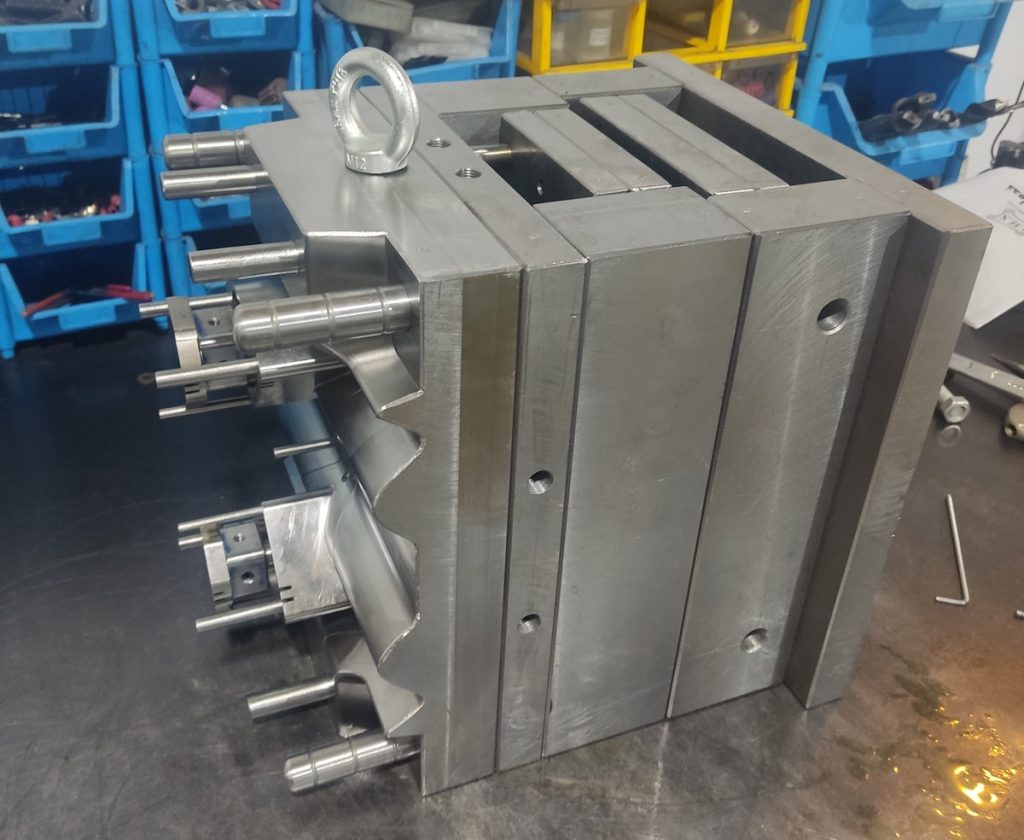
در ادامه تصاویری از مراحل ساخت قالب در نسکافه که در کارگاه مولد پلاس انجام شده است را برای شما در هر بخش قرار داده ایم، تا تصور ذهنی بهتری در کنار خواندن موارد فنی برای شما ایجاد کنیم.
۱. دریافت نمونهی محصول از مشتری
اولین قدم، دریافت یک نمونهی فیزیکی از قطعهی موردنظر مشتری است، یا نقشه یا فایل سهبعدی آماده. برای قطعات ساده، اندازهگیری با کولیس و تهیهی نقشه از همان کافی است؛ اما برای قطعاتی با فرم پیچیدهتر، مثل قطعات خودرو یا اسباببازی، نمونه برای اسکن سهبعدی فرستاده میشود و فایل حاصل (STL) وارد نرمافزاری مثل کتیا برای مهندسی معکوس میشود.
نکتهای که در مهندسی معکوس اهمیت زیادی دارد: تقریباً همهی قطعات پلاستیکی یک تابیدگی جزئی دارند، یا بهخاطر پران نادرست حین تولید اصلی، یا بهخاطر نگهداری طولانی در انبار یا ویترین.
وظیفهی طراح این است که این تابیدگی را بر اساس تجربه تشخیص داده و در مدل نهایی اصلاح کند، نه اینکه فرم تابیده را عیناً کپی کند. این مسئله در قطعاتی با جنس نرمتر (مثل PP) بسیار رایجتر از موادی مثل پلیآمید یا پلیکربنات است.
قالبساز با بررسی دقیق این نمونه، از نظر ابعاد، ضخامت جداره، زوایای هندسی، و بخشهای زیرین (Undercut) ،امکانسنجی تولید (این بررسی در ادبیات جهانی قالبسازی معمولاً DFM یا Design for Manufacturability نامیده میشود) قطعه را انجام میدهد.
اگر در این بررسی مشکلی در طراحی نمونه شناسایی شود (مثل ضخامت جدارهی بیشازحد نازک یا زاویهی خروج ناکافی برای قالب)، بهتر است پیش از شروع طراحی قالب، این نکات با مشتری در میان گذاشته شود.
وقتی نمونهی فیزیکی موجود است، اسکن با دستگاههای دقیق (مثل اسکنر GOM) و مهندسی معکوس دقیقترین راه برای رسیدن به مدل سهبعدی قابلاتکاست. برای نمونه، در پروژهی قالب پمپ جا مایع پیش از نهاییشدن طراحی، چند دور تستفیت با پرینت سهبعدی روی همان ظرف واقعی مشتری انجام شد، چون تلورانس بین شیارهای پمپ و بدنهی ظرف آنقدر حساس بود که حتی یک اختلاف کوچک میتوانست باعث نشت یا عملکرد نادرست پمپ شود.
۲. تهیهی نقشه و مدلسازی سهبعدی قالب
بر اساس نمونهی دریافتی، قالبساز با نرمافزارهایی مانند کتیا یا سالیدورک ابتدا مدل سهبعدی خودِ محصول را بازسازی میکند و سپس بر مبنای آن، مدل کامل قالب را طراحی میکند؛ شامل تعیین تعداد حفره، نوع و مسیر راهگاه و گیت، سیستم خنککاری، سیستم پران (Ejection)، و در صورت نیاز، مکانیزمهای کشویی (Slider) یا پین کج (Angled Pin) برای قطعات پیچیده.
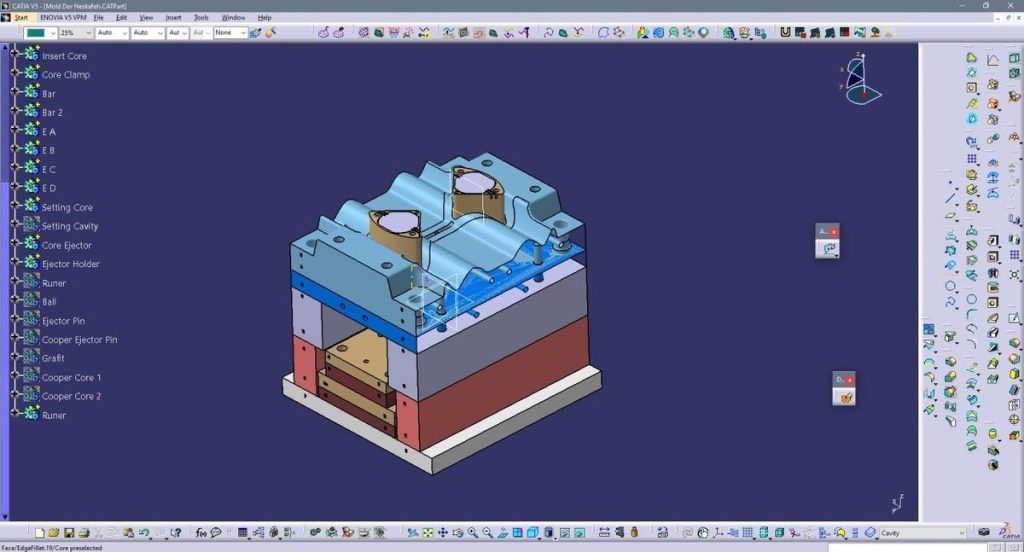
انتخاب صحیح نوع گیت در این مرحله اهمیت زیادی دارد. برای مثال در پروژهی قالب سوکت، یک قالب خانوادهای ۴ حفره برای دو مدل سوکت، بهدلیل ضخامت دیوارهی کمتر از ۰.۸ میلیمتر، از راهگاه سوزنی کناری استفاده شد تا مسیر جریان مذاب کوتاهتر شود و از پر نشدن کامل حفره (Short Shot) جلوگیری شود؛ همین قالب برای رفع لغزش بین نیمهها.
انتخاب مکانیزم هم به فرم دقیق قطعه بستگی دارد، نه یک قاعدهی ثابت. برای خارهای اتصالی که کشویی معمولی جواب نمیدهد، معمولاً کجپران انتخاب میشود.
برای دربی مثل درب روغن صنعتی که رزوهی داخلی دارد، قالب باید مکانیزم گیربکسی داشته باشد؛ اما برخی درهای رزوهدار سادهتر با کفپران هم قابل تولیدند، انتخاب گیربکس برای اینها فقط هزینهی اضافه بدون نیاز واقعی ایجاد میکند. برای آشنایی کامل با انواع این مکانیزمها و اینکه هرکدام برای چه قطعهای مناسباند، مقالهی انواع قالب تزریق پلاستیک را ببینید.
۳. انتخاب جنس فولاد قالب
بسته به تیراژ تولید، نوع مادهی پلاستیکی قطعه، و بودجهی پروژه، فولاد مناسب انتخاب میشود. فولادهایی مانند ۲۳۱۲ برای بدنهی اصلی قالب و تیراژهای متوسط رایج هستند، در حالیکه برای بخشهایی که بیشترین سایش را تحمل میکنند معمولاً از فولاد با سختی بالاتر استفاده میشود.
این انتخاب مستقیماً روی هزینهی نهایی قالب هم اثر میگذارد، جزئیات کاملتر در مقالهی هزینه ساخت قالب تزریق پلاستیک آمده است.
معیارهای دقیقتر انتخاب فولاد، رویهی تنشزدایی، و نحوهی برخورد با کمبود فولاد باکیفیت در بازار ایران، موضوعی است که بهطور مفصل در مقالهی قالبساز خوب کیست؟ توضیح داده شده، همانجا میتوانید ببینید چرا انتخاب اشتباه فولاد در بلندمدت باعث سایش زودرس قالب میشود.
پیش از رسیدن به مرحلهی ماشینکاری، فولاد سفارشدادهشده باید آمادهسازی شود: چون سطح فولاد خام معمولاً سیاه و ناصاف است، ابتدا بلوک تراشی و گونیاکاری برای رسیدن به سطوح کاملاً عمود، و در نهایت سنگزنی مغناطیسی برای صافکردن نهایی سطوح، این آمادهسازی پیشنیاز دقت CNC مرحلهی بعد است.
۴. ساخت قطعات قالب
در این مرحله، بدنه و اجزای قالب با دستگاههای CNC، وایرکات، و در صورت نیاز اسپارک (EDM) ساخته میشوند. قطعاتی با هندسهی پیچیده یا زوایای داخلی تیز، معمولاً با وایرکات یا اسپارک تولید میشوند، در حالی که سطوح صاف و حفرههای اصلی روی CNC ماشینکاری میشوند.
برای گوشههای تیزی که CNC معمولا امکان درآوردنشان را ندارد، بسیاری از کارگاهها از اسپارک CNC (نه اسپارک دستی معمولی) استفاده میکنند تا دقت بالاتری بهدست بیاید.
در پروژهی قالب قطعه پرینتر مثلاً، بهجای اسپارک از وایرکات برای اینسرتهای ریز استفاده شد، چون هم دقت بالاتری روی سطح جدایش پیچیدهی آن پروژه میداد، هم اینسرتها در صورت بروز مشکل بعدی، بهراحتی و بدون توقف خط تولید قابل تعویض بودند.
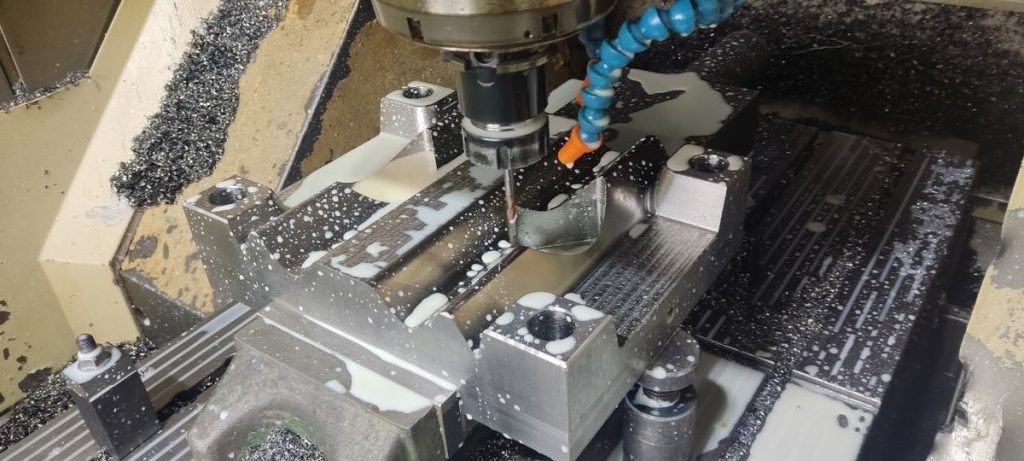
دقت ابعادی در این مرحله باید در حد بسیار بالایی رعایت شود، چون کوچکترین خطا در ساخت میتواند در مرحلهی مونتاژ یا تست اولیه خودش را نشان دهد. برای همین، در پروژههایی با ریسک بالای تنش پسماند فولاد، ماشینکاری در دو مرحله (خشنکاری + استراحت فولاد + پاس نهایی) انجام میشود.
نمونهی واقعیاش پروژهی قالب قطعه پرینتر است، جایی که همین دو مرحلهای بودن ماشینکاری مانع تاببرداشتن اجزای اصلی قالب پس از مونتاژ نهایی شد.
پس از ماشینکاری و پیش از مونتاژ، سطوح تشکیل دهنده قطعه پلاستیکی معمولاً پولیش میشوند، مخصوصاً سمت حفره (ماده قالب) که ظاهر نهایی قطعه را میسازد. سطح پولیشنشده روی قطعهی پلاستیکی خودش را بهشکل خطهای ماشینکاری یا کدری غیریکنواخت نشان میدهد، حتی اگر ابعاد کاملاً درست باشند.
نوع ظاهر قطعه (براق/آینهای یا مات) معمولاً از همان ابتدا با مشتری مشخص میشود. برای ظاهر آینهای، حفره پولیش کاملا پولیش میشود، مثل پروژهی قالب درب ادکلن کلویی که چون قطعه بعداً کروم و طلا آبکاری میشد، کیفیت پولیش سطح قالب مستقیماً روی نتیجهی آبکاری اثر داشت.
برای ظاهر مات، بعضی کارگاهها از سندبلاست یا شاتبلاست استفاده میکنند، اما ماتکاری با اسپارک CNC روی سطح حفره هم یک روش رایج و دقیقتر است، دقیقاً همین تکنیک در پروژهی قالب چشمی دزدگیر برای رسیدن به یک دون مات یکنواخت و دقیق روی سطح استفاده شد.
۵. مونتاژ قالب
تمام قطعات ساختهشده، صفحات، اینسرتها، پینها، سیستم پران و خنککاری، با دقت بالا مونتاژ میشوند. یراق استاندارد قالب (بوش، پین راهنما، میل پران، فنر و مشابه) در همین مرحله خریداری و نصب میشود؛ در کارگاهها به این بخش (سوراخکاریهای نهایی + نصب یراق) معمولاً «اسکلتبندی قالب» گفته میشود.
همراستایی صحیح اجزا در این مرحله حیاتی است؛ کوچکترین خطای مونتاژ میتواند باعث آسیب به قالب در حین تست شود. در قالبهای دارای مکانیزم کشویی یا پین کج، این مرحله حساسیت بیشتری میطلبد، چون حرکت صحیح این اجزا باید پیش از تست روی دستگاه، بهصورت دستی هم بررسی و تنظیم شود.
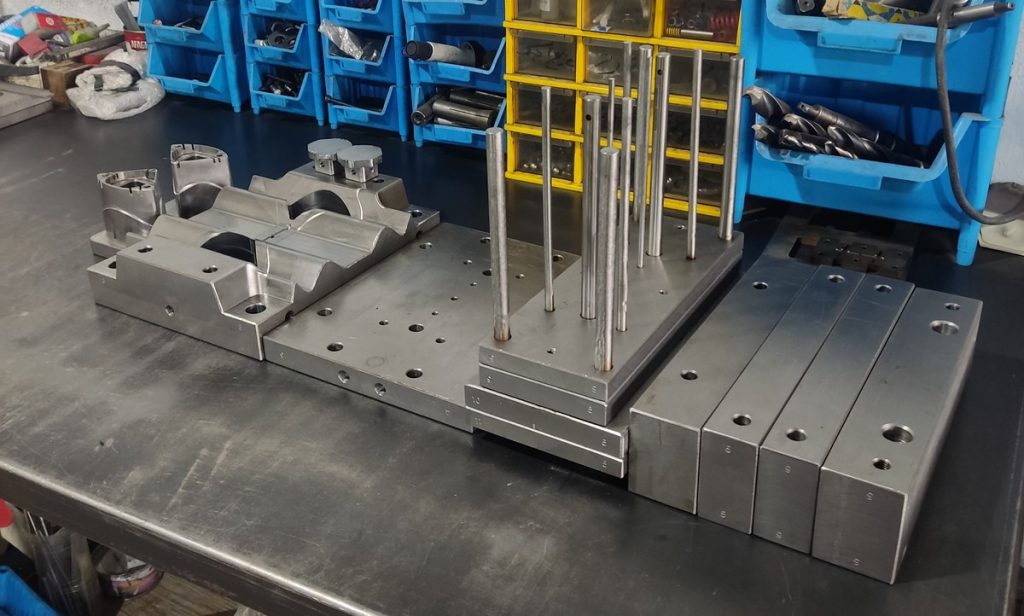
وقتی خط جدایش قالب پیچیده است، مثلاً چون شکل قطعه نامتقارن است یا چند قطعهی متفاوت در یک قالب ترکیب شدهاند، سطوح آببندی معمولاً به دو پاس ماشینکاری نیاز دارند تا دقت لازم برای جلوگیری از پلیسه در حین مونتاژ بهدست بیاید.
۶. تست اولیه
قالب مونتاژشده روی دستگاه تزریق نصب و اولین ضربهای آزمایشی گرفته میشود، در ادبیات جهانی قالبسازی به این مرحله معمولاً T1 (اولین تست) گفته میشود. در این مرحله، پارامترهایی مثل پرشدگی کامل حفرهها، عدم وجود پلیسه، و دقت ابعادی قطعه بررسی میشود.
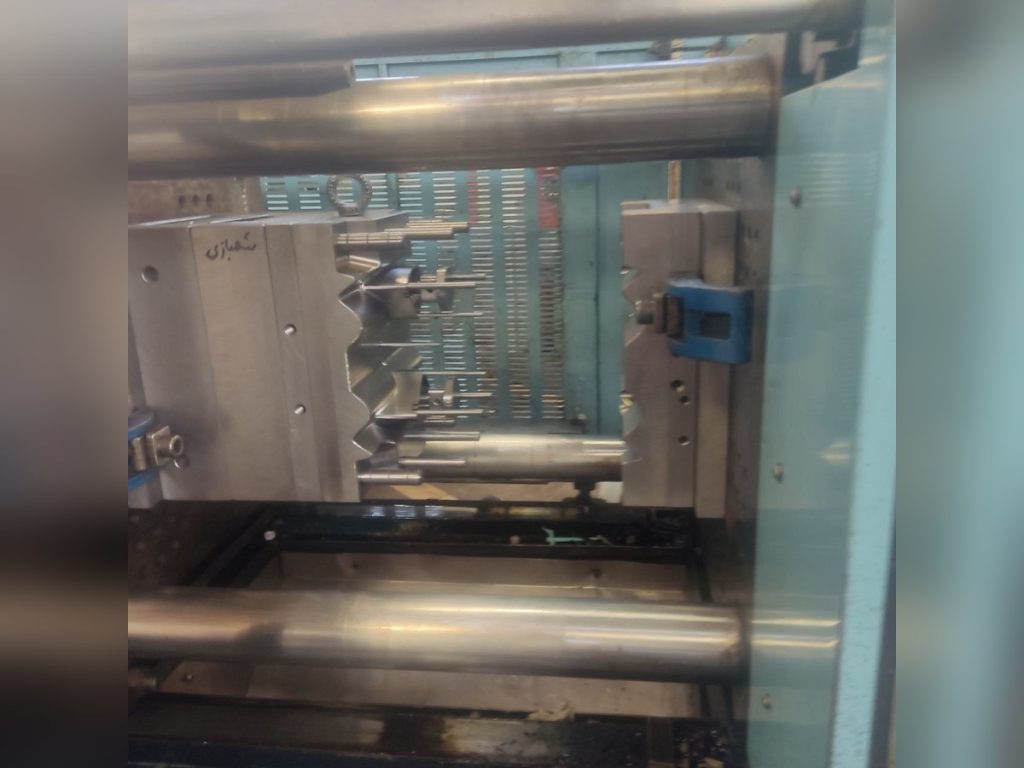
تصور رایج این است که قالبهای سادهتر (بدون مکانیزم کشویی، بدون پین کج، بدون گیربکس) سریعتر از تست عبور میکنند، اما همیشه اینطور نیست.
در پروژهی قالب واشر پلییورتان، یکی از سادهترین طراحیهای کارگاه از نظر مکانیزم، بهدلیل نرم و کشسان بودن جنس PU، قطعه در حین پران بهراحتی آسیب میدید؛ رفع این مشکل به ۳ دور کامل تست و تنظیم پارامترهای پران نیاز داشت، درست به همان اندازهی یک قالب مکانیزمدار پیچیده.
۷. اصلاح و بهینهسازی
اگر در تست اولیه مشکلی مشاهده شود، مثل پر نشدن کامل مواد یا پرشدن نامتوازن بین چند حفره، قالب اصلاح میشود. این اصلاحات میتواند شامل تغییر مسیر راهگاه، بهبود سیستم خنککاری، یا اصلاح ابعاد جزئی باشد.
برای قطعات با هندسهی چندگانه، این مرحله معمولاً زمان بیشتری میبرد. در پروژهی قالب آژیر پیزو، یک قالب خانوادهای ۲ حفره برای درپوش و بدنه، چون وزن و حجم دو قطعه با هم فرق داشت، مذاب دیرتر به یکی از حفرهها میرسید. این مشکل با شبیهسازی مولدفلو (Moldflow) و طراحی راهگاه نامتقارن (متناسب با حجم هر حفره) حل شد.
۸. عملیات سطحی نهایی و تحویل
بسته به نوع قطعه، بعضی قالبها پس از تأیید نهایی به کروم میروند، و بعضی، مخصوصاً قالبهای با مکانیزم خاص و سایش بالا، عملیات نیتراته میشوند تا سطح فولاد سختتر شده و در برابر گیرپاژ مقاومتر شود.
نکتهای که در برنامهریزی این مرحله باید در نظر گرفت این است: نیتراته سطح پولیششده را مات میکند، پس اگر قالبی پیش از نیتراته پولیش خورده باشد، باید بعد از این عملیات دوباره پولیش شود تا براقی سطح احیا شود.
قطعاتی که نیاز به علامت یا لوگوی حکاکیشده دارند هم معمولاً در همین مرحله، با اسپارک (روی الکترود گرافیت) یا لیزر علامتگذاری میشوند.
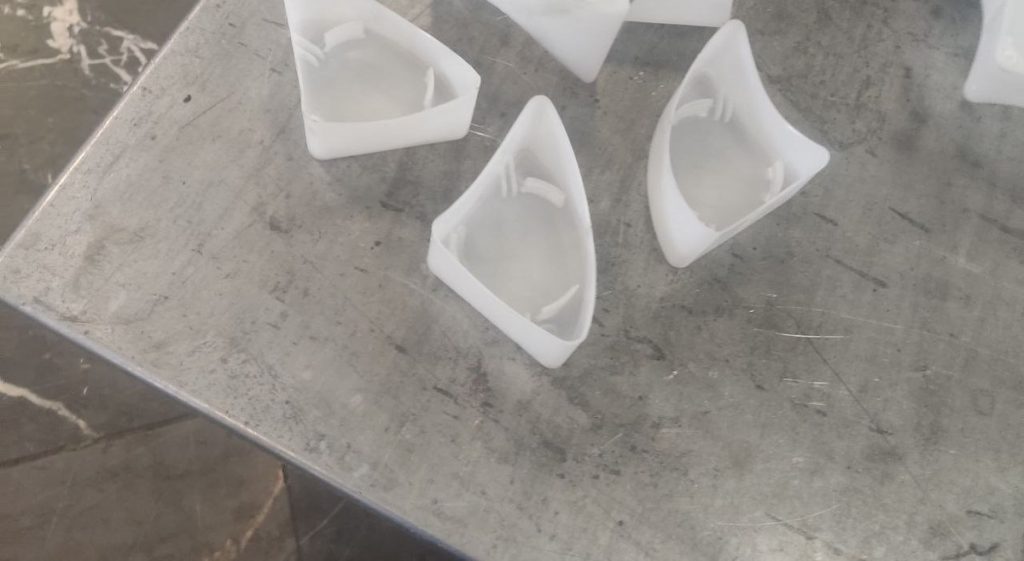
پس از تأیید نهایی کیفیت قطعه، قالب آمادهی تحویل به مشتری و بهرهبرداری در خط تولید انبوه میشود. یک نکتهی کمتر گفتهشده این است که کار قالبساز لزوماً همینجا تمام نمیشود؛ حتی وقتی مشتری برنامهی تولید فوری ندارد، گرفتن یک بچ تست واقعی پیش از تحویل نهایی، تنها راه اطمینان از رفتار واقعی قالب (گیرپاژ، پلیسه، کیفیت پرشدگی، خنککاری) در عمل است.
مراحل ساخت قالب تزریق پلاستیک از صفر تا صد؛ در یک نگاه
مراحل ساخت قالب تزریق پلاستیک، از دریافت نمونه و مدلسازی سهبعدی شروع میشود، با انتخاب فولاد و ساخت دقیق قطعات ادامه پیدا میکند، و از مسیر مونتاژ، تست اولیه و اصلاح، به تحویل نهایی میرسد. هرچند این هشت مرحله چارچوب کلی هر پروژهاند، ترتیب و زمانبری دقیق هرکدام، همانطور که در مثالهای بالا دیدیم، به پیچیدگی قطعه، نوع مکانیزم، و حتی جنس مادهی پلاستیکی بستگی دارد، نه یک فرمول ثابت.
سوالات متداول
ساخت یک قالب تزریق پلاستیک معمولاً چقدر طول میکشد؟
زمان دقیق مراحل ساخت قالب تزریق پلاستیک به پیچیدگی قطعه، تعداد حفره، و مکانیزمهای موردنیاز بستگی دارد. قالبهای ساده معمولاً در چند هفته آماده میشوند، اما قالبهای چندحفره یا دارای مکانیزم کشویی/پین کج بهخاطر دورهای بیشتر تست و اصلاح، زمان بیشتری نیاز دارند.
اگر مشتری فقط عکس قطعه را داشته باشد، ساخت قالب ممکن است؟
در بسیاری از موارد بله. عکس ابتدا به یک کانسپت سهبعدی تبدیل میشود، سپس یک پرینت سهبعدی برای تأیید مشتری گرفته میشود، و بعد از تأیید، مدلسازی نهایی قالب آغاز میشود. این روش دقت کمتری نسبت به داشتن نمونهی فیزیکی یا فایل سهبعدی دارد، اما برای بسیاری از قطعات کاربردی جواب میدهد.
تفاوت وایرکات و اسپارک در ساخت قطعات قالب چیست؟
هردو روش برای هندسههای پیچیده استفاده میشوند. اسپارک برای بیشتر کارها گزینهی خوبیه، ولی جایی که قطعات باید مثل پازل دقیق کنار هم بنشینند (مثل اینسرتهای ریز)، وایرکات معمولاً پلیسه کمتر و دقت بالاتری میدهد.