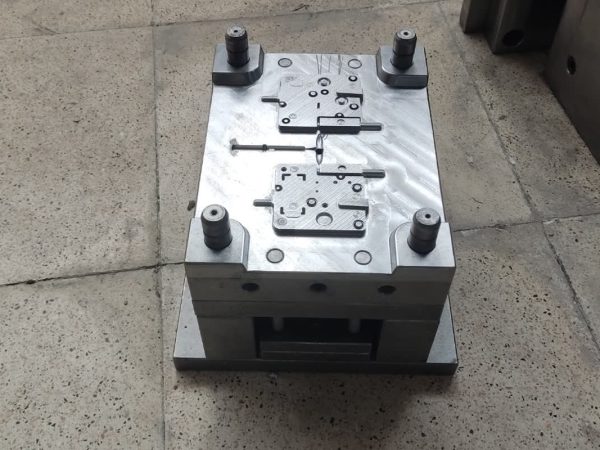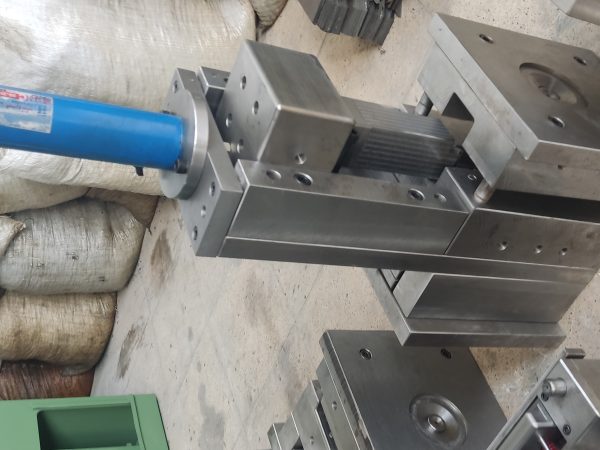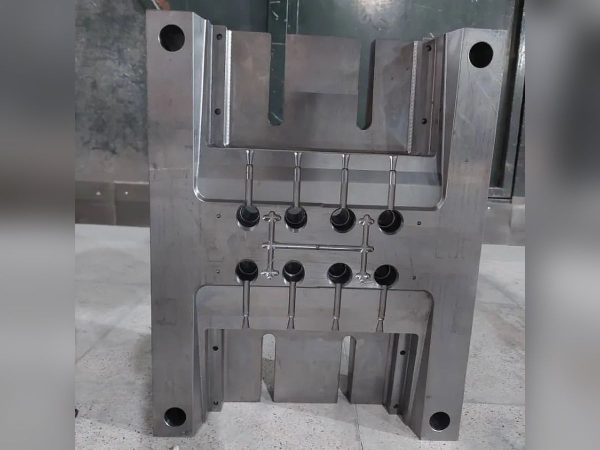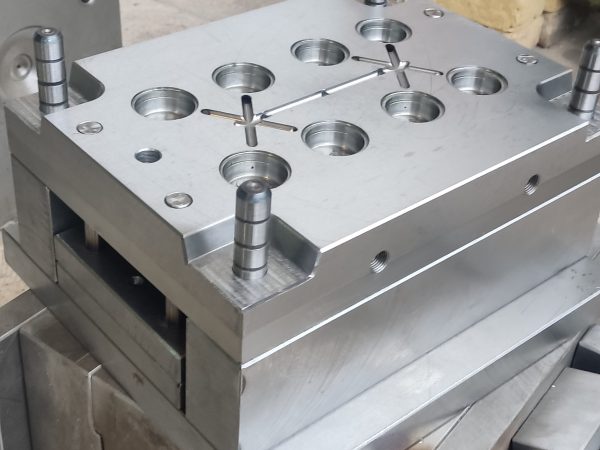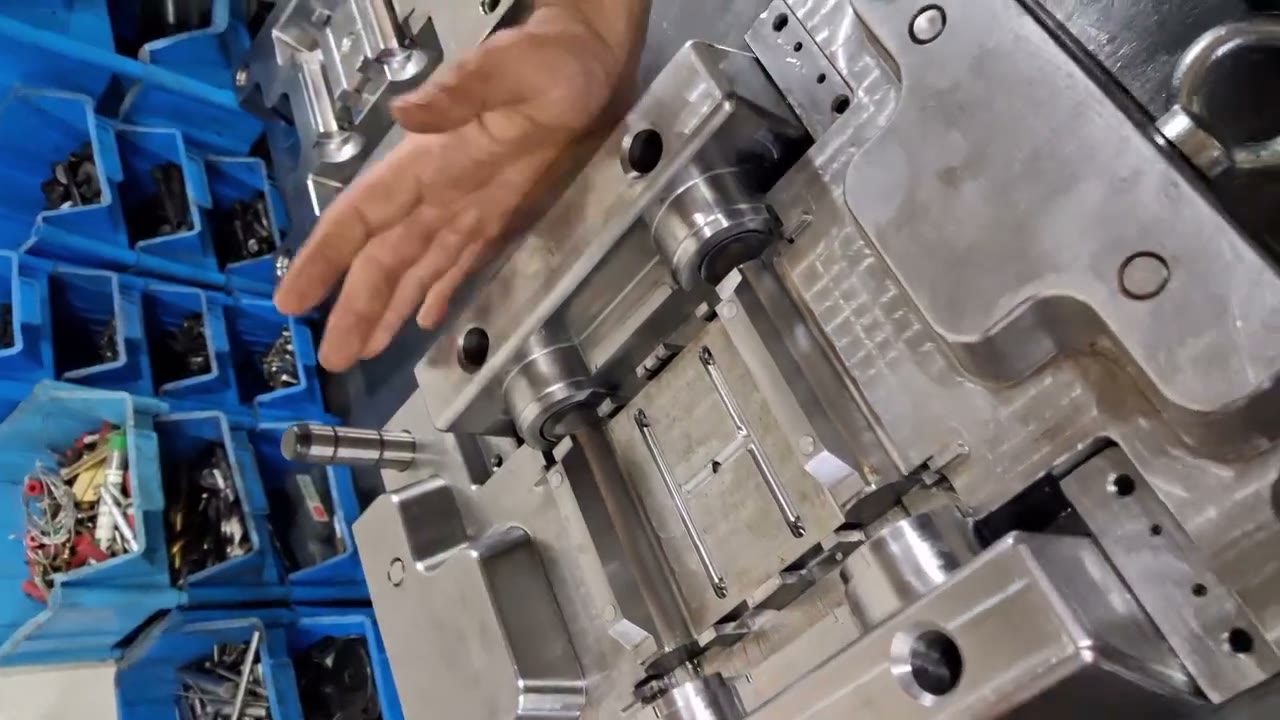
قالب قطعه پرینتر به روش تزریق پلاستیک که بهصورت تککویته و با مکانیزم کشویی و پین کج طراحی و ساخته شده است. تمام تکههای کوچک قالب، چه در سمت نر قالب و چه در سمت ماده قالب، به کمک وایرکات بهصورت اینسرت ساخته شدهاند. این کار هم دقت و ظرافت ساخت را بالا میبرد، و هم امکان داشتن کنترل بهتر روی انطباق قطعه در زمان نصب و مونتاژ روی سایر قطعات را میدهد، و از همه مهمتر، اگر هر کدام از این اینسرتهای ظریف حین کار دچار مشکل بشوند، بهراحتی قابل تعویض هستند و یک سری جدید جایگزین میشود بدون اینکه خط تولید متوقف بماند.
اصلیترین دلیل استفادهی گسترده از وایرکات در این قالب، پرهیز از استفاده از اسپارک بود. سطح جدایش این قالب بهخاطر شکل خاص قطعه، پیچیدگی نسبتاً بالایی داشت، و اسپارککاری روی چنین سطح جدایشی معمولاً باعث ایجاد پله (دوپلگی) و پلیسه میشود که در نهایت روی کیفیت ظاهری و ابعادی قطعه اثر میگذارد. به همین دلیل ترکیب اینسرتگذاری و وایرکات، هم از نظر دقت و هم از نظر قابلیت تعمیر و نگهداری، بهترین گزینه برای ساخت این قالب بود.
ماشینکاری این قالب در دو مرحله انجام شد: مرحلهی اول تا نیم میلیمتر باقیمانده پیش رفت، سپس فولاد بهمدت ۱۵ روز استراحت کرد تا تنشهای پنهانِ ناشی از ماشینکاریِ اولیه فرصت آزادسازی پیدا کنند، و در نهایت فاز نهایی ماشینکاری با دقت کامل انجام شد. این روش دو مرحلهای تضمین کرد که بعد از مونتاژ نهایی قالب، هیچکدام از قطعات دچار تابخوردگی یا عدم انطباق ناشی از تنشهای پنهان فولاد نشوند.
بهخاطر شکل خاص محصول، برای جلوگیری از هرگونه تابیدگی حین عمل پران روی دستگاه تزریق، سیستم پران قوی و کاملاً فولاتومات تعبیه شده که در تمام بخشها از پینهای 2 تا 8 میلیمتر استفاده کردیم. این پینبندی متنوع باعث میشود نیروی پران در هر ناحیه متناسب با ضخامت همان بخش تنظیم شود، و از آسیبدیدن قطعه حین پران جلوگیری میکند.