رفتن به محتوای اصلی

ساخت قالب پلاستیک سری غلیظ‌ پاش

جنس قطعه ABS
تعداد کویته 8
نوع قالب کشویی، بوش پران
سال ساخت 1397
وضعیت پروژه تکمیل‌شده و تحویل‌شده

توضیح پروژه

این پروژه مربوط به طراحی و ساخت قالب تزریق پلاستیک سری غلیظ‌پاش بود؛ قطعه‌ای که معمولاً از جنس PP تولید می‌شود، اما در این پروژه به درخواست مشتری از ABS استفاده شد. دلیل انتخاب ABS این بود که قطعات پس از تولید قرار بود تحت عملیات آبکاری کروم و طلایی قرار بگیرند. این نوع سری‌های آبکاری‌شده معمولاً در رده محصولات لوکس قرار می‌گیرند و ظاهر و کیفیت سطح قطعه اهمیت بالایی دارد.

استفاده از ABS در این پروژه، در کنار مزیت آن برای آبکاری، پیچیدگی‌هایی را در طراحی و پران قطعه ایجاد می‌کرد. ABS نسبت به PP سخت‌تر است و در قسمت اتصال سری به پمپ غلیظ‌پاش، دو برجستگی با زاویه منفی وجود داشت که درگیرشدن آن‌ها با قالب باعث می‌شد قطعه به‌سادگی از روی قالب خارج نشود.

برای حل این مسئله، قالب برای پران قالب از بوش پران استفاده شد. علاوه بر چهار پران اصلی، در قسمت زیر گلویی اتصال به پمپ، از بوش‌های پران استفاده شد تا قطعه بدون گیرکردن و بدون ایجاد عیوب ظاهری از قالب خارج شود.

یکی از نکات خاص این بخش، ساخت بوش‌های پران با ابعاد غیرمتعارف بود. بوش‌های پران استاندارد معمولاً در اندازه‌های مشخص در بازار موجود هستند، اما ابعاد موردنیاز این پروژه با اندازه‌های استاندارد مطابقت نداشت. به همین دلیل، بوش‌های پران به‌صورت سفارشی و با ابعاد اعشاری ساخته شدند. ارتفاع زیاد این بوش‌ها و نیاز به ایجاد شیارهای خاص در داخل آن‌ها باعث شد ساخت و پرداخت آن‌ها زمان‌برتر از نمونه‌های معمول باشد و بخشی از هزینه ساخت قالب نیز افزایش پیدا کند.

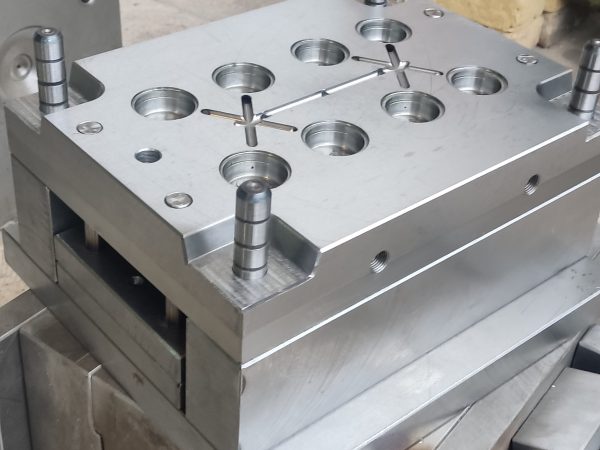
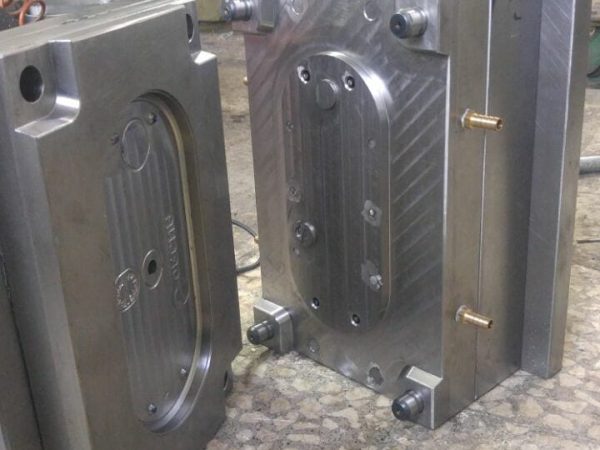
فولاد اصلی قالب از نوع 2312 اروپایی بود. کیفیت این فولاد در زمان ماشین‌کاری بسیار مطلوب بود؛ در عین سختی و استحکام بالا، تراش‌پذیری خوبی داشت و در فرآیند ماشین‌کاری به ابزار فشار غیرعادی وارد نمی‌کرد. کیفیت سطح فولاد نیز بسیار خوب بود و پس از ماشین‌کاری ظاهر یکنواخت و براق آن کاملاً قابل مشاهده بود.

انتخاب فولاد مناسب در این پروژه اهمیت ویژه‌ای داشت، چون سطح قطعه پس از تولید قرار بود پولیش شده و سپس آبکاری کروم شود. بنابراین کیفیت فولاد و قابلیت رسیدن به سطح پولیش مناسب، مستقیماً روی کیفیت نهایی قطعه تأثیر داشت.

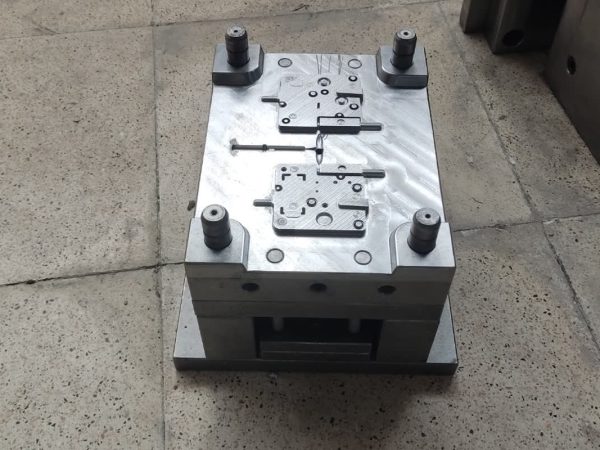
قالب برای تولید دو مدل سری غلیظ‌پاش طراحی شد. عملکرد و ابعاد فنی دو مدل یکسان بود، اما فرم ظاهری قسمت بالایی آن‌ها با یکدیگر تفاوت داشت. به همین دلیل، یک قالب 8 حفره‌ای برای تولید هر دو مدل در نظر گرفته شد.
چالش پروژه

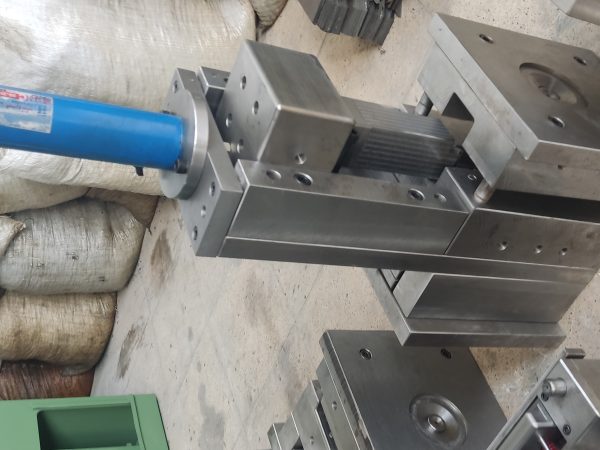
اصلی‌ترین چالش این پروژه، طول زیاد لوله سری غلیظ‌پاش بود. در زمان ساخت این قالب، این قطعه از نظر طول لوله یکی از بلندترین نمونه‌های تولیدشده در ایران محسوب می‌شد. حتی نمونه‌های چینی مشابهی که در بازار وجود داشتند، معمولاً در قسمت لوله به‌صورت دو تکه ساخته می‌شدند و بخش‌های مختلف بدنه به یکدیگر مونتاژ می‌شدند؛ در حالی که در این پروژه، مشتری تولید یک قطعه یک‌تکه با این ابعاد را می‌خواست.

به دلیل طول زیاد لوله، لازم بود عملکرد پمپ و میزان خروج مایع نیز قبل از نهایی‌شدن طراحی بررسی شود. با افزایش طول قطعه، میزان جابه‌جایی مایع و مقدار خروج آن از سری می‌توانست تغییر کند. به همین دلیل، چندین طرح مختلف تهیه و با پرینت سه‌بعدی آزمایش شد تا فرم نهایی مورد تأیید مشتری و عملکرد موردنظر به دست آید.

چالش مهم دیگر، سوراخ داخلی لوله بود. این سوراخ دارای تغییر قطر بود؛ قطر قسمت داخلی حدود 2 و قطر قسمت خروجی حدود 3 میلی‌متر در نظر گرفته شد. این تغییر قطر به ایجاد زاویه خروج کمک می‌کرد تا کشویی قالب هنگام عقب‌رفتن بتواند به‌راحتی از داخل سوراخ خارج شود و در آن گیر نکند.

از طرف دیگر، خود لوله نیز کاملاً مستقیم نبود و دارای زاویه و شکست مشخصی بود. در نتیجه، کشویی نمی‌توانست مانند یک کشویی معمولی در راستای مستقیم حرکت کند. طراحی سطح جدایش و مکانیزم کشویی به‌گونه‌ای انجام شد که کشویی در یک مسیر خطی اما با زاویه مشخص حرکت کند تا بتوان سوراخ داخلی لوله را ایجاد کرد و هم‌زمان از برخورد اجزای قالب جلوگیری شود.

طول زیاد لوله باعث شده بود کشویی ایجادکننده سوراخ نیز بسیار باریک و بلند شود. همین موضوع ماشین‌کاری آن را دشوارتر و زمان ساخت را بیشتر می‌کرد. علاوه بر این، باریک‌بودن و طول زیاد این قطعه می‌توانست باعث شود فشار تزریق آن را جابه‌جا یا منحرف کند.

راه‌حل اجرا شده

در بخش پران نیز استفاده از بوش‌های پران سفارشی و غیر استاندارد، امکان خروج مطمئن قطعه ABS را فراهم کرد. با توجه به سختی بیشتر ABS نسبت به PP و وجود زوایای منفی در قسمت اتصال قطعه، این سیستم پران کمک کرد قطعه بدون گیرکردن و بدون ایجاد آسیب ظاهری از قالب خارج شود.

همچنین پیش از نهایی‌شدن طراحی، چندین نمونه با پرینت سه‌بعدی ساخته و بررسی شد تا فرم قطعه، طول لوله و عملکرد آن با پمپ غلیظ‌پاش کنترل شود. این کار باعث شد قبل از ورود به مرحله ساخت قالب، اصلاحات اصلی روی نمونه‌ها انجام شود؛ زیرا اصلاح چنین جزئیاتی پس از ساخت قالب بسیار دشوارتر و پرهزینه‌تر بود.

قالب با موفقیت ساخته و تحویل مشتری شد و توانست دو مدل سری غلیظ‌پاش را در یک قالب 8 حفره‌ای تولید کند. استفاده از فولاد 2312 با کیفیت بالا، ماشین‌کاری دقیق و طراحی مناسب سیستم پران باعث شد سطح قطعات برای فرآیند پولیش و آبکاری کیفیت مطلوبی داشته باشد.

نتیجه نهایی

قالب با موفقیت ساخته و تحویل مشتری شد و توانست دو مدل سری غلیظ‌پاش را در یک قالب 8 حفره‌ای تولید کند. استفاده از فولاد 2312 با کیفیت بالا، ماشین‌کاری دقیق و طراحی مناسب سیستم پران باعث شد سطح قطعات برای فرآیند پولیش و آبکاری کیفیت مطلوبی داشته باشد.

طراحی خاص کشویی برای ایجاد سوراخ داخلی لوله، استفاده از فولاد فنر در بخش ظریف قالب و سیستم قفل سنبه‌ها نیز باعث شد با وجود طول زیاد و هندسه خاص قطعه، قالب عملکرد پایدار و قابل‌اعتمادی داشته باشد. این پروژه نمونه‌ای از قالب‌سازی برای قطعاتی است که در ظاهر ساده به نظر می‌رسند، اما به دلیل طول زیاد، آبکاری سطح، زوایای منفی و حساسیت عملکردی، نیاز به طراحی و ساخت دقیق دارند. درحال حاضر تهیه فولادی که در این پروژه استفاده شده کار مشکلی ست و حتی در صورت پیدا شدن فولاد با این کیفیت هزینه تمام شده قالب را بصورت چشمگیری بالا میبرد.

مشاهده همه‌ی نمونه‌کارها ←

برای ساخت قالب مشابه یا دریافت مشاوره، با ما تماس بگیرید.

تماس با ما