رفتن به محتوای اصلی

ساخت قالب پنل کمد باشگاه

جنس قطعه ABS
تعداد کویته 1
نوع قالب دو دست قالب تک حفره
سال ساخت 1397
وضعیت پروژه تکمیل‌شده و تحویل‌شده

توضیح پروژه

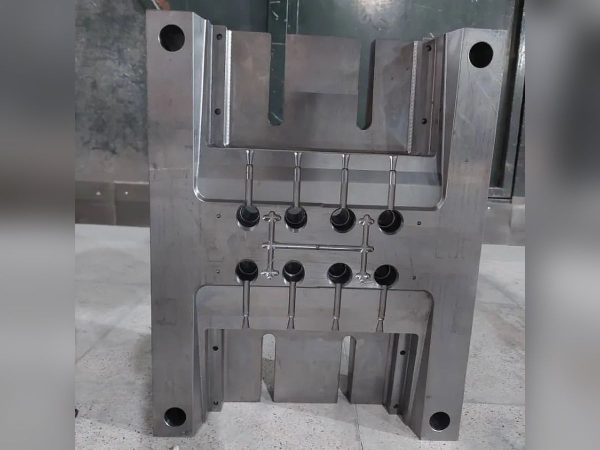
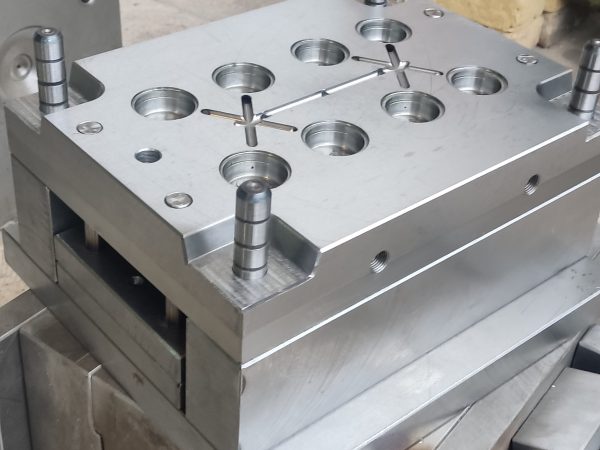
این پروژه شامل دو قالب برای دو قطعه متفاوت بود که در نهایت در کنار یکدیگر، مجموعه پنل کمد باشگاه را تشکیل می‌دادند. این پنل‌ها بخشی از یک سیستم اتوماسیون باشگاهی بودند و روی درِ کمدها نصب می‌شدند و محل قرارگیری دکمه‌ها، نمایشگر LCD و سایر اجزای الکترونیکی را در خود داشتند.

در ابتدای پروژه، هیچ نمونه فیزیکی از محصول وجود نداشت. طراحی محصول نیز از یک طرح آماده یا نمونه موجود انجام نمی‌شد و بخش زیادی از ایده و طراحی توسط خود مشتری شکل گرفت. مشتری در زمینه الکترونیک و نیازهای محصول اطلاعات کافی داشت و در مراحل طراحی کنار ما حضور داشت و مشخص می‌کرد که برد، قطعات و اجزای موردنظر چگونه باید در محصول قرار بگیرند.

بر اساس این توضیحات، مدل سه‌بعدی طراحی می‌شد، سپس نمونه‌ها با پرینتر سه‌بعدی ساخته می‌شدند و برد و سایر قطعات روی نمونه قرار می‌گرفتند. این روند چند بار تکرار شد تا ابعاد و فرم نهایی هر دو قطعه، یعنی قسمت رویی و پشتی پنل، به نتیجه مطلوب رسید.

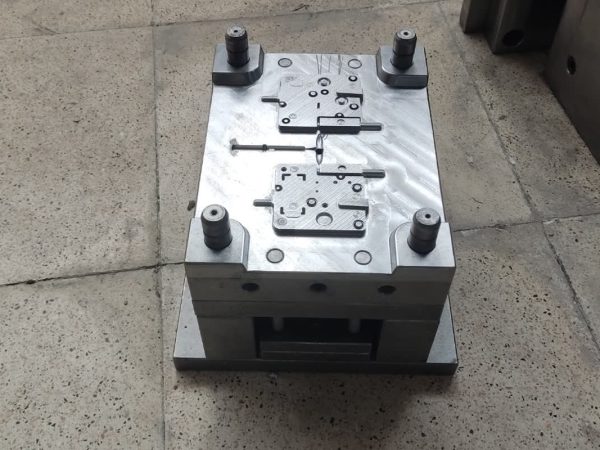
با وجود تیراژ پایین محصول، مشتری به دلیل اهمیت ظاهر و هویت اختصاصی محصول، تصمیم گرفت برای آن قالب تزریق پلاستیک ساخته شود. به دلیل ابعاد نسبتاً بزرگ قطعات، برای هر قطعه یک قالب جداگانه ساخته شد و در هر قالب امکان تولید دو قطعه در نظر گرفته شد.
چالش پروژه

مهم‌ترین چالش این پروژه، ساخت قالب نبود؛ بلکه رسیدن به طراحی نهایی محصول بدون داشتن نمونه فیزیکی بود.

از آنجا که قطعات باید محل قرارگیری برد، دکمه‌ها، نمایشگر LCD و سایر اجزای الکترونیکی را در خود جای می‌دادند، صرفاً طراحی ظاهر محصول کافی نبود. چندین بار مدل سه‌بعدی اصلاح و پرینت شد و قطعات الکترونیکی روی نمونه‌های چاپ‌شده قرار گرفتند تا در نهایت فرم و ابعاد مناسب به دست آمد.

در خود قالب نیز قطعه رویی به دلیل وجود سوراخ‌ها و محل‌های متعدد برای کلیدها و نمایشگر، نیاز به دقت بیشتری داشت. یکی از مهم‌ترین موارد، آب‌بندی قالب در این نواحی بود. وجود پلیسه در این قسمت‌ها می‌توانست بعداً در عملکرد و نصب دکمه‌ها مشکل ایجاد کند؛ بنابراین آب‌بندی باید با دقت زیادی اجرا می‌شد.

راه‌حل اجرا شده

برای کنترل دقیق آب‌بندی، قسمت‌های موردنظر در سمت نر قالب به صورت اینسرت طراحی و ساخته شدند. این کار علاوه بر امکان ایجاد هندسه دقیق، در صورت نیاز به اصلاح یا تعویض قسمت آب‌بندی، کار تعمیر و اصلاح قالب را ساده‌تر می‌کرد.

برای این بخش از فولاد 2312 استفاده شد و در پشت اینسرت نیز کانال‌های آب مناسبی ایجاد شد تا خنک‌کاری قالب به شکل مطلوب انجام شود.

برای رسیدن به آب‌بندی موردنظر، آب‌بندی‌های قالب حدود 0.03 میلی‌متر نسبت به اندازه واقعی داخل فشار در نظر گرفته شدند. در کنار آن، قفل مناسب برای قالب نیز اجرا شد. نتیجه این ترکیب، آب‌بندی بسیار تمیز و بدون مشکل در تولید بود.

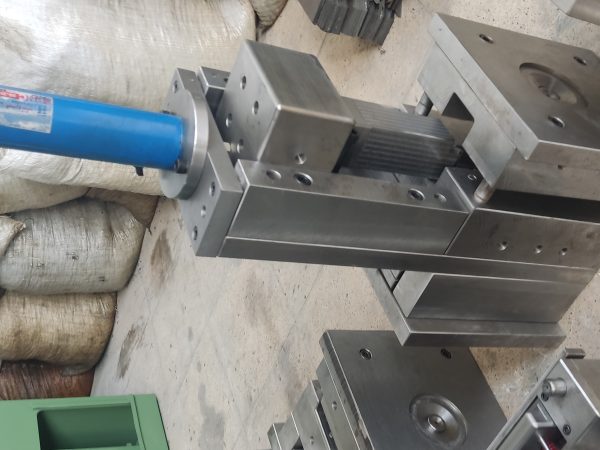
در سیستم پران نیز به دلیل وجود تعدادی پایه در پشت قطعه، استفاده از پران معمولی به‌تنهایی کافی نبود. به همین دلیل در این قالب از ترکیب پران و بوش پران استفاده شد تا نیرو به شکل مناسب به پایه‌ها منتقل شود و قطعه هنگام خروج از قالب آسیب نبیند.

پرداخت سطح نیز متناسب با کاربرد نهایی محصول انجام شد. قرار نبود سطح اصلی قطعه به صورت مستقیم در معرض دید باشد؛ زیرا مشتری برای ظاهر محصول از پوشش‌های پلاستیکی و لیبل طراحی خودش استفاده می‌کرد. بنابراین نیازی به پولیش کامل قالب وجود نداشت.

در سمت نر، سطح قالب فقط در حد رفع زبری و رفع گیر پرداخت شد و در سمت ماده، صرفاً حاشیه‌های موردنیاز پولیش آینه‌ای شدند. سایر قسمت‌ها بدون پولیش اضافی باقی ماندند.

نتیجه نهایی

در نهایت دو قالب برای تولید قطعات رویی و پشتی پنل ساخته شد و هر دو قطعه با جنس ABS تولید شدند.

با توجه به تیراژ پایین محصول و ابعاد قطعات، ساخت یک قالب جداگانه برای هر قطعه و تولید دو قطعه در هر قالب، راهکار مناسبی برای این پروژه بود.

مهم‌ترین بخش این پروژه، طراحی محصول از صفر و رسیدن به فرم نهایی از طریق چند مرحله طراحی، پرینت سه‌بعدی و مونتاژ آزمایشی بود. در بخش قالب نیز آب‌بندی دقیق، استفاده از اینسرت در نواحی حساس و انتخاب صحیح سیستم پران باعث شد قطعات با کیفیت مناسب تولید شوند.

در نهایت، پس از تولید قطعات، پوشش و لیبل اختصاصی مشتری روی آنها اجرا شد و مجموعه نهایی ظاهر تمیز و یکدستی پیدا کرد.

مشاهده همه‌ی نمونه‌کارها ←

برای ساخت قالب مشابه یا دریافت مشاوره، با ما تماس بگیرید.

تماس با ما