رفتن به محتوای اصلی

ساخت قالب استاپر ایفل

جنس قطعه PP
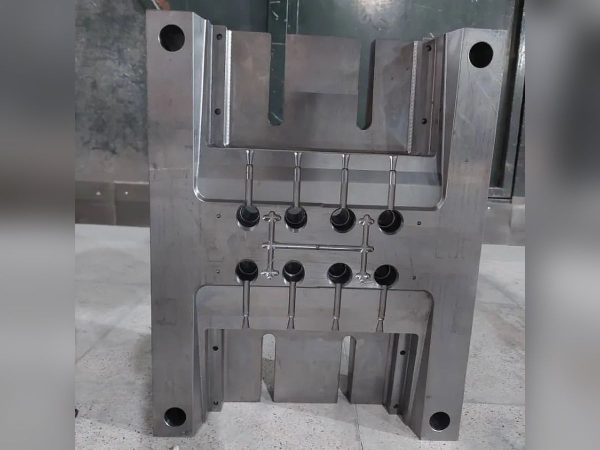
تعداد کویته 8
نوع قالب قالب خانواده (Family Mold)
سال ساخت 1402
وضعیت پروژه تکمیل‌شده و تحویل‌شده

توضیح پروژه

استاپر ایفل قطعه‌ای است که داخل گلویی شیشه‌های مورد استفاده برای رایحه و عود قرار می‌گیرد و لبه بالایی آن روی دهانه شیشه می‌نشیند.

یکی از مشکلات اصلی این پروژه، یکسان نبودن ابعاد دهانه شیشه‌های موجود در بازار بود. مشتری شیشه‌های مختلفی در اختیار داشت و اختلاف اندازه دهانه بعضی از آنها به حدود یک میلی‌متر می‌رسید. بنابراین ساخت یک استاپر با اندازه ثابت نمی‌توانست برای همه شیشه‌ها جواب بدهد.

برای حل این مسئله، ابتدا ۱۰ نمونه شیشه اندازه‌گیری شدند و بر اساس اندازه‌های به‌دست‌آمده، محدوده مناسب برای استاپرها مشخص شد. سپس به‌جای ساخت یک اندازه، یک قالب ۸ حفره‌ای در چهار سایز ساخته شد؛ به این صورت که از هر سایز دو حفره در قالب قرار گرفت.

برای اینکه تفکیک قطعات بعد از تولید ساده باشد، شماره سایزهای ۱ تا ۴ نیز به صورت ریز روی خود قطعات ایجاد شد. قطعات هر سایز پس از تزریق جداگانه بسته‌بندی می‌شدند و هنگام مونتاژ، متناسب با اندازه دهانه هر شیشه، سایز مناسب انتخاب می‌شد.

با این روش، حدود ۹۰ درصد شیشه‌ها قابل استفاده شدند و تعداد شیشه‌هایی که هیچ‌کدام از چهار سایز برای آنها مناسب نبود، به کمتر از ۱۰ درصد رسید.

جنس قطعه PP در نظر گرفته شد. استفاده از ماده نرم‌تری مانند PVC نیز برای این پروژه امکان‌پذیر نبود و لازم بود قطعه با PP تولید شود.
چالش پروژه

علاوه بر اختلاف اندازه دهانه شیشه‌ها، خود قطعه نیز برای اینکه به‌خوبی داخل شیشه قرار بگیرد و هنگام استفاده از آن خارج نشود، نیاز به دو پله در قسمت داخلی داشت.

این دو پله در زمان قالب‌گیری، دو زاویه منفی ایجاد می‌کردند و همین موضوع خروج قطعه از قالب را دشوار می‌کرد. با وجود انعطاف‌پذیری PP، این قسمت همچنان نیاز به طراحی و اجرای دقیق داشت.

از طرف دیگر، در زمان تست تولید یک مشکل پیش‌بینی‌نشده نیز ایجاد شد. در این قالب، برخلاف حالت معمول، سمت نر قالب دارای فرورفتگی و سمت ماده دارای برجستگی بود. با اینکه سه پران در سمت نر قرار داشتند و انتظار می‌رفت به خروج هوا کمک کنند، در زمان تولید در بعضی قسمت‌ها حبس هوا ایجاد شد و قالب به‌خوبی پر نمی‌شد.

راه‌حل اجرا شده

برای حل مشکل خروج قطعه، روی پله‌های داخلی قطعه با استفاده از فرز چتری زاویه بسیار جزئی ایجاد شد تا زاویه منفی کمی آزادتر شود.

همچنین به‌جای تمرکز نیروی پران در یک نقطه، از سه پران با قطر ۱۰ میلی‌متر استفاده شد. این کار باعث شد نیروی خروج روی سطح بیشتری از قطعه توزیع شود و فشار فقط در یک نقطه متمرکز نباشد.

در کنار این موارد، زاویه خروج قطعه نیز کمی افزایش داده شد و در نتیجه استاپرها به‌راحتی از قالب خارج شدند.

برای مشکل حبس هوا نیز پس از تست قالب، خطوط هوای بیشتری در قسمت‌های لازم ایجاد شد. با این اصلاح، مشکل تخلیه هوا برطرف شد و قالب توانست قطعه را به‌درستی پر کند.

برای کاهش اثر گیت روی قطعه نیز از گیت سوزنی از بغل استفاده شد. این روش باعث شد اثر گیت بسیار کوچک و تمیز باقی بماند.

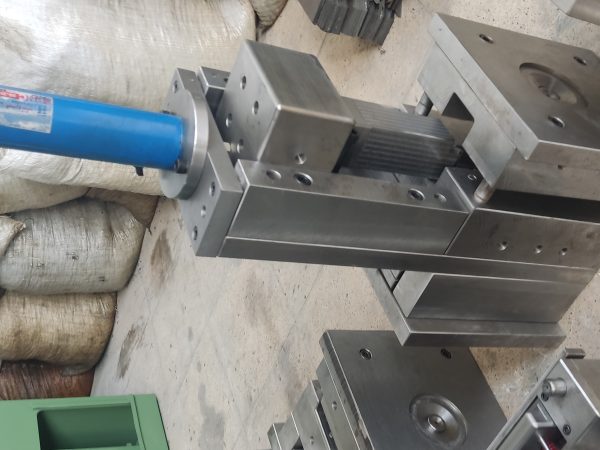
از آنجا که قالب چهار سایز مختلف را تولید می‌کرد و اپراتور باید قطعات خروجی را از یکدیگر تفکیک می‌کرد، تصمیم گرفته شد قالب به صورت فول‌اتومات اجرا شود. برای این کار سیستم پران با فنر طراحی شد تا پس از باز شدن قالب و حرکت سیستم پران، قطعات بدون نیاز به دخالت دست اپراتور از قالب جدا شوند. به این ترتیب اپراتور می‌توانست زمان خود را صرف جداسازی و تفکیک چهار سایز مختلف کند.

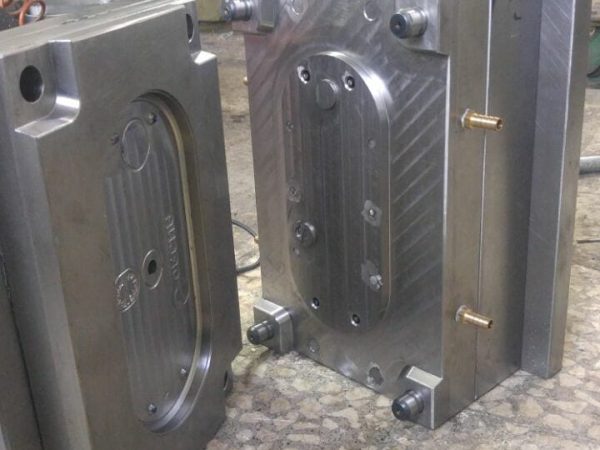
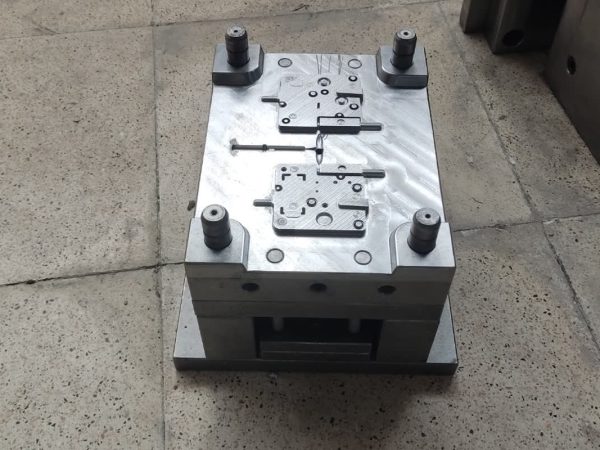
قالب با فولاد 2312 چینی ساخته شد. سطح قطعه به پولیش آینه‌ای نیاز نداشت، اما پرداخت قالب به شکلی انجام شد که سطح نهایی موردنظر پروژه را ایجاد کند.

نتیجه نهایی

در نهایت یک قالب ۸ حفره‌ای برای تولید چهار سایز مختلف استاپر ساخته شد؛ دو حفره برای هر سایز.

راهکار چهار سایزه کردن قالب باعث شد با وجود اختلاف قابل توجه ابعاد دهانه شیشه‌ها، حدود ۹۰ درصد شیشه‌های موجود قابل استفاده باشند. در بخش قالب نیز با ترکیب اصلاح زاویه‌های منفی، استفاده از سه پران ۱۰ میلی‌متری، افزایش زاویه خروج و ایجاد خطوط هوا، مشکلات مربوط به خروج قطعه و حبس هوا برطرف شد.

گیت سوزنی جانبی نیز اثر بسیار کوچکی روی قطعه ایجاد کرد و سیستم فول‌اتومات باعث شد قطعات بدون دخالت دست از قالب جدا شوند.

این قالب برای تولید مستمر و تیراژ بالای استاپر طراحی و اجرا شد و در نهایت هم از نظر عملکرد قالب و هم از نظر کیفیت سطح قطعه، نتیجه موردنظر پروژه به دست آمد.

مشاهده همه‌ی نمونه‌کارها ←

برای ساخت قالب مشابه یا دریافت مشاوره، با ما تماس بگیرید.

تماس با ما