رفتن به محتوای اصلی

طراحی و ساخت قالب درب نسکافه

جنس قطعه PP
تعداد کویته 2
نوع قالب دو مرحله پران
سال ساخت ۱۴۰۱
وضعیت پروژه تکمیل‌شده و تحویل‌شده

توضیح پروژه

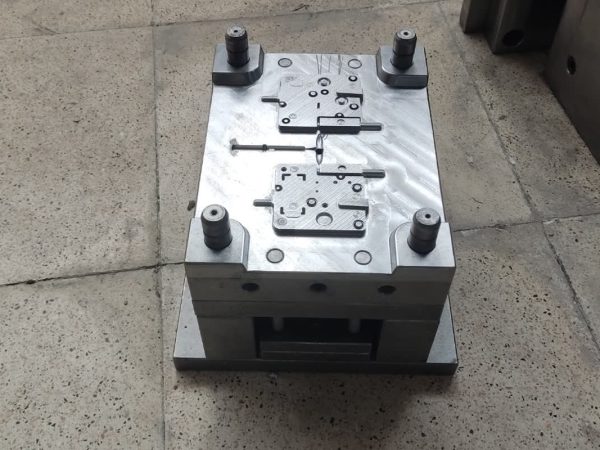
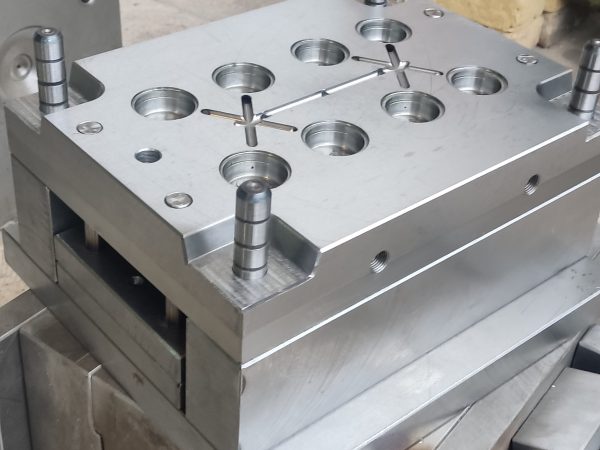
قالب درب نسکافه به‌صورت دو حفره‌ای طراحی و ساخته شد. مشتری از قبل شیشه‌های مورد نظر خود را در انبار داشت و هدف، طراحی و ساخت قالب درب متناسب با همان شیشه‌ها بود.

جنس قطعه پلی‌پروپیلن (PP) انتخاب شده بود. در قسمت داخلی درب، چند زائده و زاویه منفی وجود داشت که هنگام بسته شدن روی گلوی شیشه درگیر می‌شدند. به همین دلیل، قطعه نمی‌توانست به‌صورت مستقیم از قالب خارج شود و به مکانیزم پران ویژه‌ای نیاز داشت.

پیش از طراحی، قطعه با دستگاه اسکن سه‌بعدی GOM آلمان اسکن شد و مدل‌سازی در CATIA انجام گرفت.

تعداد حفره: ۲ حفره جنس قطعه: پلی‌پروپیلن (PP) جنس فولاد قالب: 2312 مکانیزم پران: پران دو مرحله‌ای

دیواره بیرونی درب به‌صورت پولیش‌شده طراحی شد، درحالی‌که کف قطعه به روش اسپارک‌کاری مات شد.

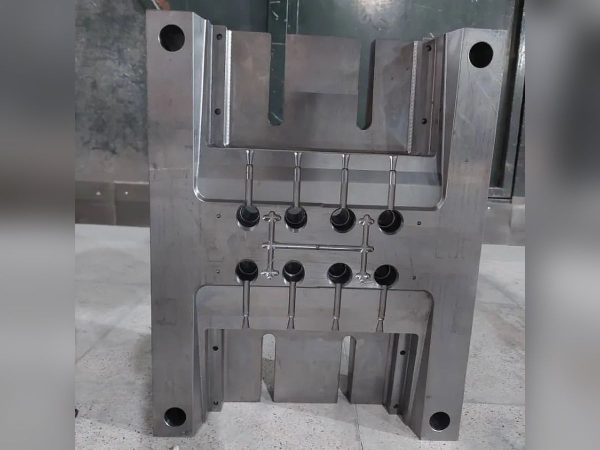
برای خنک‌کاری نیز در قسمت‌های نر و ماده قالب، کانال‌های آب ایجاد و با استفاده از تمهیدات داخلی، مسیر جریان آب به شکلی طراحی شد که خنک‌کاری مناسب و دبی مطلوب در مدار برقرار باشد.

چالش پروژه

چالش اصلی این پروژه، تطبیق درب با گلویی شیشه‌هایی بود که قطر یکسانی نداشتند و بیضی‌شکل بودند.

مشتری اصرار داشت از همان مدل درب برای شیشه‌های موجود خود استفاده کند. در نتیجه، طراحی باید به‌گونه‌ای انجام می‌شد که درب روی شیشه‌های مختلف قرار بگیرد، آب‌بندی مناسبی داشته باشد و در عین حال باز و بسته کردن آن برای مصرف‌کننده دشوار نباشد.

در تست اولیه، درب بر اساس اندازه یک شیشه تنظیم شده بود، اما به دلیل اختلاف ابعادی و بیضی بودن گلویی شیشه‌ها، نتیجه مورد انتظار به دست نیامد.

چالش دیگر، ساخت مکانیزمی بود که بتواند قسمت‌های دارای زاویه منفی داخلی را از قالب خارج کند. پران معمولی برای این شرایط مناسب نبود و لازم بود حرکت پران در دو مرحله انجام شود.

راه‌حل اجرا شده

طراحی پران دو مرحله‌ای

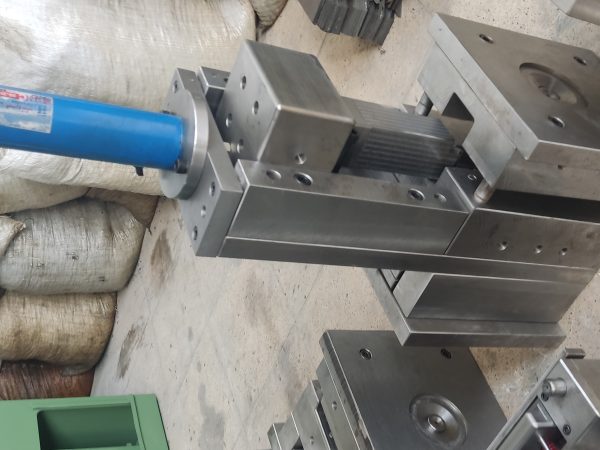
برای خارج کردن قطعه، بخش مرکزی سنبه به‌صورت یک قسمت جداگانه طراحی شد که با مکانیزم پران دو مرحله‌ای از قالب خارج می‌شد. پس از حرکت اولیه پران دستگاه، این بخش مقدار مشخصی جلوتر می‌آمد و سپس مرحله دوم پران فعال می‌شد تا قطعه به‌طور کامل از قالب جدا شود.

برای ایجاد حرکت هماهنگ در دو مرحله، از دو سری پل، چهار میله رابط و چهار ساچمه فنردار استفاده شد. ساچمه‌ها با کمک فنر در موقعیت مورد نظر قفل می‌شدند و هنگام حرکت پران، با عبور از قسمت منفی ایجادشده روی پین، امکان حرکت صفحات در کورس تنظیم‌شده را فراهم می‌کردند.

این راهکار از نظر فنی پیچیده‌تر از پران معمولی بود، اما با توجه به تیراژ محدود مشتری و اینکه هدف اصلی مصرف موجودی شیشه‌های انبار بود، از نظر اقتصادی انتخاب مناسبی برای پروژه محسوب می‌شد.

اصلاح درگیری داخلی درب با شیشه

در مرحله اول، برای اینکه درب روی شیشه‌های مختلف بهتر درگیر شود، شدت زاویه منفی داخلی تقریباً دو برابر شد. این اصلاح باعث شد درب با تعداد بیشتری از شیشه‌های موجود مشتری درگیر شود.

بااین‌حال، تست دوم نشان داد که افزایش بیش از حد درگیری تیغه‌ها باعث می‌شود باز و بسته کردن درب نیروی زیادی نیاز داشته باشد. این موضوع می‌توانست استفاده روزمره از محصول، به‌خصوص برای برخی مصرف‌کنندگان، را دشوار کند.

به همین دلیل، در مرحله بعد شدت تیغه‌ها حفظ شد، اما در پشت تیغه‌ها زاویه‌ای ایجاد شد تا هنگام قرار گرفتن درب روی شیشه، تیغه‌ها راحت‌تر روی سطح گلویی سر بخورند.

این زاویه باعث شد:

درب راحت‌تر بسته شود.

نیروی مورد نیاز برای باز کردن کاهش پیدا کند.

درب همچنان روی شیشه درگیر بماند.

آب‌بندی مناسب حفظ شود و پودر قهوه از درب خارج نشود.

این اصلاح، نتیجه آزمون عملی و بررسی رفتار واقعی قطعه روی شیشه‌های مشتری بود.

پرداخت سطح و خنک‌کاری

دیواره بیرونی قطعه با پولیش قالب اجرا شد، اما کف درب به سطح مات نیاز داشت. برای رسیدن به این بافت، قسمت مورد نظر با روش اسپارک‌کاری انجام شد.

همچنین کانال‌های خنک‌کاری در قسمت‌های نر و ماده قالب ایجاد شدند و مسیر آب به‌گونه‌ای طراحی شد که جریان مناسب در مدار برقرار باشد. نتیجه خنک‌کاری قالب در زمان تولید مطلوب بود.

نتیجه نهایی

قالب دو حفره‌ای درب نسکافه ساخته و وارد تولید شد. با استفاده از پران دو مرحله‌ای، امکان خارج کردن قطعه دارای زوایای منفی داخلی فراهم شد و مکانیزم انتخاب‌شده با توجه به تیراژ محدود مشتری، توجیه اقتصادی مناسبی داشت.

مهم‌ترین بخش پروژه، اصلاح درگیری درب با گلویی شیشه‌های بیضی‌شکل بود. پس از تست اولیه و مشخص شدن مشکل سفتی درب، با ایجاد زاویه در پشت تیغه‌ها، تعادل مناسبی میان درگیری، آب‌بندی و سهولت باز و بسته شدن ایجاد شد.

این پروژه نمونه‌ای از شرایطی است که در آن، قالب‌ساز باید علاوه بر طراحی مکانیزم و ساخت قالب، محدودیت‌های واقعی محصول و مواد اولیه موجود مشتری را نیز در نظر بگیرد. در اینجا، راه‌حل نهایی از ترکیب طراحی اولیه، تست عملی و اصلاح جزئیات قطعه به دست آمد.

مشاهده همه‌ی نمونه‌کارها ←

برای ساخت قالب مشابه یا دریافت مشاوره، با ما تماس بگیرید.

تماس با ما