رفتن به محتوای اصلی

طراحی و ساخت قالب تزریق پلاستیک درب ادکلن کلویی

جنس قطعه ABS
تعداد کویته 8
نوع قالب دو مرحله پران
سال ساخت 1405
وضعیت پروژه تکمیل‌شده و تحویل‌شده
طراحی و ساخت قالب تزریق پلاستیک درب ادکلن کلویی

توضیح پروژه

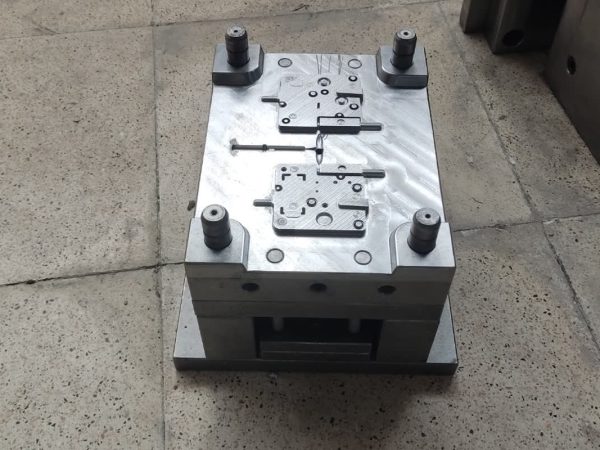
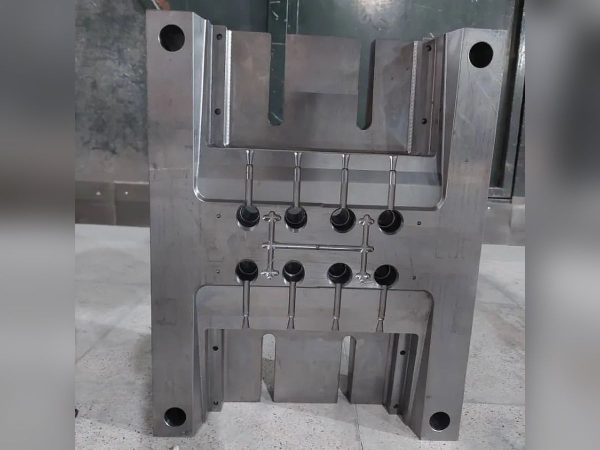
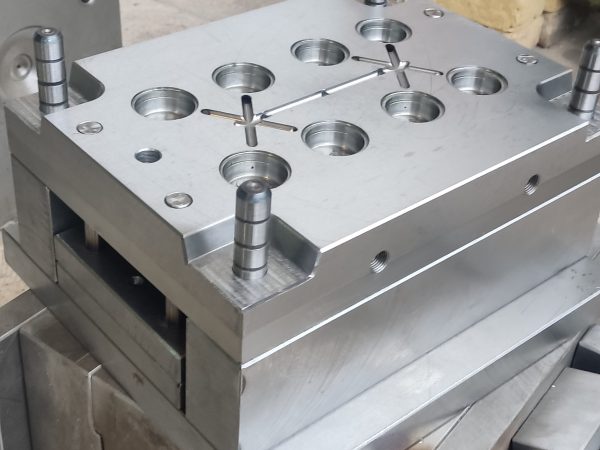
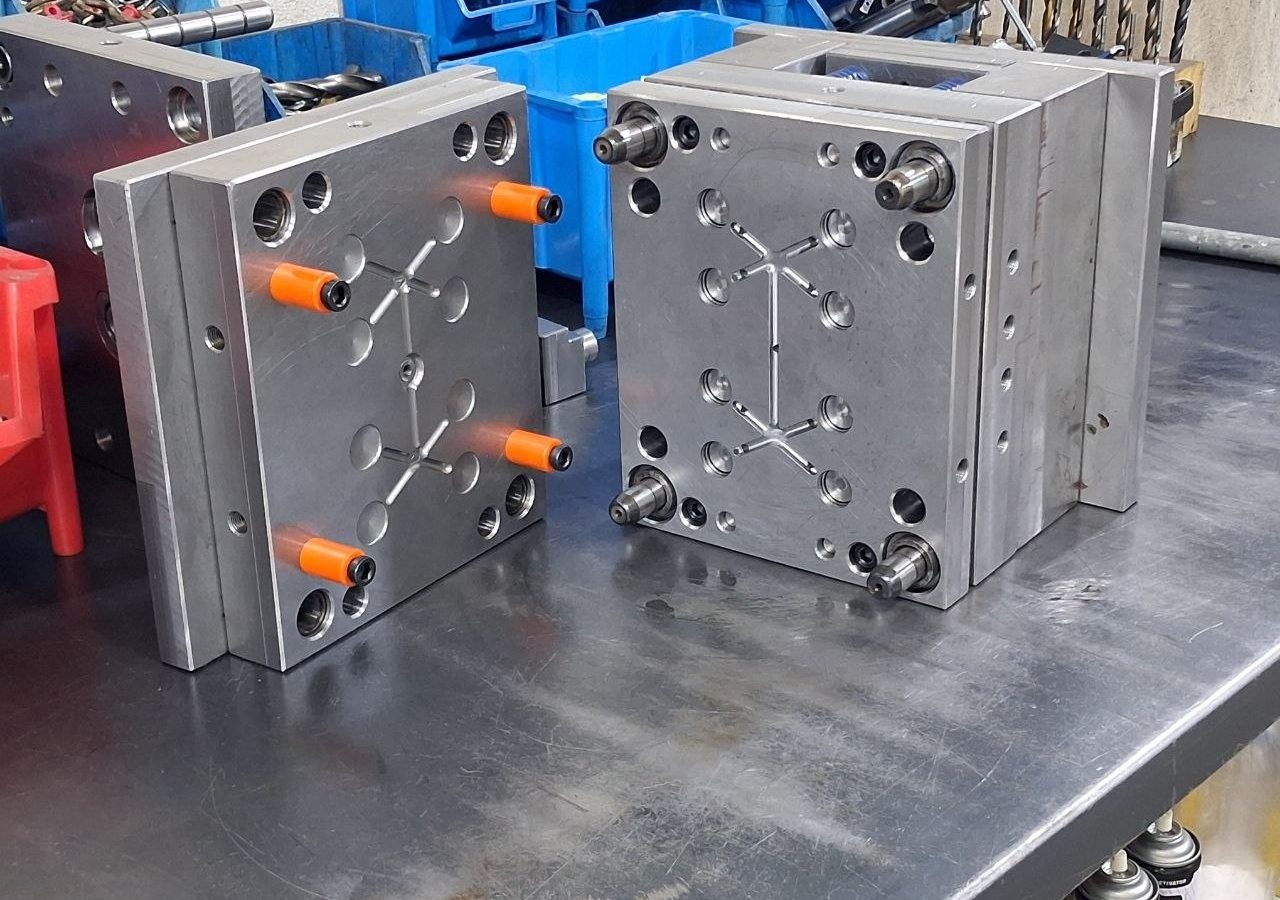
قالب درب ادکلن کلویی، یک قالب هشت‌حفره ساخته شده با فولاد 2312 چینی ست. سطح حفره‌ها ماده قالب پولیش آینه‌ای شده است، چون قطعه محصول بعد از تولید تحت عملیات آبکاری کروم و طلایی قرار می‌گیره و کیفیت سطح قالب مستقیم روی نتیجه‌ی نهایی آبکاری تاثیر داره. بدلیل وجود یک عدد رینگی دور جنس (زاویه منفی) سیستم پران به‌صورت دو مرحله‌ای طراحی شده: یک مرحله کف‌پران و یک مرحله پران میله‌ای، تا محصول نهایی بصورت فول پران و بدون دخالت دست از قالب خارج شود. راهگاه از نوع سوزنی انتخاب شده، به دو دلیل: اول اینکه اثر راهگاه روی ظاهر قطعه باقی نمونه، و دوم اینکه فرآیند تزریق سریع‌تر انجام بشه و مواد با تراکم بالا وارد حفره‌های قالب بشه تا محصول در حین تزریق کاملاً اتو و صاف بشه.

دلیل انتخاب ۸ حفره برای این قالب دو نکته بود: اول اینکه ترکیب سیستم فول‌پران و راهگاه سوزنی باعث می‌شد سرعت تولید قالب بالا برود، و طراحی چندحفره‌ای این سرعت بالا را به بازدهی واقعی در تولید تبدیل می‌کرد؛ دوم اینکه ابعاد قالب می‌بایست دقیقاً با دستگاه تزریقی که مشتری در اختیار داشت هم‌خوانی داشته باشد.

جنس مواد محصول از ABS انتخاب شد، چون قطعه بعد از تولید تحت عملیات آبکاری کروم و طلایی قرار می‌گیرد و ABS برای این نوع پوشش‌دهی مناسب‌تر است.

چالش پروژه

با توجه به اینکه سطح قطعه در نهایت آبکاری می‌شد، کیفیت سطح حفره‌ها (پولیش آینه‌ای) اهمیت بالایی داشت، کوچک‌ترین خط یا ایراد روی سطح قالب مستقیماً روی سطح نهایی قطعه‌ی آبکاری‌شده هم دیده می‌شد. از طرف دیگر، وجود رینگی با زاویه‌ی منفی دور جنس باعث می‌شد خروج قطعه از قالب به‌سادگی امکان‌پذیر نباشه و نیاز به طراحی دقیق سیستم پران داشت.

یک چالش دیگر این پروژه به مونتاژ نهایی محصول مربوط می‌شد. این درب روی یک قطعه‌ی پلاستیکی دیگر مونتاژ می‌شود و این دو با هم یک درب ادکلن کامل را تشکیل می‌دهند. مشکل این بود که بعد از آبکاری، ضخامت رینگی روی قطعه چند صدم افزایش پیدا می‌کرد و همین باعث می‌شد مونتاژ درب آبکاری‌شده روی قطعه‌ی دیگر به سختی انجام شود. از طرفی نمی‌شد ابعاد رینگ را از ابتدا لق‌تر طراحی کرد، چون بعضی سفارش‌ها بدون آبکاری (فقط با رنگ) تولید می‌شدند و در آن حالت لقی ایجاد می‌شد.

راه‌حل اجرا شده

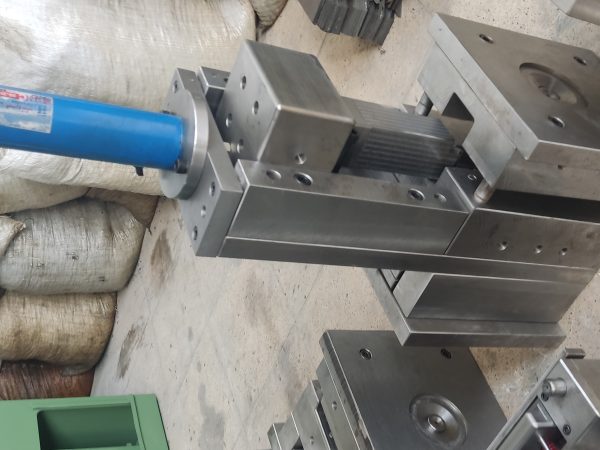
حفره‌ها به‌صورت آینه‌ای پولیش شدن تا هیچ عیبی روی سطح باقی نمونه و نتیجه‌ی آبکاری کاملاً یکدست و بی‌نقص دربیاد. برای حل مشکل رینگی با زاویه‌ی منفی هم، سیستم پران به‌صورت دو مرحله‌ای طراحی شد: در مرحله‌ی اول، صفحه‌ی کف‌پران همراه با جنس به سمت جلو حرکت می‌کنه و باعث می‌شه قطعه از روی سمبه‌های قالب جدا شود؛ در مرحله‌ی دوم، صفحه‌ی پران میله‌ای به جلو می‌آید و قطعه را کامل از روی قالب پایین می‌انداخت. برای حرکت صفحه‌ی کف‌پران، ترکیبی از فنر و کشنده‌ی پلی‌یورتان استفاده شد؛ به‌محض باز شدن قالب، فنر و کشنده هم‌زمان عمل می‌کنند و همین ترکیب باعث می‌شه سرعت پران به شدت بالا برود. نکته‌ی اصلی این ترکیب این است که فشار بین فنر و کشنده تقسیم می‌شود، نه فشار زیادی به فنرها وارد می‌شود و نه کشنده به‌تنهایی مسئول کل حرکت است؛ همین موضوع ریسک را هم پایین می‌آورد، چون اگر حین کار فنری بشکند، کشنده همچنان به کار خود ادامه می‌دهد و از تصادف قالب در همان فاصله‌ی زمانی تا تشخیص مشکل توسط اپراتور جلوگیری می‌کند.

برای حل مشکل مونتاژ بعد از آبکاری هم، یک فرز چتری با ابزار تیزکنی تغییر شکل داده شد و زاویه‌ی رینگ مجدداً روی قطعه اعمال شد. این اصلاح باعث شد ضخامت اضافه‌شده‌ی حاصل از آبکاری جبران شود و مونتاژ دو قطعه، هم در حالت آبکاری‌شده و هم در حالت رنگی، بدون مشکل انجام شود

نتیجه نهایی

قطعه‌ی تولیدی با سطحی کاملاً صاف و بدون عیب از قالب خارج می‌شه که برای عملیات آبکاری کروم و طلایی آمادست، و ترکیب راهگاه سوزنی با فشار تزریق بالا هم باعث شده محصول نهایی از نظر ظاهری کاملاً اتو و یکدست باشه.

مشاهده همه‌ی نمونه‌کارها ←

برای ساخت قالب مشابه یا دریافت مشاوره، با ما تماس بگیرید.

تماس با ما