رفتن به محتوای اصلی

ساخت قالب تزریق پلاستیک آژیر پیزو

جنس قطعه ABS
تعداد کویته ۲ (خانواده — یک کویته درب، یک کویته بدنه)
نوع قالب قالب خانواده (Family Mold)
سال ساخت ۱۴۰۱
وضعیت پروژه تکمیل‌شده و تحویل‌شده
ساخت قالب تزریق پلاستیک آژیر پیزو

توضیح پروژه

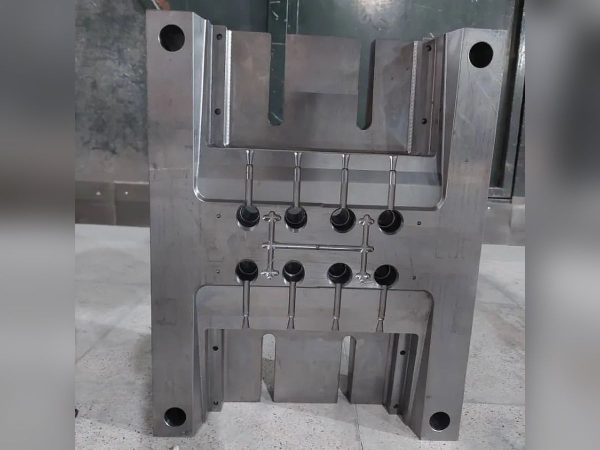
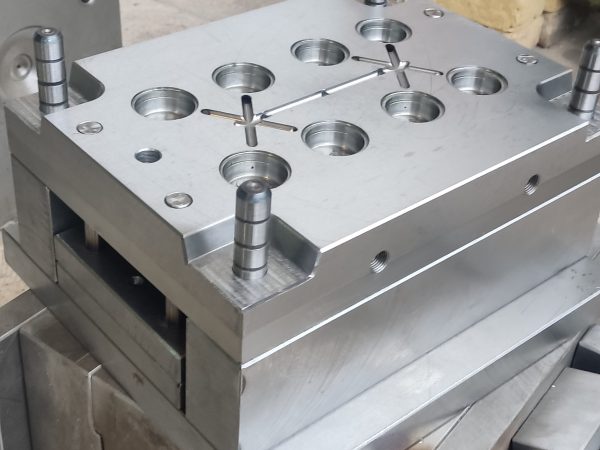
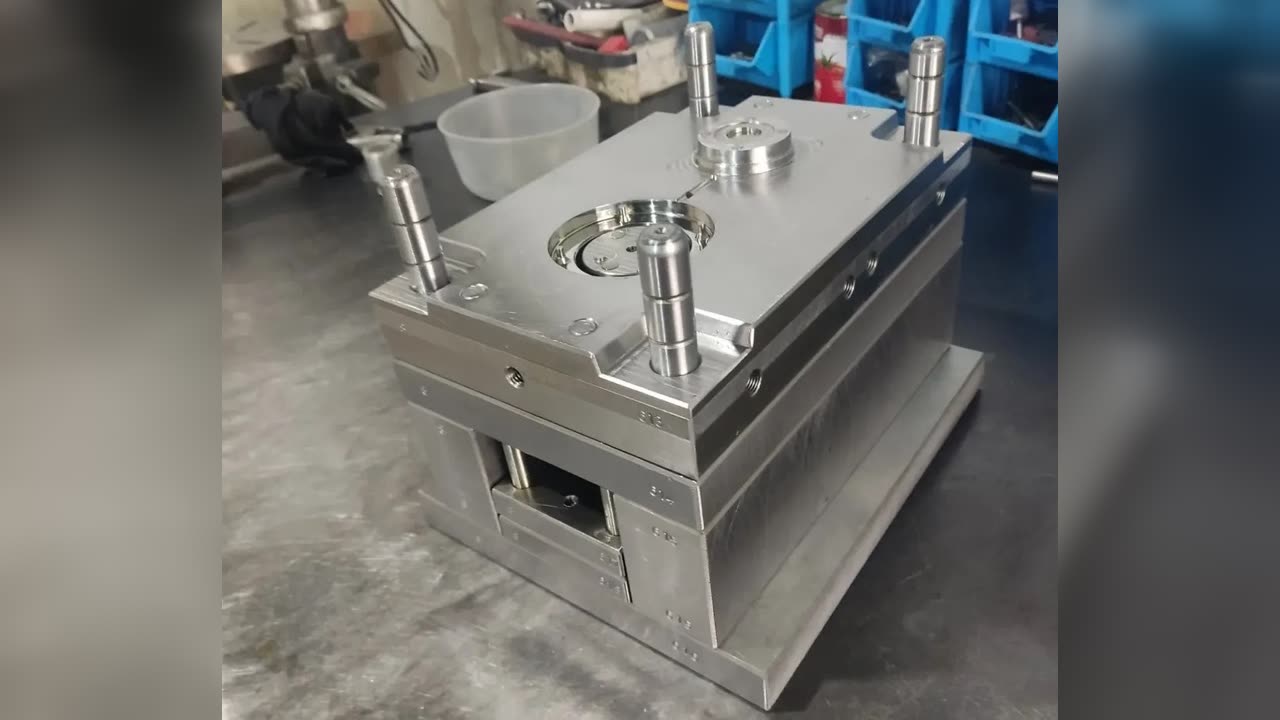
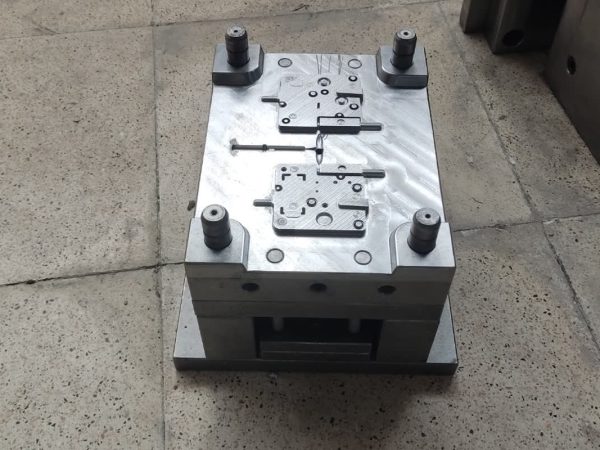
قالب آژیر پیزو، برای تولید بدنه و درب این محصول طراحی و ساخته شده، یه قالب خانواده دو کویته که هر کویته یه قطعه‌ی متفاوت (درب آژیر و بدنه آژیر) رو در یک سیکل تزریق تولید می‌کنه. جنس قطعات ABS و بدنه‌ی قالب از فولاد ۲۳۱۲ است.

سیستم پران این قالب به‌ صورت فول پران طراحی شد؛ در واقع، با توجه به تیراژ تولید که خیلی بالا نبود، فول‌پران‌ بودن ضرورت حیاتی نداشت، اما چون امکان اجرای آن وجود داشت و هزینه‌ی اضافه‌ای هم به همراه نداشت، همین روش انتخاب شد.

بخش‌های مهم قالب هم به‌ صورت اینسرت طراحی شدند؛ این کار به دو دلیل انجام شد: اول، امکان ایجاد مسیر راه‌آب خنک‌ کاری بسیار بهتری را فراهم کرد که مستقیماً روی کیفیت نهایی محصول اثر می‌گذاشت. دوم، همین طراحی اینسرتی باعث صرفه‌جویی قابل‌توجهی در مصرف فولاد هم شد.

علت انتخاب فولاد 2312 دو دلیل داشت: اول، این فولاد سختی و مقاومت بسیار خوبی دارد که عمر قالب را بالا می‌برد؛ دوم، چون جنس قطعات ABS بود و سطح ظاهری قطعه می‌بایست براق درمی‌آمد، کروم خوب این فولاد دقیقاً همین کیفیت براق و صاف را روی سطح قطعه فراهم می‌کرد. خیلی از قالب‌سازها برای کاهش هزینه‌ی ساخت قالب، از فولاد ارزان‌تر استفاده می‌کنند، اما این رویکرد منطقی نیست؛ چون فولاد ضعیف به پولیش ضعیف و پلیسه روی کار ختم می‌شود، و همین موضوع می‌تواند خودش مانع از استقبال بازار از محصول شود.

علت قرار دادن دو قطعه‌ی متفاوت از یک محصول (درب و بدنه) در یک قالب هم یک تصمیم تجاری بود، نه صرفاً فنی: تیراژ این محصول خیلی بالا نبود، و مشتری اطمینان کاملی از فروش خوب محصول در بازار نداشت. به همین دلیل، به‌جای کاهش کیفیت فولاد، هر دو قطعه در یک قالب خانواده جای گرفتند تا ریسک از‌دست‌رفتن سرمایه‌ی مشتری مدیریت شود. دقیقاً همین‌ جاست که یک قالب‌ساز باید مشاوره‌ی درست بدهد تا مشتری بتواند تصمیم درستی بگیرد، چون معمولاً مشتری اطلاعات فنی چندانی ندارد، که البته کاملاً هم منطقی است.
چالش پروژه

چون درب و بدنه‌ی آژیر وزن و حجم متفاوتی داشتن، توی سیکل تزریق قطعه‌ی کوچیک‌تر (درب) زودتر از قطعه‌ی بزرگ‌تر (بدنه) پر می‌شد. این عدم‌هم‌زمانی پرشدن باعث می‌شد یا کویته‌ی کوچیک بیش‌ازحد فشرده بشه، یا کویته‌ی بزرگ به‌درستی پر نشه، که هر دو حالت روی کیفیت نهایی قطعات تأثیر می‌ذاشت.

نکته‌ی مهم دیگری که برای مشتری اهمیت زیادی داشت این بود که وقتی درب و بدنه روی هم مونتاژ می‌شوند، هیچ دوپلگی‌ای در محل اتصال دیواره‌ی بیرونی محصول با دست لمس نشود.

راه‌حل اجرا شده

با شبیه‌سازی فرآیند پرشدن قالب در نرم‌افزار مولدفلو (Moldflow)، نقطه‌ی دقیق عدم‌ تعادل بین دو کویته شناسایی شد. راه‌حل، طراحی یک سیستم راهگاه (Runner) نامتقارن بود، به‌جای راهگاه یکسان برای هر دو کویته، ابعاد راهگاه هر مسیر متناسب با حجم قطعه‌ی مربوطه تنظیم شد تا زمان پرشدن هر دو کویته هم‌زمان بشه.

برای رفع نگرانی دوپلگی، نمونه‌ی اصلی با یک اسکنر بسیار دقیق اسکن شد و در حین طراحی، اندازه‌ها چندین بار کنترل و تطبیق داده شدند. برای اطمینان بیشتر، در چهار گوشه‌ی قالب چهار قفل در نظر گرفته شد تا فشار تزریق باعث لغزش دو نیمه‌ی قالب روی هم نشود و یکنواختی ضخامت دیواره در تمام دور قطعه حفظ بماند.

نتیجه نهایی

با این طراحی، هر دو کویته به‌طور هم‌زمان و متعادل پر می‌شن؛ کیفیت قطعات (درب و بدنه) یکسان و پایدار موند و مشکل عدم‌تعادل کاملاً رفع شد. این تجربه نشان می‌دهد که در قالب‌های خانواده با قطعات نامتقارن، توجه هم‌زمان به تعادل جریان مواد و دقت مونتاژی، نقش تعیین‌کننده‌ای در کیفیت نهایی محصول دارد.

مشاهده همه‌ی نمونه‌کارها ←

برای ساخت قالب مشابه یا دریافت مشاوره، با ما تماس بگیرید.

تماس با ما