رفتن به محتوای اصلی

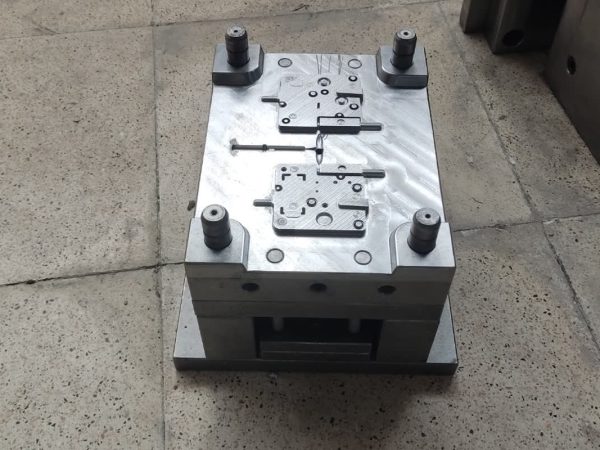
قالب تزریق پلاستیک واشر پلی یورتان

جنس قطعه پلی یرتان
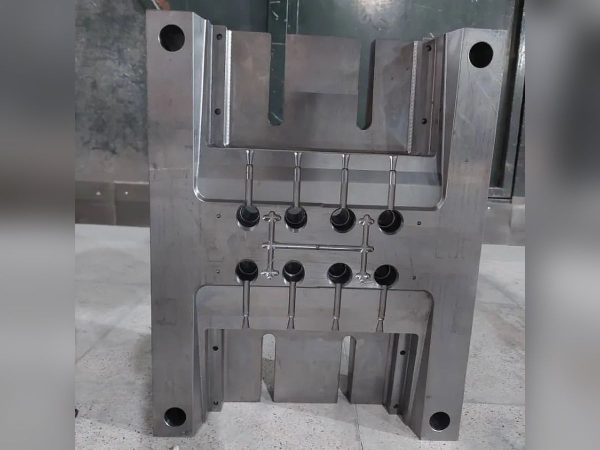
تعداد کویته 8
نوع قالب کف پران
وضعیت پروژه اتمام

توضیح پروژه

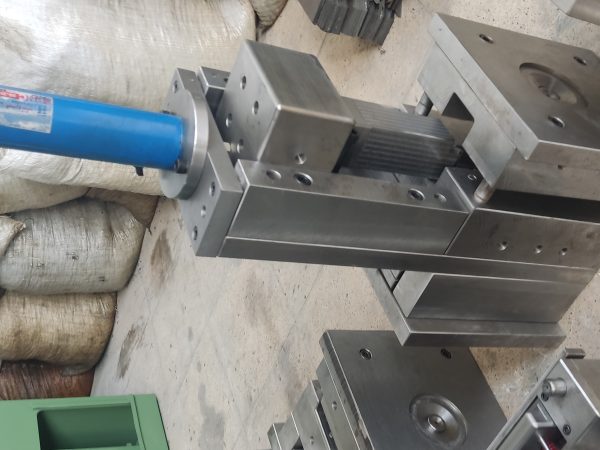
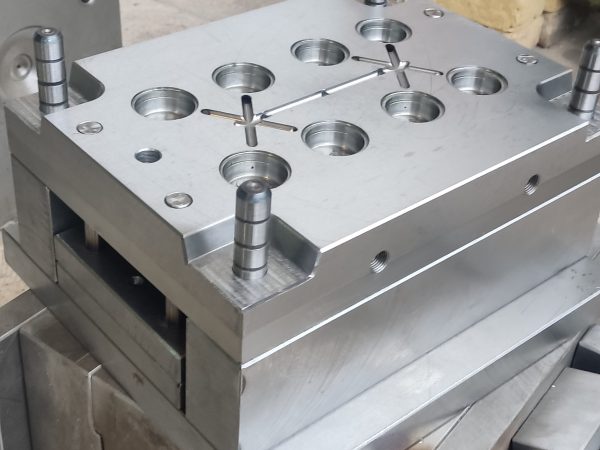
قالب واشر پلی یورتان، یکی از نمونه‌کارهای کارگاه قالب‌سازی مولدپلاس است که برای تولید این محصول از جنس پلی یورتان (PU) طراحی و ساخته شده است. این واشرها روی یک سری ترمینال‌های الکتریکی نصب می‌شوند و کار حفاظت از آن‌ها را در برابر گردوخاک و رطوبت انجام می‌دهند. پلی یورتان به دلیل خاصیت الاستیک و مقاومت بالا در برابر سایش و ضربه، در بسیاری از صنایع (از جمله آب‌بندی، لوله‌کشی صنعتی و قطعات لرزه‌گیر) به‌عنوان یک ماده‌ی پرکاربرد شناخته می‌شود.

سیستم راهگاه این قالب از نوع سوزنی (Pin-point Gate) است، مکانیزم پران آن به‌صورت کف‌پران طراحی شده، و جنس قالب از فولاد Mo40 است.

با وجود اینکه تیراژ تولید این محصول بالاست، جنس قالب اصطحکاک یا سایش خاصی نداشت، به همین دلیل فولاد Mo40 برای این پروژه کافی بود و باعث شد هزینه‌ی ساخت قالب پایین‌تر بماند. از طرف دیگر، این محصول نیازی به پولیش خاص نداشت؛ سطح ظاهری واشر باید مات باشد، نه آینه‌ای، و بر اساس تجربه‌ی مولدپلاس، فولاد Mo40 برای قطعاتی با نیاز به سطح مات، مناسب‌تر از فولادهای پرکروم است که بیشتر برای پولیش آینه‌ای به‌کار می‌روند. به همین دلایل، نیازی به استفاده از فولادی با کروم، سختی و مقاومت بالا نبود.

استفاده از راهگاه سوزنی در این پروژه به این دلیل انتخاب شد که ورود مواد به داخل حفره را با دقت بیشتری کنترل می‌کند و اثر گیت روی سطح قطعه‌ی نهایی را به حداقل می‌رساند؛ نکته‌ای که برای قطعات آب‌بندی مانند واشر اهمیت بالایی دارد.

چالش پروژه

بزرگ‌ترین چالش این پروژه، ماهیت خودِ ماده‌ی پلی یورتان بود. این ماده به دلیل نرمی و خاصیت الاستیک بالا، در مرحله‌ی پران‌شدن قطعه از قالب، به‌راحتی دچار آسیب یا تغییر شکل می‌شد.

چالش دیگر این پروژه به انتخاب ماده مربوط می‌شد: نمونه‌ی اصلی این محصول از جنس سیلیکون بود، اما مشتری اصرار داشت که به‌جای قالب سیلیکونی، از یک قالب تزریقی استفاده شود. برای پیدا کردن ماده‌ی مناسب، چند ماده‌ی مختلف از جمله PVC و ترموپلاستیک تست شد تا در نهایت پلی یورتان به‌عنوان ماده‌ی نهایی انتخاب شد که نتیجه‌ی مدنظر را به‌دست داد.

نکته‌ی جالب این پروژه این بود که این قالب یکی از ساده‌ترین قالب‌هایی است که کارگاه مولدپلاس می‌سازد — بدون فرم‌بندی خاص، بدون کج‌پران، کشویی یا گیربکس. با این حال، برای رسیدن به نتیجه‌ی مطلوب، نیاز به سه بار تست کامل قالب بود.

راه‌حل اجرا شده

برای رفع مشکل آسیب‌دیدن قطعه حین پران، طی سه مرحله تست، پارامترهای پران (شامل سرعت، زمان، و نیروی پین‌های پران) و همچنین تعداد و موضع فنرهای زیر پین‌های برگشت را تنظیم و بهینه کردیم. اضافه‌شدن چهار عدد فنر باعث شد حرکت صفحه‌ی پران یکنواخت‌تر شود و قطعات دیگر حین پران دچار آسیب نشوند. جالب این‌که با اضافه‌شدن این فنرها، مکانیزم کف‌پران عملاً به یک سیستم فول‌پران تبدیل شد، یعنی قطعه بدون هیچ دخالت دستی از روی قالب می‌ریخت، که این موضوع سرعت تولید را هم بالا برد. این تجربه نشان می‌دهد که ساخت قالب برای مواد نرم و الاستیک، حتی در طراحی‌های نسبتاً ساده، نیازمند دقت و آزمون‌وخطای فنی است تا کیفیت نهایی قطعه تضمین شود.

نتیجه نهایی

قالب نهایی با موفقیت قطعه‌ی مطلوب مشتری را تولید کرد و آماده‌ی بهره‌برداری در خط تولید شد. این پروژه نمونه‌ای از تخصص مولدپلاس در قالب‌سازی و طراحی قالب تزریق پلاستیک برای مواد نرم و الاستیک است. این تجربه یادآوری خوبی است که حتی ساده‌ترین طراحی‌های قالب هم می‌توانند چالش‌های فنی غیرمنتظره‌ای داشته باشند که تنها با آزمون واقعی روی قالب قابل کشف‌اند. این پروژه نشان می‌دهد که تجربه‌ی عملی در تنظیم پارامترهای تزریق و پران، به‌اندازه‌ی طراحی اولیه‌ی قالب در کیفیت نهایی محصول اهمیت دارد. این پروژه بار دیگر ثابت کرد که در تولید صنعتی، توجه به جزئیات کوچک مانند تنظیم فنرهای پران، می‌تواند به همان اندازه‌ی طراحی اولیه‌ی قالب اهمیت داشته باشد.

مشاهده همه‌ی نمونه‌کارها ←

برای ساخت قالب مشابه یا دریافت مشاوره، با ما تماس بگیرید.

تماس با ما