
در این مقاله با انواع قالب تزریق پلاستیک آشنا میشویم و بررسی میکنیم هر کدام برای چه نوع قطعهای مناسباند. اگر مقالههای «قالب تزریق پلاستیک چیست؟» و «تزریق پلاستیک چیست؟» را خوانده باشید، آنجا بیشتر روی خودِ فرآیند تزریق تمرکز کردیم. اینجا به سراغ خودِ قالب میرویم؛ و انواع مختلف آن را از زاویهی طراحی و ساخت بررسی میکنیم، موضوعی که مستقیماً روی هزینه، زمان تولید و کیفیت قطعهی نهایی اثر میگذارد.
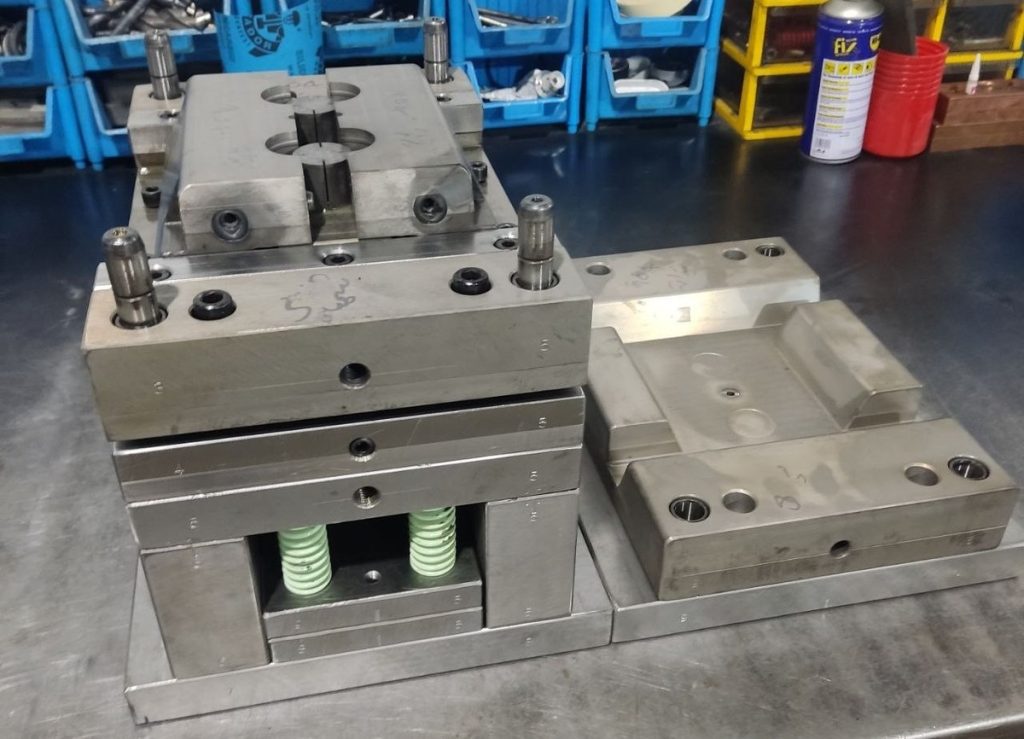
یک نکته پیش از شروع: در دنیای واقعی، تقریباً هیچ قالبی فقط یکی از دستههای زیر نیست. یک قالب معمولی میتواند همزمان چندحفره باشد، راهگاه سرد داشته باشد، و یک اسلایدر هم برای آندرکات جانبیاش لازم داشته باشد. این دستهبندیها محورهای مستقلی هستند که گاهی هر قالب واقعی، ترکیبی از چندتاشان است، نه فقط یک انتخاب واحد از یک لیست.
یک محور دیگر هم هست که این مقاله به آن نمیپردازد: جنس فولاد. بخشهای مختلف یک قالب (بدنه، حفره/سنبه، اجزای پر سایش) معمولاً از فولادهای متفاوتی ساخته میشوند، مثلاً همین کارگاه در اغلب پروژهها از ۲۳۱۲ یا Mo40 استفاده میکند، بسته به نیاز پروژه به پولیش آینهای یا مقاومت سایشی. جزئیات کامل انتخاب فولاد را در مقالهی «قالبساز خوب کیست؟» میتوانید بخوانید.
انواع قالب تزریق پلاستیک بر اساس تعداد حفره (Cavity)
قالب تکحفره (Single Cavity)
در هر سیکل تزریق، فقط یک قطعه تولید میشود. ساخت آن سادهتر و ارزانتر است و معمولاً برای تیراژ پایین یا قالبهای خیلی بزرگ انتخاب میشود.
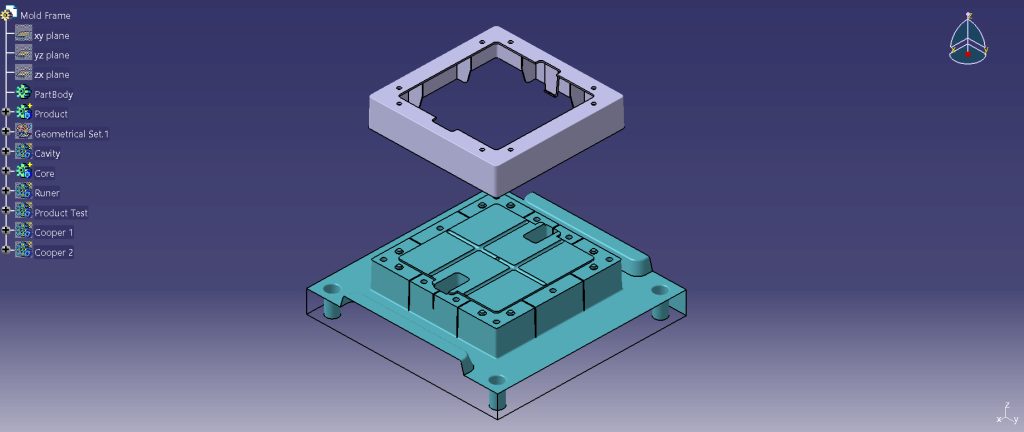
قالب چندحفره (Multi-Cavity)
در هر سیکل، چند قطعهی یکسان همزمان تولید میشود. هزینهی ساخت قالب بالاتر است، اما هزینهی تمامشدهی هر قطعه در تیراژ بالا بهشدت کاهش مییابد.
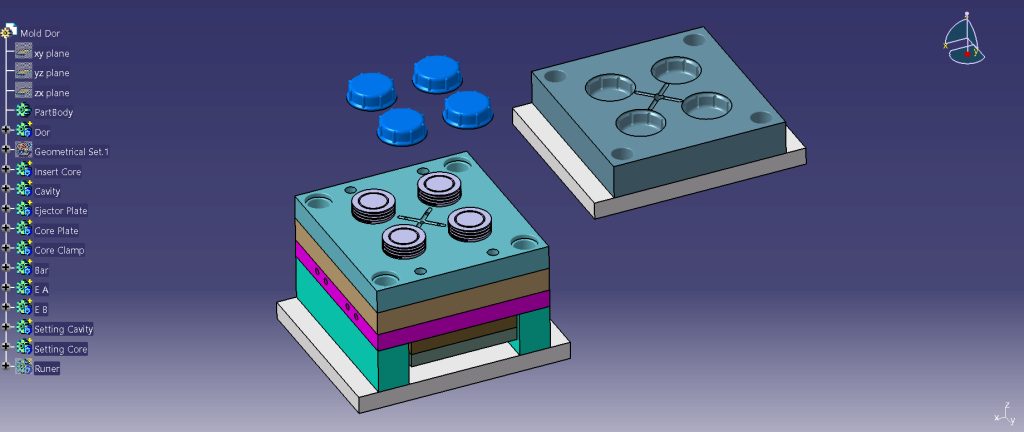
اینجا یک نکتهی فنی هست که خیلی وقتها نادیده گرفته میشود: صرفاً زیاد کردن تعداد حفره، خودبهخود چیزی را بهتر نمیکند. اگر راهگاهی که مذاب را به هر حفره میرساند بهدرستی طراحی نشود، حفرههای نزدیکتر به بوش تزریق زودتر پر میشوند و حفرههای دورتر دیرتر، نتیجهاش قطعاتی با کیفیت متفاوت از یک قالب واحد است.
راهحل استاندارد این مشکل، چیدمان متقارن حفرهها حول بوش تزریق است (مثلاً به شکل H یا شعاعی) تا مسیر و مقاومت جریان برای همهی حفرهها یکسان باشد؛ به این میگویند راهگاه «طبیعتاً متوازن». وقتی چیدمان متقارن به دلایل هندسی ممکن نیست، راه دوم باقی میماند: تغییر عمدی قطر یا طول هر شاخهی راهگاه تا مقاومت جریان مصنوعاً یکسان شود.
تعداد حفره فقط یک تصمیم فنی هم نیست؛ گاهی یک تصمیم تجاری است. در پروژهی قالب درب رینگی ۱۸ مواد ضدعفونیکننده، مشتری ابتدا دو قالب جدا با ۸ حفره در نظر داشت، چون خودش دستگاه تزریق نداشت و باید از یک کارگاه تزریق پلاستیک دیگر خدمات میگرفت. ترکیب این دو در یک قالب واحد ۱۶ حفره، همین هزینه را حدود ۵۰٪ پایین آورد. یعنی طراحی حفرهبندی گاهی مستقیم روی مدل اقتصادی مشتری اثر میگذارد، نه فقط روی قیمت خود قالب.
قالب خانوادگی (Family Mold)
قالب خانوادگی یکی دیگر از انواع قالب تزریق پلاستیک است که در آن چند قطعهی متفاوت (نه یکسان) در یک قالب و طی یک سیکل تولید میشوند؛ مثلاً بدنه و درب یک محصول. برای مجموعهقطعاتی که همیشه با هم مصرف میشوند، در زمان و هزینه صرفهجویی میکند، اما دو دردسر مشخص دارد.
اول، چون حفرهها الان دیگر یکسان نیستند، همان چیدمان متقارنی که برای قالب چندحفره توضیح دادیم، اینجا از اساس ممکن نیست؛ تنها راه، توازن مصنوعی راهگاه است. دوم، هزینهی خودِ طراحی و ماشینکاری هم بالاتر میرود، چون بهجای تکرار یک هندسهی یکسان در چند حفره، باید چند هندسهی کاملاً متفاوت در یک قالب واحد ساخته و پولیشکاری شود، که هرکدام زمان ماشینکاری CNC و پرداختکاری جداگانهای میخواهد.
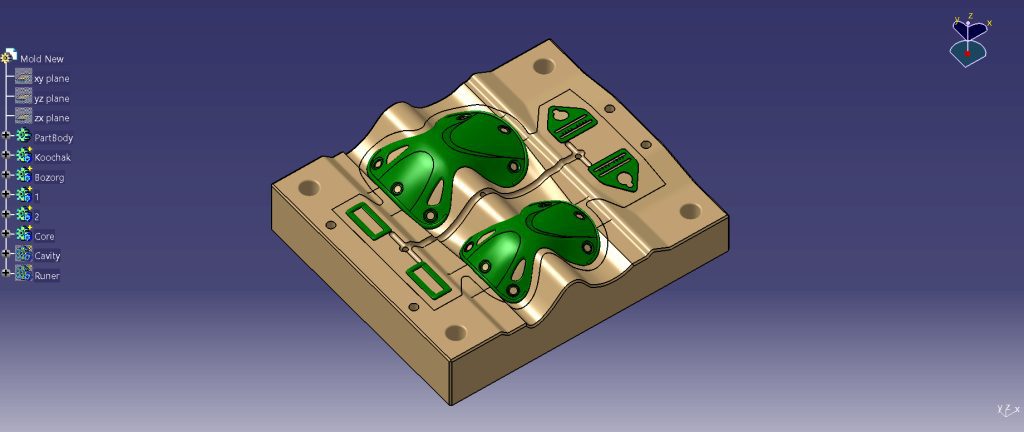
دقیقاً همین اتفاق در پروژهی قالب آژیر پیزو افتاد. بهجای ساخت دو قالب جدا برای کاور و بدنه، این دو قطعه (با وزن و حجم متفاوت) در یک قالب خانوادگی ترکیب شدند تا سرمایهگذاری اولیهی مشتری برای محصولی با فروش نامطمئن، پایینتر بماند. اما چون دو حفره وزن متفاوتی داشتند، پرشدن نامتوازن بود، مذاب دیرتر به حفرهی سنگینتر میرسید. راهحل: شبیهسازی Moldflow برای پیدا کردن نقطهی دقیق مشکل، و بعد طراحی راهگاه با قطر متفاوت برای هر شاخه، متناسب با حجم همان حفره، یعنی دقیقاً همان توازن مصنوعی که بالاتر توضیح دادیم، اینبار روی یک پروژهی واقعی.
قالبها بر اساس سیستم راهگاه
سیستم راهگاه (راهگاه سرد در برابر گرم) محور مهم دیگری در دستهبندی قالب است، انتخابی که مستقیماً روی هزینهی اولیه، میزان ضایعات و سرعت سیکل اثر میگذارد. چون این موضوع را با جزئیات کامل و مثال واقعی در مقالهی «قالب تزریق پلاستیک چیست؟» بررسی کردهایم، اینجا تکرارش نمیکنیم؛ برای مقایسهی کامل، همان مقاله را ببینید.
(یک حالت سوم و کمکاربردتر هم وجود دارد: راهگاه عایقکاریشده (Insulated Runner)، جایی که دیوارهی ضخیمتر خود راهگاه بهعنوان عایق حرارتی عمل میکند و لایهی بیرونی مذاب کمی سرد و جامد میشود، اما هستهی داخلی همچنان روان میماند. کاربرد صنعتی محدودی دارد و تا امروز در پروژههای این کارگاه استفاده نشده.)
قالبها بر اساس مکانیزم باز و بسته شدن
قالب دو صفحهای (Two-Plate Mold)
سادهترین و رایجترین نوع قالب، با فقط یک خط جدایش (Parting Line). مناسب اکثر قطعات ساده تا متوسط.
خودِ خط جدایش هم همیشه صاف نیست. در قطعات خودرو و اسباببازی خیلی رایج است که سطح جدایش قالب بهجای تختبودن، یک قوس یا فرم خاص داشته باشد، یعنی دو نیمهی قالب باید دقیقاً روی همان فرم منحنی روی هم بنشینند. این حالت هم گرانتر تمام میشود و هم دقت بیشتری در ساخت میطلبد، اما وقتی هندسهی قطعه ایجاب کند، جایگزینی ندارد.
قالب سه صفحهای (Three-Plate Mold)
یک صفحهی میانی اضافه دارد که راهگاه را در همان لحظهی باز شدن قالب، خودکار از قطعه جدا میکند. معمولاً برای قالبهای چندحفره با راهگاه سرد که نیاز به تزریق از مرکز قطعه دارند، استفاده میشود.
حرکتدادن این صفحهی میانی خودش چند روش دارد: با کشندهی پلییورتان (فنری)، با زنجیر (شبیه زنجیر موتور)، یا با یک مکانیزم مکانیکی اختصاصی. هرکدام که باشد، هدف یکی است: بعد از جدا شدن راهگاه، آن را از قالب بیرون بیندازد، معمولاً با یک ضربهی کنترلشده از سوپاپ باد. بعضی کارگاهها هنوز راهگاه را با دست از قالب بیرون میکشند؛ این کارگاه ترجیح میدهد این کار خودکار انجام شود، هم برای ایمنی کارگر (دست نزدیک قالب نرود) و هم چون سرعت سیکل تولید را بالا میبرد.
قالب چندلایه (Stack Mold)
قالب چندلایه یکی از پیشرفتهترین انواع قالب تزریق پلاستیک از نظر ساختار است: به جای اضافهکردن یک صفحه، چند لایهی کامل قالب دو صفحهای روی هم سوار میشوند، روی یک قالبپایهی مشترک. همهی لایهها همزمان پر، خنک و پران میشوند، بدون اینکه نیروی بستن دستگاه تزریق نسبت به یک قالب تکلایه افزایش چشمگیری پیدا کند. برای یک قالب دولایه، این یعنی تقریباً دو برابر تولید با همان دستگاه. اما هزینهاش کجاست؟
اول، ارتفاع کلی قالب بیشتر میشود و دستگاه باید کورس بازشدگی کافی داشته باشد.
دوم، و مهمتر، این نوع قالب تقریباً همیشه به یک راهگاه گرم مرکزی نیاز دارد که مذاب را همزمان و متوازن به همهی لایهها برساند؛ راهگاه سرد معمولی از نظر مسیر برگشت مرکزی برای این ساختار عملاً قابل اجرا نیست.
طراحی و تنظیم همین راهگاه مرکزی است که پیچیدگی ساخت را نسبت به یک قالب دو صفحهای معمولی چند پله بالا میبرد، یک نمونهی روشن از همان نکتهی ابتدای مقاله که این دستهبندیها مستقل از هم نیستند. به همین دلیل، Stack Mold معمولاً برای تیراژهایی توجیه اقتصادی پیدا میکند که بسیار بالاتر از اغلب پروژههای سفارشی معمول است.
انواع قالب تزریق پلاستیک بر اساس مکانیزمهای جانبی
بعضی قطعات به دلیل شکل هندسیشان (آندرکات، رزوه، یا برجستگی جانبی) با باز و بسته شدن سادهی قالب از حفره خارج نمیشوند. اینجا نوبت مکانیزمهای جانبی است، همانجایی که ساخت قالب معمولاً از یک استاندارد جهانی مشخص پیروی میکند، اما هر کارگاه بر اساس تجربهی خودش، گاهی روشهای متفاوتی را امتحان میکند تا نتیجهی بهتری متناسب با درخواست همان مشتری بدهد؛ چند نمونه از همین تجربهها را در ادامه میبینید:
کشویی (Slider)
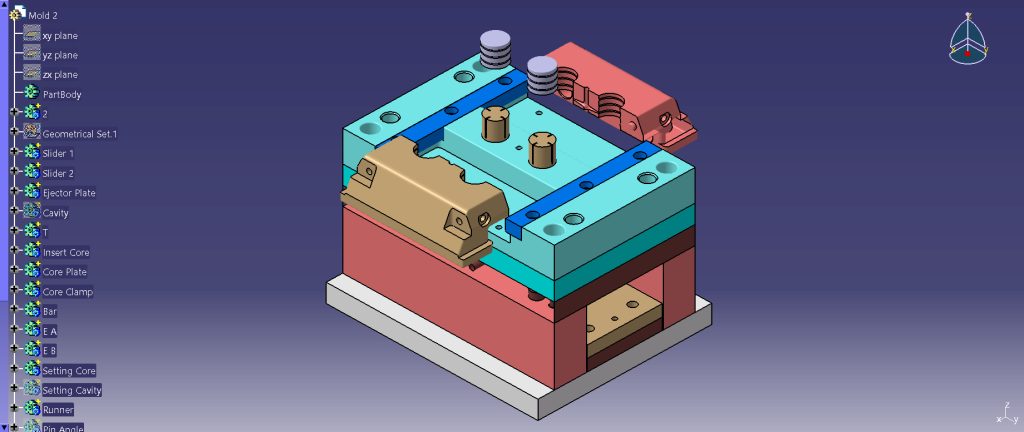
برای آزاد کردن کشویی های جانبی. رایجترین شکل آن، پین کج (Angled Pin) است که با باز شدن قالب، کشویی را در مسیر مورب خودش بهسمت بیرون هل میدهد؛ برای کشویی های بزرگتر که کورس حرکتی زیاد است یا نیرویی که پین کج نمیتواند تأمین کند، از سیلندر هیدرولیک اختصاصی هم استفاده میشود.
در پروژهی قالب پمپ جا مایع، سوراخ و شیارهای داخلی پمپ (که برای عملکرد واقعی قطعه لازم بودند) با ترکیب کشویی و پین کج آزاد شدند. اینجا یک تصمیم آگاهانه هم گرفته شد: گزینهی فنر به عنوان عامل حرکت کشویی عمداً کنار گذاشته شد، چون به دلیل چرب بودن قالب بخاطر روغن کاری کشویی ها باعث تجمع گرد و خاک در پیچهای فنر میشود که میتواند باعث گیرکردن یا حتی شکستن فنر شود. تنظیم تلورانس کشویی هم مستقیماً به عملکرد پمپ گره خورده بود: خیلی سفت باشد، فنر داخلی پمپ فعال نمیشود؛ خیلی شل باشد، نشتی یا ورود هوا پیش میآید.
یک حالت خاصتر هم هست: وقتی هندسهی قطعه بهقدری منحنی یا پیچیده است که حرکت خطی سادهی اسلایدر باعث برخورد با بقیهی اجزای قالب میشود، مثلاً در قطعاتی مثل دستهی جاروبرقی که فرم دارد. اینجا از یک مکانیزم چرخدنده و شانه (Rack & Pinion، همان اصل رزوهگیر که در ادامه توضیح میدهیم) استفاده میشود تا حرکت خطی به یک حرکت دورانی کنترلشده تبدیل شود و کشویی بتواند بدون برخورد از مسیر پیچیده عبور کند.
زبانه (Lifter)
برای آندرکاتهای داخلی از زبانه / کجپران (Lifter) استفاده میشود. در پروژهی قالب چشمی دزدگیر، مکانیزم طوری طراحی شد که قطعه از حفره جدا شود اما کاملاً نیفتد؛ چون مشتری برای حفظ پوشش مات سطح، ترجیح میداد قطعه را با دست بردارد.
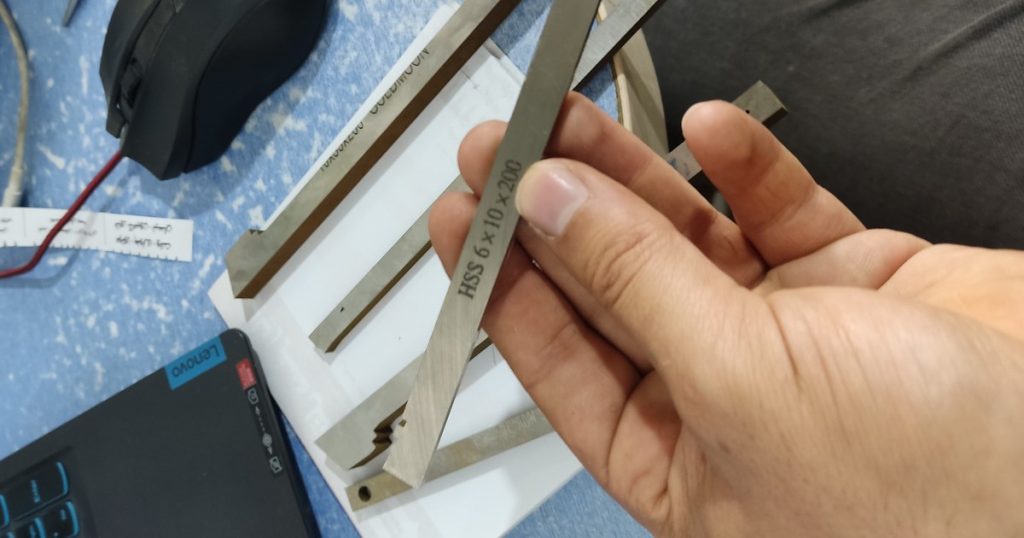
جزئیات تصمیمهای ساخت همین کجپران، مثل انتخاب تیغچه، وایرکات، و حرکت با بلبرینگ بهجای شیار T ،را در مقالهٔ طراحی قالب تزریق پلاستیک از تئوری تا واقعیت کارگاه نوشتهایم.
گیربکسی (Unscrewing Mold)
برای قطعاتی با رزوهی داخلی یا خارجی. اینجا برخلاف اسلایدر و زبانه که حرکتشان خطی یا زاویهدار است، سنبه های نر قالب باید بچرخد، دقیقاً مثل باز کردن یک درب بطری.
نکتهای که طراحی این مکانیزم را واقعاً سخت میکند این است: سرعت چرخش سنبه باید دقیقاً با سرعت خطی پران هماهنگ باشد، متناسب با گام رزوهی همان قطعه. اگر این دو سرعت با هم هماهنگ نباشند، رزوهی قطعه هنگام خروج از قالب خط میخورَد یا کاملاً از بین میرود. چرخش معمولاً از طریق یک سیستم چرخدنده و شانه (Rack & Pinion) که با سیلندر هیدرولیک یا موتور سروو رانده میشود تأمین میشود؛ و چون سنبه ی رزوهدار در لحظهی تزریق زیر فشار محوری بالایی قرار میگیرد، معمولاً به بلبرینگهای محوری (Thrust Bearing) هم نیاز دارد تا هسته زیر فشار عقب ننشیند.
نکتهی کاربردیتر: هر رزوهای هم لزوماً به این مکانیزم کامل نیاز ندارد. همانطور که در مقالهی «مراحل ساخت قالب» هم اشاره کردیم، برای دربی با رزوهی داخلی مثل درب روغن صنعتی، قالب معمولاً به مکانیزم گیربکسی نیاز دارد؛ اما بعضی درهای رزوهدار سادهتر، اگر گام رزوه کمعمق و ماده بهاندازهی کافی الاستیک باشد (مثل PP)، صرفاً با یک کفپران معمولی (پران صفحهای بهجای پران میلهای، بدون چرخش) از روی رزوه رد و بیرون کشیده میشوند.
دقیقاً همین انتخاب در پروژهی قالب درب رینگی ۱۸ مواد ضدعفونیکننده اتفاق افتاد: بهخاطر نرم بودن جنس، بهجای گیربکس از کفپران استفاده شد، هزینهی ساخت بهطور محسوسی پایین آمد و کیفیت پران هم خوب از آب درآمد. نکتهاش این است که این ترفند فقط برای مواد نرم جواب میدهد؛ برای رزوهی زنده (که باید بعد از تولید روی بطری خاصی بسته شوند و اصطلاحا آبندی انجام دهند) ، کفپران گزینه منطقی نیست و گیربکس بهتر است.
یک اثر جانبی هم هست که کمتر در نگاه اول به چشم میآید: چرخاندن سنبه، برخلاف حرکت خطی کشویی ، خودش زمان میبرد، پس قالبهای گیربکسی معمولاً سیکل تولید کندتری نسبت به قالبهای ساده دارند (چند ثانیه). برای تیراژ بسیار بالا، این تفاوت زمانی میتواند در طول یک پروژه به عدد قابلتوجهی برسد.
پران دومرحلهای
گاهی در انواع قالب تزریق پلاستیک، مشکل شکل آندرکات نیست؛ خودِ لحظهی پران است. اگر قطعهای طوری طراحی شده باشد که با یک مرحلهی پران ساده (یک بار حرکت صفحهی پران) قرار است از قالب جدا شود، ولی هندسهاش اجازه نمیدهد، یا میل پران قطعه را سوراخ میکند، یا قطعه هنگام خروج در قالب گیر میکند ، راهحل، پران دومرحلهای است: ابتدا یک صفحه (معمولاً با کشندهی فنری یا پلییورتان) چند میلیمتر جلو میآید تا فاصلهی لازم بین قطعه و قالب باز شود، بعد مرحلهی دوم (میل پران معمولی یا حتی یک ضربهی سوپاپ باد) قطعه را کامل بیرون میاندازد.
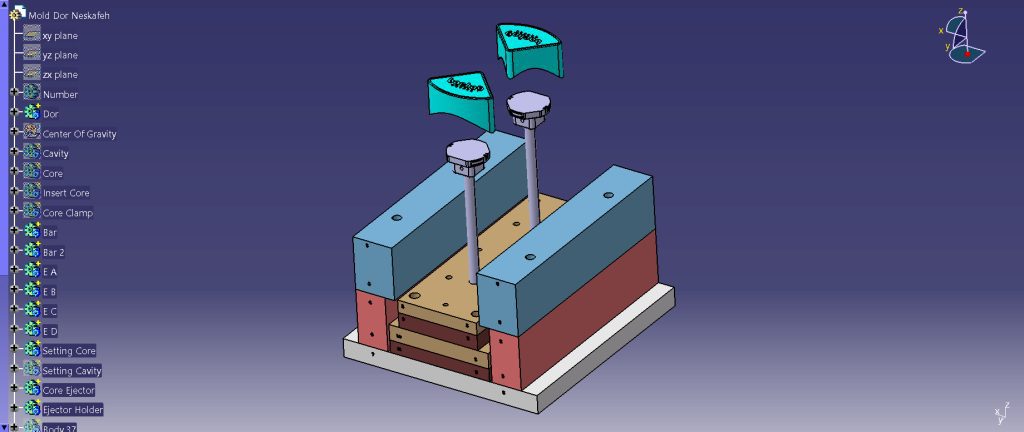
در پروژهی قالب درب ادکلن کلویی دقیقاً همین اتفاق افتاد: چون جنس قطعه ABS (نسبتاً سفت و خشک) بود، احتمال اینکه میل پران معمولی مستقیم روی قطعه فرو برود و سوراخش کند بالا بود. راهحل، پران دومرحلهای شد، اول صفحهی کفپران با فنر و کشندهی پلییورتان جلو آمد تا قطعه کمی از حفره فاصله بگیرد، بعد میل پران کار را تمام کرد.
این مکانیزمها پیچیدگی و هزینهی ساخت قالب را بالا میبرند، اما گاهی تنها راه تولید یک قطعه با همان طراحی هستند، بدون نیاز به عملیات ثانویه بعد از تولید.
یک دستهی تخصصیتر از انواع قالب تزریق پلاستیک: فرآیندهای خاص
قالب چندرنگ / دوشات (Multi-Shot / Overmold)
دو یا چند ماده (یا رنگ) مختلف در یک سیکل روی هم تزریق میشوند؛ مثلاً بدنهی سخت پلاستیکی همراه با روکش نرم لاستیکی (Soft-touch). این نوع قالب تزریق پلاستیک در صنایعی مثل خودرو و لوازم خانگی، برای قطعاتی که نیاز به گریپ نرم یا ترکیب رنگ دارند، پرکاربرد است.
قالبگیری با اینسرت (Insert Molding)
یک قطعهی از پیشساخته، معمولاً فلزی، مثل یک پیچ، مهره یا ترمینال برقی، قبل از تزریق داخل حفرهی قالب جایگذاری میشود؛ بعد پلاستیک مذاب مستقیماً دور آن تزریق میشود و یک قطعهی یکپارچه (پلاستیک+فلز) تحویل داده میشود، بدون مونتاژ جداگانه بعد از تولید. فرقش با دوشات همینجاست: دوشات دو مادهی پلاستیکی مختلف را در همان یک سیکل پشتسرهم تزریق میکند، اینسرت مولدینگ اما یک قطعهی از پیشآماده را، داخل پلاستیک محبوس میکند.
یک نوع خاصتر هم هست: خودِ اینسرت میتواند یک قطعهی پلاستیکی از پیشتزریقشده باشد که در یک سیکل جداگانه دوباره داخل قالب گذاشته میشود و مواد روی آن تزریق میشود.
چالش اصلیاش همراستایی دقیق است: اگر اینسرت قبل از بستهشدن قالب حتی کمی کج بنشیند، یا پلاستیک مذاب فشار کافی برای دربرگرفتن کامل آن را نداشته باشد، قطعهی نهایی معیوب از آب درمیآید، همان نوع دقتی که در طراحی هر مکانیزم دیگر این مقاله هم دیدیم.
برای اینسرتهای فلزی، یک ترفند رایج جایگذاری، استفاده از آهنربا داخل قالب است: مثلاً برای یک مهره یا بلبرینگ، آهنربای تعبیهشده در حفره آن را دقیقاً سر جایش نگه میدارد تا تزریق بدون جابهجایی انجام شود. این روش همیشه جواب نمیدهد، برای اینسرتهای غیرمغناطیسی یا فرمهای پیچیدهتر، باید از نگهدارندههای مکانیکی دیگر استفاده کرد.
نمونهاش پروژهی اسپینرهای فیجت بود (چند سال پیش که این محصول ترند بازار شده بود): مرکز هر بازوی اسپینر یک بلبرینگ داشت که مستقیماً با تزریق با اینسرت (بلبرینگ داخل قالب، ثابتشده با آهنربا) ساخته میشد، نتیجه، بلبرینگی بود که هیچوقت از جایش بیرون نمیآمد.
در همان دوره، بعضی رقبا بهجای تزریق واقعی، فقط بلبرینگ را با فشار جا میزدند؛ در استفادهی واقعی (خصوصاً دست بچهها) این بلبرینگها بهمرور از جا در میآمدند و کیفیت محصول پایین میآمد. یعنی همان تفاوت ظریف بین «واقعاً اینسرتمولدینگ کردن» و «صرفاً جا زدن»، مستقیم روی کیفیت نهایی و طول عمر قطعه اثر داشت.
کدام نوع قالب برای قطعهی شما مناسب است؟
همانطور که دیدیم، انواع قالب تزریق پلاستیک محورهای مستقلی هستند، نه گزینههای رقیب؛ در عمل معمولاً چندتاشان با هم ترکیب میشوند. انتخاب نهایی به چند عامل بستگی دارد: تیراژ تولید، هندسهی قطعه، بودجهی اولیه، و سرعت تحویل. بهترین راه معمولاً همین است که نقشه یا نمونهی قطعه بررسی شود تا ترکیب مناسبی از این محورها (مثلاً «چندحفره + راهگاه سرد + اسلایدر») پیشنهاد شود.
سوالات متداول دربارهی انواع قالب تزریق پلاستیک
تفاوت اصلی قالب چندحفره و قالب خانوادگی چیست؟
در دستهبندی انواع قالب تزریق پلاستیک، هر دو در هر سیکل بیش از یک قطعه تولید میکنند، اما قالب چندحفره همان یک قطعه را چند بار تکرار میکند (حفرهها یکساناند)، در حالیکه قالب خانوادگی چند قطعهی متفاوت را همزمان میسازد. همین تفاوت باعث میشود توازن راهگاه و هزینهی طراحی در قالب خانوادگی پیچیدهتر باشد.
آیا قالب سهصفحهای همیشه بهتر از راهگاه گرم است؟
نه. قالب سهصفحهای یک جایگزین اقتصادیتر برای مواقعی است که گیت مرکزی لازم است اما بودجه یا تیراژ پروژه هنوز راهگاه گرم را توجیه نمیکند؛ در تیراژهای بسیار بالا، هزینهی اولیهی بیشترِ راهگاه گرم معمولاً در بلندمدت جبران میشود.
چه زمانی باید سراغ قالب چندلایه (Stack Mold) رفت؟
وقتی تیراژ آنقدر بالاست که یک قالب معمولی، حتی چندحفره، دیگر جوابگو نیست و افزایش بیشتر تعداد حفرهها به نیروی بستن دستگاهی نیاز دارد که در دسترس نیست. برای بیشتر پروژههای سفارشی معمول، این حالت بهندرت پیش میآید.
آیا هر قطعهی رزوهدار به مکانیزم گیربکسی نیاز دارد؟
نه لزوماً. اگر عمق رزوه کم باشد و ماده بهاندازهی کافی الاستیک باشد، خیلی وقتها یک کفپران معمولی بدون چرخش هم کافی است. مکانیزم گیربکسی کامل معمولاً برای رزوههای عمیقتر یا موادی با انعطاف کم لازم میشود.
در یک نگاه
انواع قالب تزریق پلاستیک را میتوان روی پنج محور مستقل دستهبندی کرد: تعداد حفره (تکحفره، چندحفره، خانوادگی)، سیستم راهگاه (سرد، گرم)، مکانیزم باز و بسته شدن (دو صفحهای، سه صفحهای، چندلایه)، مکانیزمهای جانبی (اسلایدر، زبانه، رزوهگیر، پران دومرحلهای)، و فرآیندهای خاص (دوشات، اینسرت مولدینگ). هر قالب واقعی معمولاً ترکیبی از چند محور است، و انتخاب درست همیشه به تیراژ، هندسهی قطعه، و بودجه بستگی دارد، نه یک قاعدهی ثابت.
اگر میخواهید مشخص شود قالب قطعهی شما به کدام ترکیب نیاز دارد، میتوانید نقشه یا نمونهی خود را برای ما ارسال کنید.