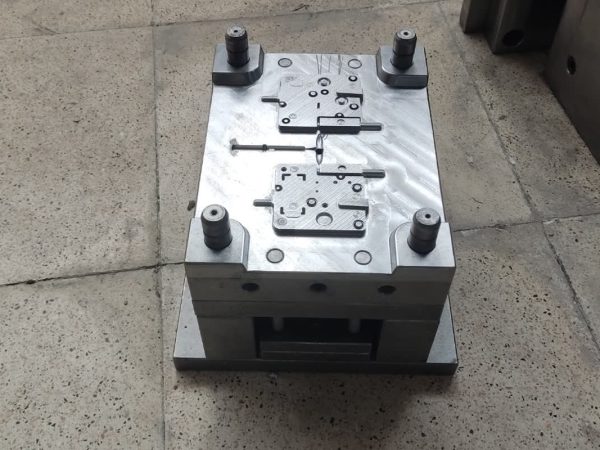
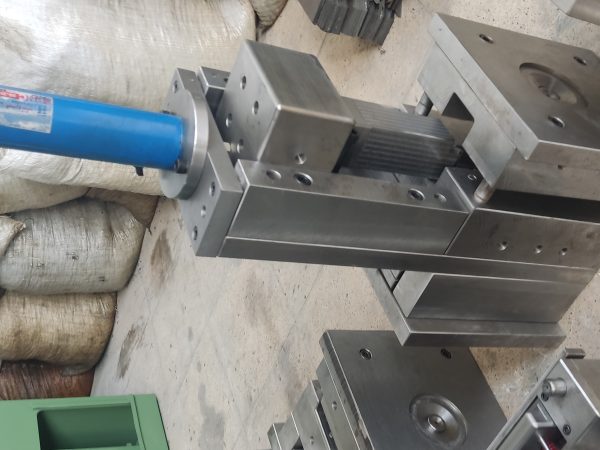
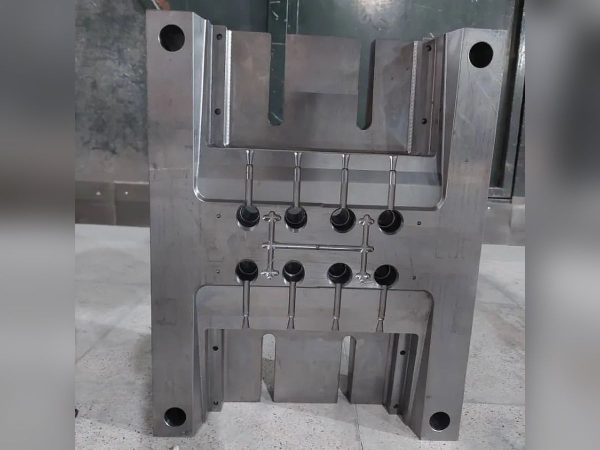
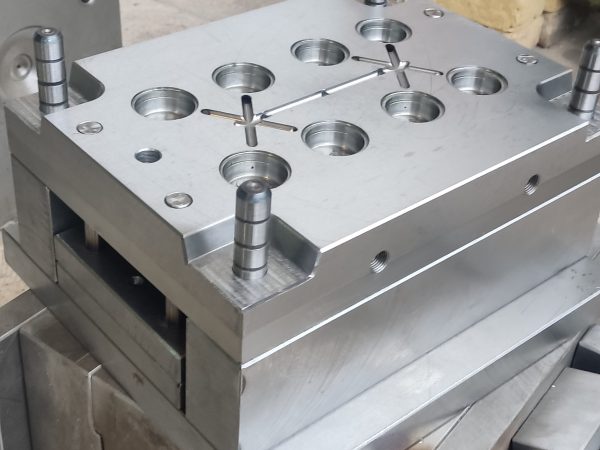
قالب درب رینگی ۱۸، برای تولید این محصول قالب بصورت کف پران و با ۱۶ حفره طراحی و ساخته شده است.
سیستم راهگاه: راهگاه سوزنی از بغل (Side Pin-point Gate)
مکانیزم پران: کف پران با سیستم فول اتوماتیک
تعداد حفره: ۱۶ حفره، شامل ترکیبی از حفرههای ساده و حفرههای شیاردار
مشتری در ابتدا قصد داشت دو دست قالب ۸حفرهای جدا بسازد، یکی برای جنس شیاردار و یکی برای جنس ساده. اما با بررسی دقیقتر صحبتهای مشتری، مشخص شد که میزان فروش این دو مدل تقریباً یکسان است و همیشه با هم به فروش میرسند؛ یعنی نیازی به جداسازی تولید این دو نبود. به همین دلیل، پیشنهاد شد بهجای ساخت دو دست قالب ۸حفرهای، یک قالب واحد ۱۶حفرهای ساخته شود. دلیل اصلی این پیشنهاد این بود که مشتری دستگاه تزریق خودش را نداشت و باید از کارگاههای تزریق پلاستیک دیگر خدمات میگرفت؛ با این تصمیم، هزینهی اجرت تزریق در حدود ۵۰ درصد کاهش پیدا کرد و حاشیهی سود مشتری روی فروش این محصول افزایش یافت.
در ابتدا قرار بود این قالب از فولاد 2312 ساخته شود، چون تیراژ تولید این محصول بسیار بالا بود و طول عمر قالب برای مشتری اهمیت داشت. اما هنگام سفارش فولاد، بهطور تصادفی یک فولاد Mo40 با منشأ غربی پیدا شد که کیفیت آن بهمراتب بالاتر از اکثر فولادهای موجود در بازار امروز ایران (که معمولاً چینی یا ایرانی هستند) بود، بدون هیچگونه ناخالصی، خوشتراش، و مقاوم. از آنجا که این قطعه نیازی به پولیش آینهای نداشت، این فولاد از هر جهت گزینهی مناسبی بود. این موضوع با مشتری در میان گذاشته شد، و مشتری با توصیهی مجموعه مولدپلاس، همین فولاد Mo40 غربی را انتخاب کرد؛ نتیجهی نهایی هم کاملاً موفقیتآمیز بود.
خنککاری در این قالب اهمیت بسیار زیادی دارد؛ خنککاری مناسب میتواند بهرهوری تولید را تا حد قابلتوجهی افزایش دهد. برای این منظور، در سمت نر و پشت سمبهها ابتدا مسیر ماشینکاری شد و داخل راهآبها شیارهایی با ضخامت ۴ میلیمتر ایجاد شد؛ سپس ورقهای استیل داخل این شیارها قرار گرفت. این روش باعث میشود سمبههای قالب بهطور کامل خنک شوند، ورودی و خروجی آب در مسیر راهآب هماندازه بمانند، و حوضچههای پشت سمبهها به «حوضچهی آب گرم» تبدیل نشوند. از همه مهمتر، ورق استیل معمولا به سرعت سایر فلزات رسوب نمیگیرد، به این معنی که راهآب برای مدت بسیار طولانی تری عملکرد درستش را حفظ میکند.
طراحی این قالب بهگونهای انجام شد که با وجود تنوع در طرح حفرهها (ساده و شیاردار)، سیکل تولید کاملاً خودکار و بدون نیاز به دخالت دستی اپراتور در مرحلهی خروج قطعه انجام شود.