
قالب تزریق پلاستیک ابزاری دقیق و مهندسیشده است که برای تولید انبوه قطعات پلاستیکی با شکل و ابعاد یکسان ساخته میشود.
قالب معمولاً از فولاد ساخته میشود و بین گیرهی دستگاه تزریق قرار میگیرد تا مواد مذاب به داخل حفرههای آن تزریق شده و پس از خنکشدن، شکل نهایی قطعه را بگیرد.
خیلی از کسانی که تازه با این صنعت آشنا میشوند میپرسند یک گرانول ساده چطور به قطعهای مثل جاصابونی یا قطعهی داشبورد خودرو تبدیل میشود.
پاسخ به اینکه قالب تزریق پلاستیک چیست و چطور کار میکند، در پنج مرحلهی زیر خلاصه میشود.
دستگاه تزریق وظیفهی ذوب پلاستیک و تزریق مواد مذاب را به داخل حفره های قالب بر عهده دارد، اما طراحی و ساخت قالب نقش بسیار مهمی در دقت ابعادی، کیفیت سطح، خنککاری، پران و پایداری تولید دارد.
قالب تزریق پلاستیک چگونه کار میکند؟
مسیر تولید هر قطعه از گرانول خام تا محصول نهایی، پنج مرحله دارد:
- گرانول پلاستیک :مادهی اولیه بهصورت دانههای ریز وارد ماردون دستگاه میشود.
- ذوب و تزریق :گرانولها گرم شده و مذاب به داخل قالب تزریق میشود.
- پرشدن حفره و نگهداری فشار :مواد مذاب فضای داخلی قالب را پر کرده و شکل قطعه را میگیرد؛ سپس فشار برای مدت کوتاهی نگه داشته میشود تا مولوکول های مواد فشرده شوند.
- خنککاری :قطعه درون قالب سرد و سخت میشود.
- باز شدن قالب و پران قطعه :قالب باز شده و پینهای پران، قطعه را از داخل آن خارج میکنند.
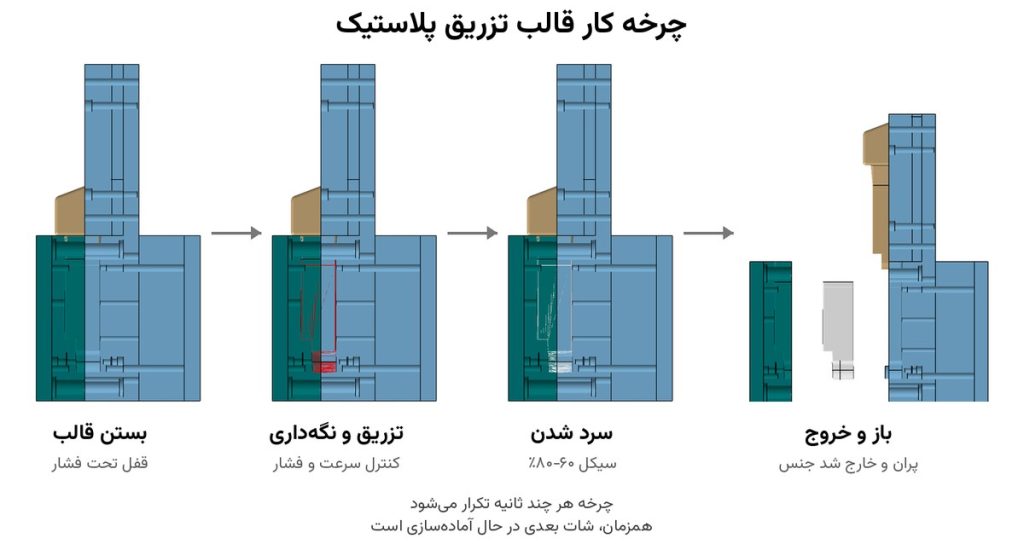
هر بار که چرخهی کامل بستهشدن، تزریق، نگهداری فشار، خنککاری، بازشدن و پران تکرار میشود، یک سیکل تولید (که در ادبیات کارگاهی «ضرب تزریق» هم نامیده میشود) شکل میگیرد، تعداد این سیکلها یکی از معیارهای اصلی برای ارزیابی میزان کارکرد و برنامهریزی نگهداری قالب است.
اجزای اصلی یک قالب تزریق پلاستیک
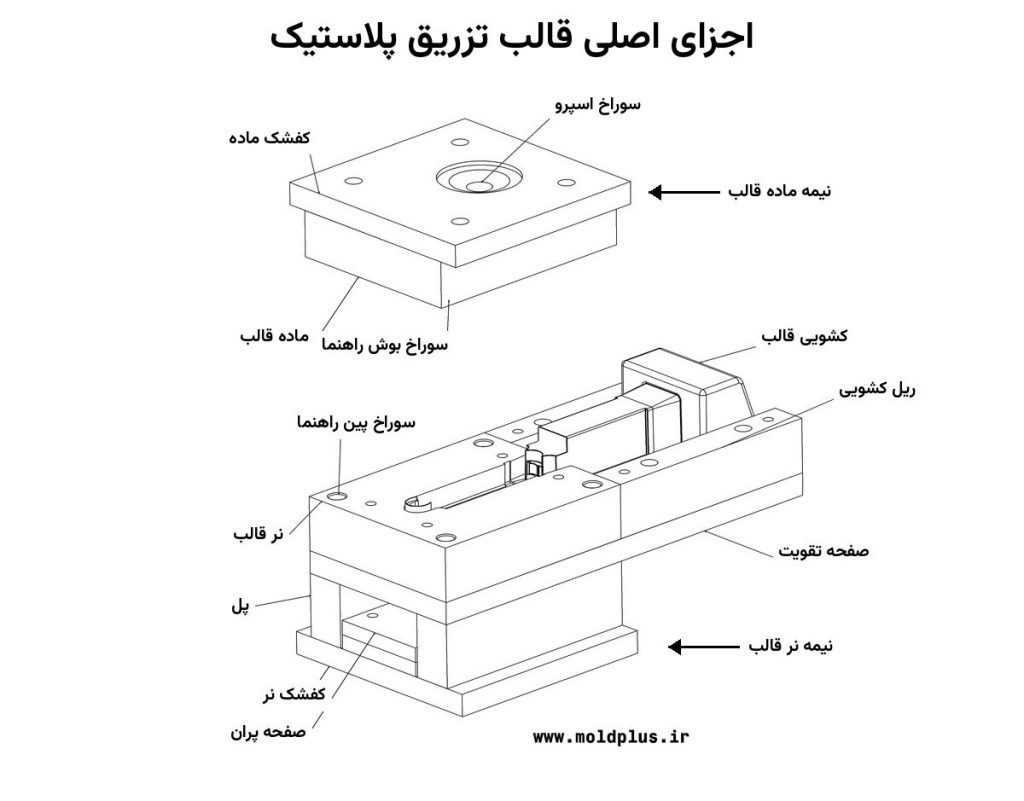
برای اینکه دقیقتر بدانیم قالب تزریق پلاستیک چیست، باید نگاهی به اجزای اصلیی آن بیندازیم. هر قالب از دو نیمه اصلی تشکیل شده: نیمه ثابت (سمت نازل دستگاه، جایی که مواد مذاب وارد قالب میشود) و نیمه متحرک (سمت پران، جایی که قطعه پس از سرد شدن خارج میشود). اجزای کلیدی هر نیمه عبارتاند از:
بوش تزریق (Sprue): مسیر ورود اولیه مذاب از نازل دستگاه به داخل قالب.
راهگاه (Runner): کانالی که مذاب را از بوش تزریق به سمت حفره هدایت میکند.
گیت (Gate): نقطهی نهایی ورود مواد به داخل حفرهی قطعه.
حفرهی قالب (Cavity): فضایی که شکل بیرونی و قابلمشاهدهی قطعه در آن شکل میگیرد. چون همین سطح ظاهر نهایی قطعه را میسازد، پولیش دقیق معمولاً روی همین سمت انجام میشود.
هسته(نر قالب) (Core): بخشی که شکل داخلی قطعه را میسازد. این سطح معمولاً دیده نمیشود، پس اغلب پولیش نمیخورد. گاهی حتی ترجیح داده میشود قطعه هنگام باز شدن قالب، سمت هسته/پران بماند، این کنترل معمولاً از طریق زاویهی خروج (Draft Angle) و کیفیت سطح هر دو نیمه انجام میشود، نه صرفاً چسبندگی تصادفی.
پینهای پران (Ejector Pins): ابزار خروج قطعه از قالب پس از سرد شدن.
کانالهای خنککاری: مسیرهایی که با کنترل دما توسط آب خارج شده ازچیلر، زمان سیکل تولید را کوتاهتر میکنند.
پینها و بوشهای راهنما (Guide Pins & Bushings): دو نیمهی قالب را هنگام بستهشدن بهدرستی هدایت و همراستا میکنند. عدم همراستایی میتواند باعث ایجاد دو پلگی روی قطعه شود.
سیستم هواگیری (Venting): مسیرها و شیارهای کنترلشدهای در قالب که هوای محبوس داخل حفره را هنگام پرشدن مذاب خارج میکنند، نه فقط روی خط جدایش. هواگیری نامناسب میتواند باعث سوختگی موضعی سطح قطعه (اثر دیزل) یا پرنشدن کامل حفره شود.
اجزای استاندارد و قطعات نصبشونده در قالب تزریق پلاستیک
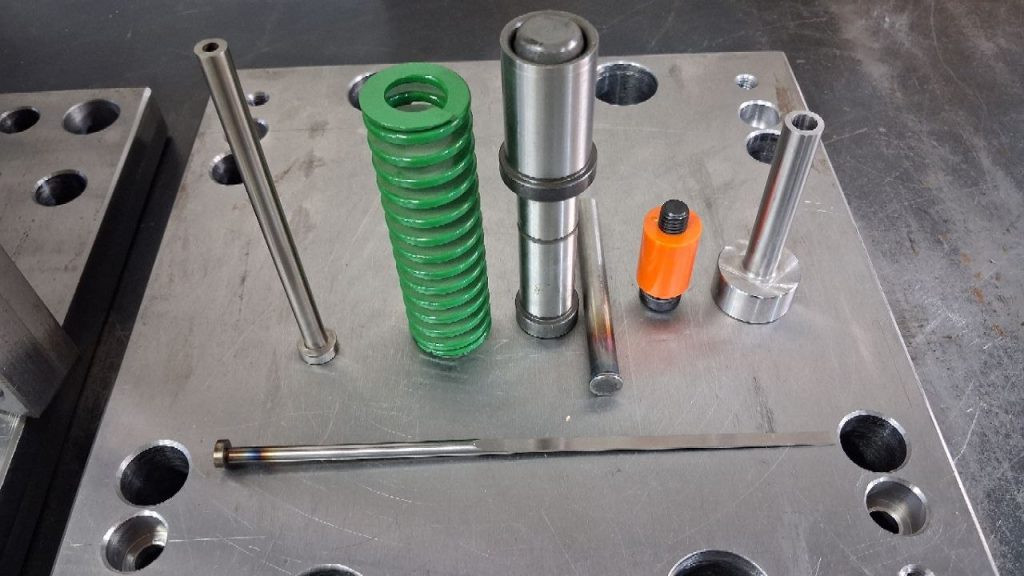
فهرست بالا فقط نمای کلی اجزای قالب بود. اما هرکدام از این قطعات، بهخصوص آنهایی که وظیفهی هدایت، پرتاب و برگشت دارند، جزئیات فنی و استانداردهای دقیقی دارند که مستقیماً روی عمر و کیفیت تولید قالب اثر میگذارند.
میل راهنما و بوش راهنما
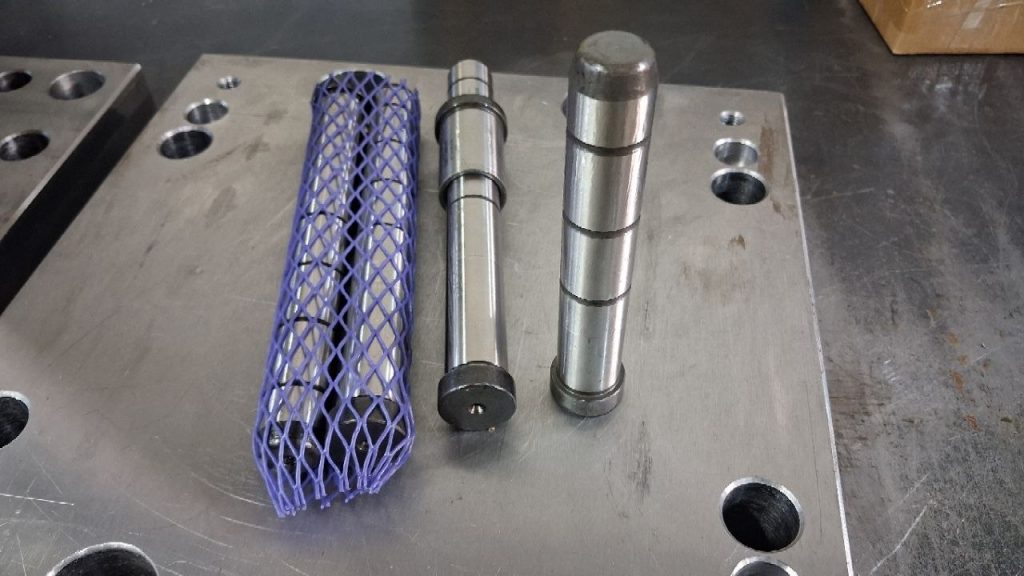
میل راهنما وظیفه دارد نیمهی نر و مادهی قالب همیشه دقیقاً روبهروی هم جفت شوند؛ بدون آن عملاً قالب نمیتواند کار کند. معمولترین حالت نصب این است که میل راهنما روی نیمهی نر و بوش راهنما روی نیمهی ماده سوار شود، هرچند در برخی پروژهها، بسته به شرایط طراحی، این نحوه نصب جابهجا هم اجرا میشود. دلیل اینکه این دو قطعه همیشه از فولاد سختکاریشده و سنگخورده ساخته میشوند این است که تحت سایش و داغی مکرر، دقت همراستاییشان افت نکند و طول عمر قالب کاهش پیدا نکند.
اسپرو
اسپرو (که در بخش بالا با نام بوش تزریق معرفی شد) مسیر ورود مذاب از نازل دستگاه به داخل قالب است. چون مواد مذاب باید با کمترین اصطکاک از آن عبور کنند، سطح داخلیاش هم سختکاری و هم پولیش میشود؛ هر ذره ناهمواری در این مسیر میتواند باعث گیر کردن مذاب یا سوختگی موضعی روی قطعه شود.
میل پران (پین پران)
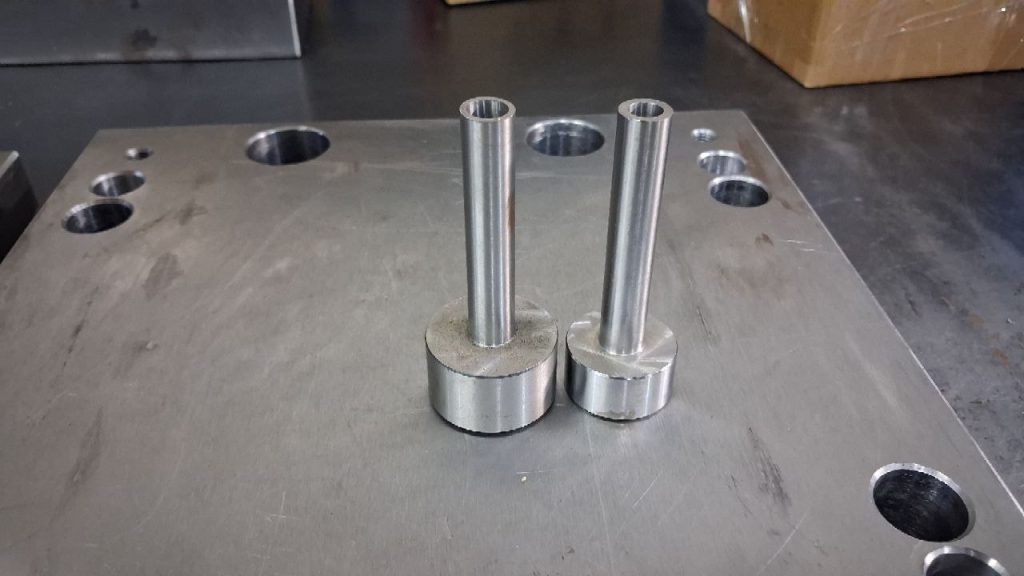
بعد از پایان تزریق، این میل روی نیمهی نر و بر روی صفحهی پران سوار میشود و وظیفه دارد قطعه را از روی قالب جدا کند. انتخاب محل و قطر آن مستقیماً به شکل قطعه بستگی دارد؛ جای اشتباه، همان اثر معروف جای پران روی سطح قطعه را به جا میگذارد.
بوش پران
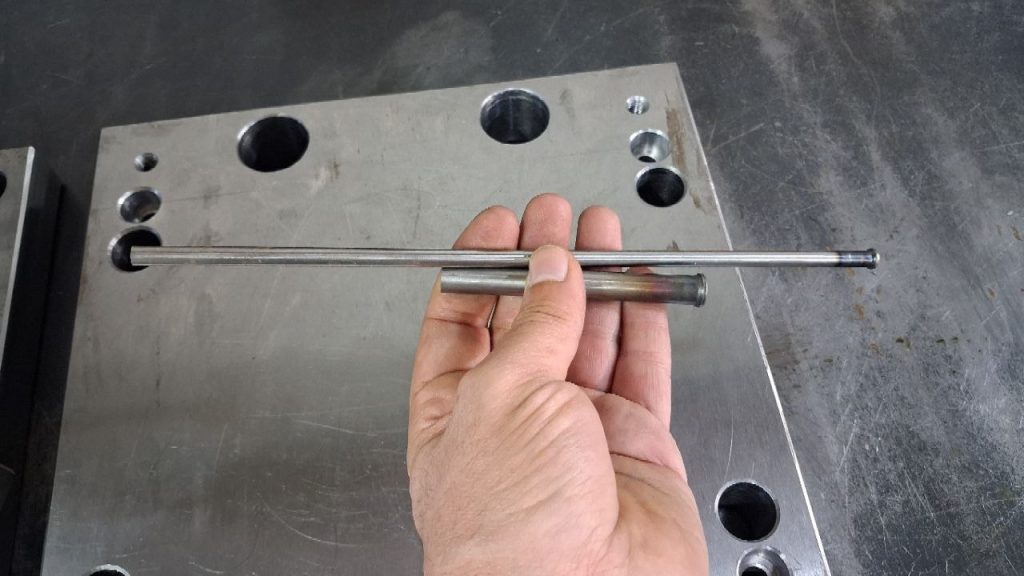
برای پایههای استوانهای با عمق زیاد، بهجای تکیهکردن فقط روی یک میل باریک، یک بوش پران زیر آن پایه کار گذاشته میشود. وسط بوش یک سنبهی ثابت قرار دارد؛ خود بوش روی صفحهی پران متحرک است و کل سطح دور پایه را همزمان به جلو میراند. همین توزیع یکنواخت نیرو باعث میشود پایه هنگام پرتاب دچار تنش یا سفیدکزدگی نشود.
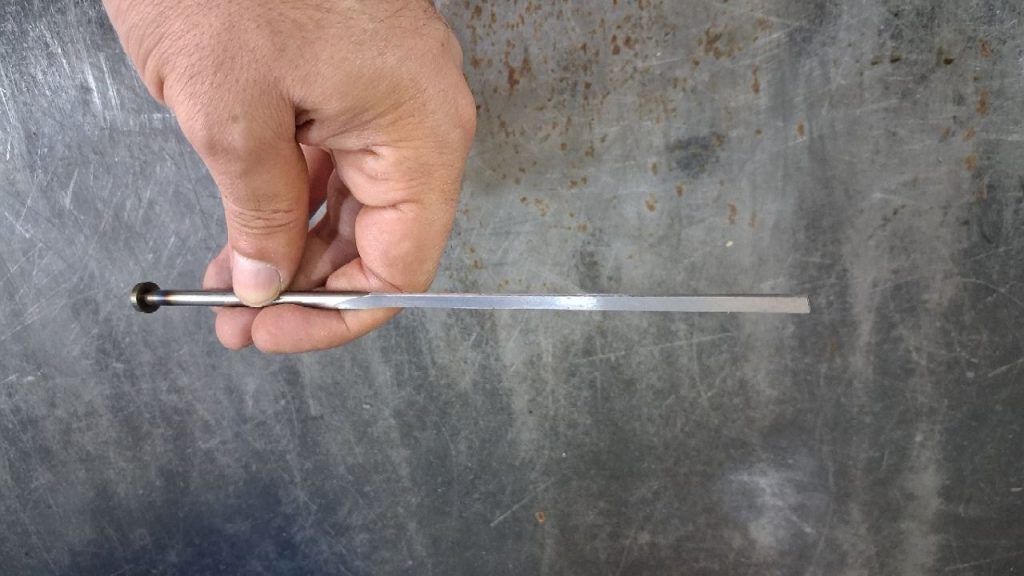
پران تیغهای
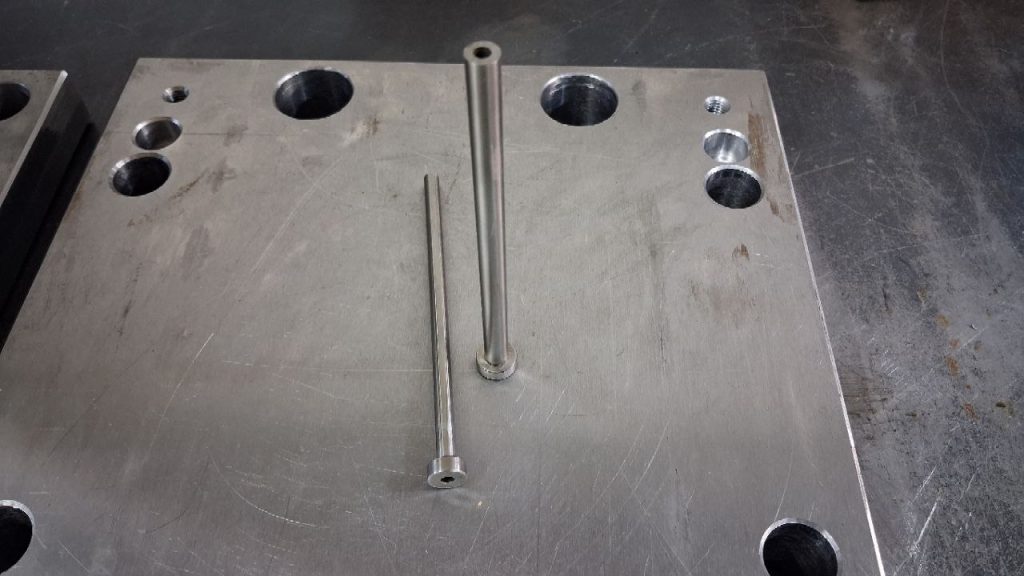
همان وظیفهی میل پران را دارد، اما برای جاهایی طراحی شده که یک تیغهی باریک و بلند باید از قالب خارج شود و یک میل گرد ساده جواب نمیدهد. جای این تیغه با وایرکات درمیآید تا هم دقیق باشد و هم لبههای تمیزی داشته باشد که در حین پرتاب گیر نکند.
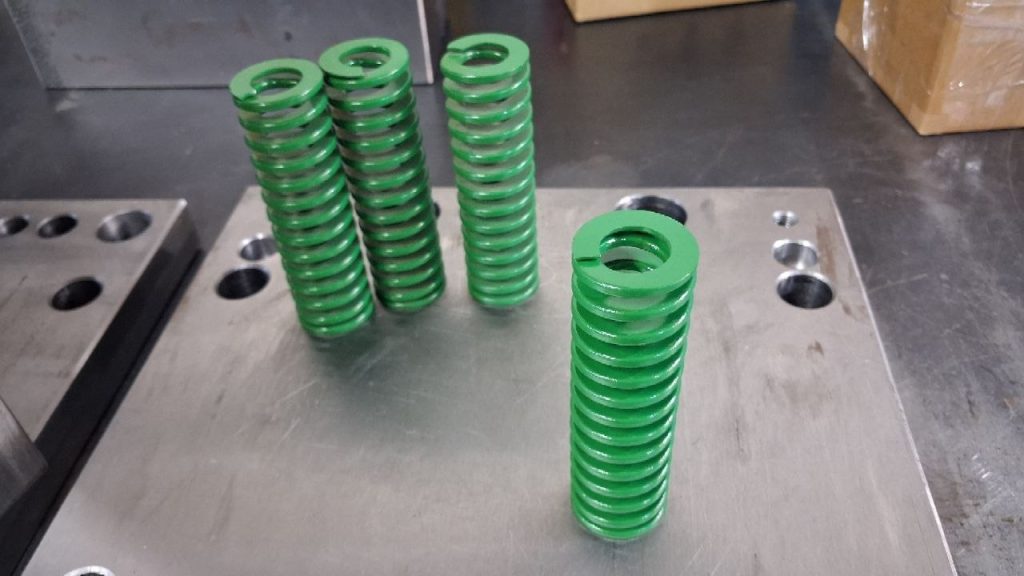
فنر
فنرهای مورد استفاده در قالب بر اساس رنگ، سختی متفاوتی دارند: سبز سبکترین، سپس آبی، قرمز و زرد سنگینترین. اینها دور چهار پین برگشت، روی صفحهی پران سوار میشوند تا این صفحه پس از هر پرتاب خودکار به عقب برگردد. علاوه بر خودکارسازی این حرکت، وجود این چهار فنر باعث میشود صفحهی پران یکنواختتر و بدون تکانه حرکت کند.
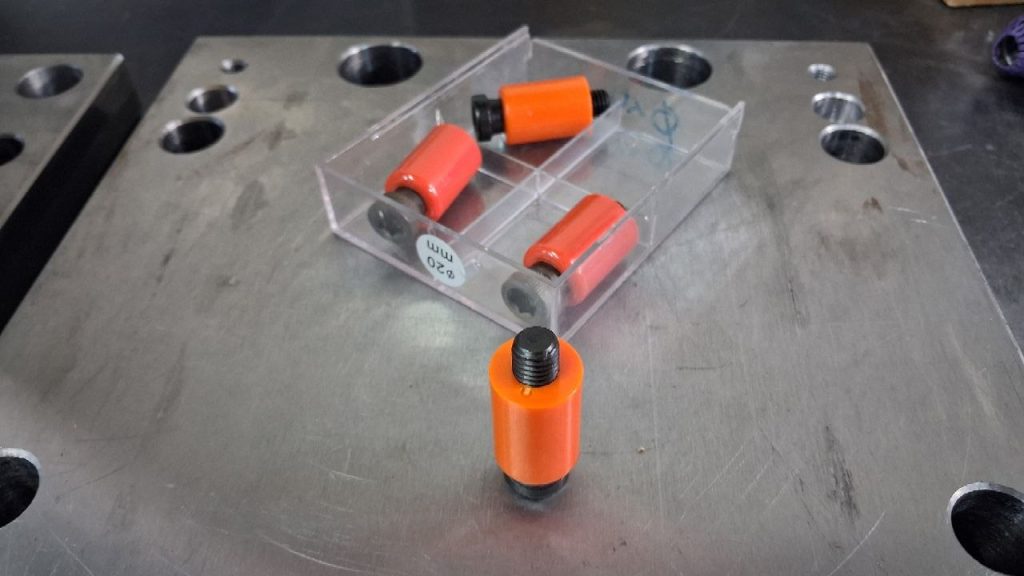
کشنده پلییورتان
در پروژههایی که یک صفحه باید هنگام باز شدن قالب بهطور کنترلشده حرکت کند، مثل قالب درب کلویی، از این قطعه استفاده میشود. چهار عدد از آن روی صفحهی ماده نصب میشود؛ وقتی قالب بسته میشود، داخل یک حفره باد میکند و تکیهگاه ایجاد میکند، و هنگام باز شدن قالب همان اصطکاک باعث میشود صفحهی پران را هم با خودش به جلو بکشد.
انتخاب نوع گیت به تنهایی میتواند کیفیت ظاهری قطعه را تغییر دهد. برای نمونه در پروژهی قالب سوکت، یک قالب خانوادهای ۴ حفره برای دو مدل سوکت، بهدلیل ضخامت دیوارهی کمتر از ۰.۸ میلیمتر، از راهگاه سوزنی کناری استفاده شد تا مسیر جریان مذاب کوتاهتر شود و از کوتاهپرشدن (short-shot) جلوگیری شود.
چرخهی کاری قالب در حین تولید
بخش دیگری از پاسخ به اینکه قالب تزریق پلاستیک چیست، خودِ چرخهی کاری آن در حین تولید است. قالب در هر سیکل تولید (ضرب تزریق) یک چرخهی ثابت و تکرارشونده را طی میکند: بستهشدن قالب، تزریق مواد، نگهداری فشار برای تراکم مواد و اصطلاحا اتو کردن جنس، خنککاری، باز شدن قالب و پران قطعه. این چرخه در تولید انبوه ممکن است هزاران یا حتی میلیونها بار تکرار شود، و هرچه پایدارتر طراحی شده باشد، بهرهوری خط تولید بالاتر میرود.
پایداری این چرخه فقط به طراحی مکانیزم برنمیگردد؛ توزیع یکنواخت جریان مذاب بین حفرهها هم نقش دارد.
در پروژهی قالب فندک آشپزخانه که یک قالب ۸ حفره بود (۴ حفره بدنه و ۴ حفره قسمت بالایی)، پرشدن نامتوازن حفرهها با شبیهسازی مولدفلو (Moldflow) و طراحی راهگاه با فشار یکنواختتر رفع شد، نمونهای از اینکه چرخهی «ساده» تولید، پشتصحنهی مهندسی قابلتوجهی دارد.
سیستم راهگاه سرد و گرم: کدام برای پروژه شما مناسبتر است؟
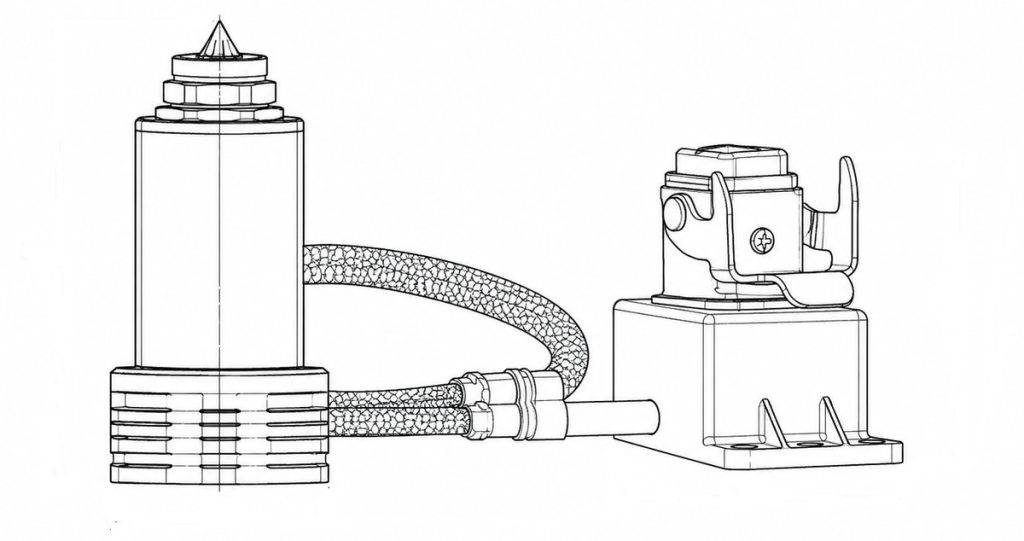
یکی از تصمیمهای مهمی که در پاسخ به اینکه قالب تزریق پلاستیک چیست باید در نظر گرفت، انتخاب سیستم راهگاه است.
راهگاه سرد (Cold Runner): ساختار سادهتر، هزینهی اولیه کمتر، اما راهگاه پس از هر ضرب باید از قطعه جدا شود (ضایعات) و زمان سیکل بیشتری دارد. معمولاً برای تیراژ پایینتر و قطعات بزرگتر مناسبتر است.
راهگاه گرم (Hot Runner): راهگاه در دمای کنترلشده نگه داشته میشود و معمولاً ضایعات آن حذف یا بهحداقل میرسد. هزینهی اولیه و پیچیدگی ساخت آن بیشتر است، و در پروژههای تیراژ بالا یا قطعاتی که کاهش ضایعات اهمیت دارد، معمولاً انتخاب مناسبی است.
این انتخاب همیشه یک قاعدهی سادهی «تیراژ بالا = راهگاه گرم» نیست. حتی در تیراژ نسبتاً بالا، اگر هزینهی اولیهی قالب برای کارفرما محدودیت جدی ایجاد کند یا محصول در آینده نزدیک تغییر طراحی داشته باشد، راهگاه سرد همچنان میتواند انتخاب منطقیتری باشد.
علتش این است: راهگاه گرم را نمیتوان به همان سادگی برای طراحی جدید تنظیم مجدد کرد.
در پروژههای با تیراژ بسیار بالا، انتخاب سیستم راهگاه و تعداد حفرهها مستقیماً روی سرعت واقعی خط تولید اثر میگذارد. برای مثال، برای قطعهای مثل درب قوطی میتوان یک قالب هاترانر ۴۰ حفره طراحی کرد که در هر ضرب تزریق ۴۰ عدد تولید کند. در مقیاس کوچکتر، در پروژهی قالب فندک آشپزخانه که یک قالب ۸ حفره (۴ حفره بدنه و ۴ حفره بالایی) است، هر سیکل تولید ۴ فندک کامل و آماده را همزمان بیرون میدهد، نمونهای از اینکه طراحی حفرهها بهتنهایی میتواند بهرهوری تولید را چند برابر کند.
قالب تزریق پلاستیک در چه صنایعی استفاده میشود؟
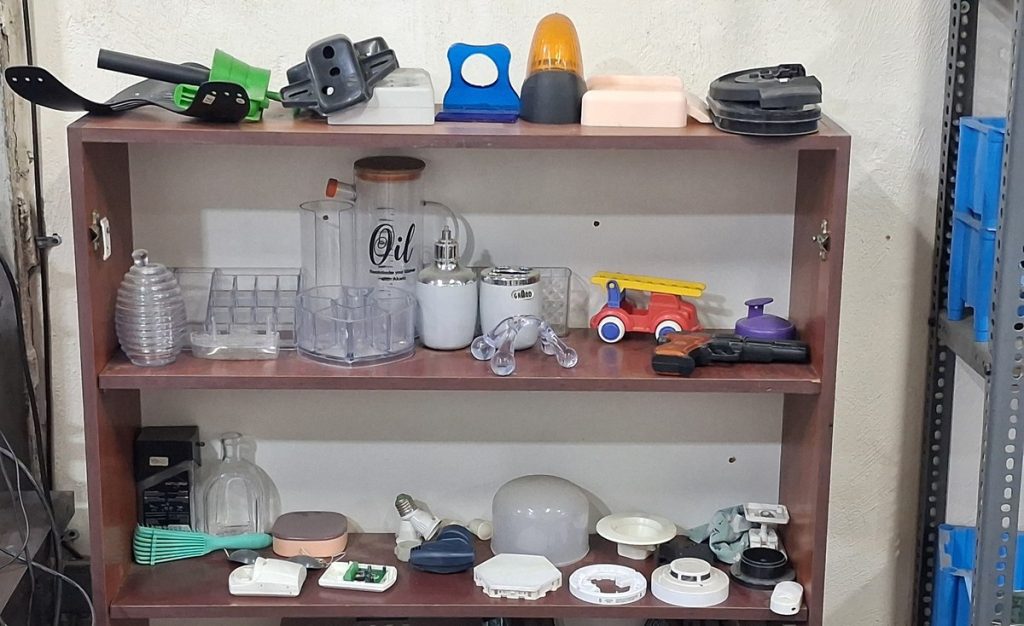
قالبهای تزریق پلاستیک در صنایع مختلفی از جمله لوازم خانگی، خودروسازی، اسباببازی، الکترونیک و برق، بستهبندی و پزشکی کاربرد دارند.
در صنعت پزشکی، برای قطعاتی مثل سرنگ یا لولههای نمونهگیری خون که باید یکبارمصرف و بسیار ارزان باشند، تزریق پلاستیک گزینهی اصلی است: هزینهی ساخت خود قالب بالاست، اما با تولید در تیراژ بسیار بالا، هزینهی تمامشدهی هر قطعه بهشدت پایین میآید، دقیقاً همان چیزی که برای تأمین نیاز یک کشور به قطعات یکبارمصرف پزشکی لازم است.
این قالبها معمولاً استاندارد تمیزی بالاتر و فولاد مقاوم به خوردگی هم نیاز دارند، چون قطعهی نهایی مستقیم در تماس با بدن یا نمونهی زیستی قرار میگیرد. جزئیات بیشتر دربارهی شاخههای مختلف قالبسازی صنعتی و تفاوتشان با هم را میتوانید در مقالهی قالبسازی چیست؟ بخوانید.
قالب تزریق پلاستیک چیست؟ در یک نگاه
قالب تزریق، ابزاری فولادی و دقیق است که مذاب پلاستیک را در پنج مرحله به قطعهی نهایی تبدیل میکند؛ از دو نیمهی ثابت و متحرک تشکیل شده، در هر سیکل تولید (ضرب تزریق) یک چرخهی ثابت را طی میکند، و انتخاب سیستم راهگاه (سرد یا گرم) باید بر اساس تیراژ، بودجه و احتمال تغییر طراحی در آینده مشخص شود، نه فقط بر اساس یک قاعدهی کلی.
سوالات متداول
در ادامه به چند سوال پرتکرار دربارهی اینکه قالب تزریق پلاستیک چیست و چطور کار میکند پاسخ میدهیم.
آیا قالب تزریق پلاستیک برای همهی مواد پلاستیکی یکسان است؟
نه دقیقاً. جنس ماده (مثلاً ABS در برابر پلیکربنات) روی انتخاب فولاد، نوع گیت و حتی زاویهی خروج قطعه اثر میگذارد.
عمر یک قالب تزریق پلاستیک معمولاً چقدر است؟
عمر قالب به عوامل متعددی مثل نوع و سختی فولاد، عملیات حرارتی، طراحی قالب، شرایط تولید و میزان نگهداری بستگی دارد. بهعنوان یک محدودهی تقریبی، فولادهای پیشسختکاریشده (مثل ۲۳۱۲) معمولاً چیزی در حدود ۱۰۰ تا ۵۰۰ هزار ضرب دوام میآورند، در حالی که نیتراته شده میتوانند به بیش از یک میلیون ضرب برسند. قالبهایی که برای تیراژهای بسیار بالا ساخته میشوند معمولاً با فولادهای مقاومتر و استانداردهای ساخت بالاتری طراحی میشوند، در حالی که قالبهای تیراژ پایین میتوانند با مواد و ساختار اقتصادیتری تولید شوند. برای جزئیات بیشتر مقالهی هزینه ساخت قالب تزریق پلاستیک را ببینید.
تفاوت قالب تزریق با قالب دایکاست چیست؟
قالب تزریق پلاستیک برای شکلدهی پلیمرهای مذاب استفاده میشود، در حالی که در دایکاست، فلز مذاب تحت فشار به داخل قالب تزریق میشود. تفاوت این دو فرآیند فقط در جنس ماده نیست؛ فشار فرآیند، دمای کاری، طراحی قالب، سیستم راهگاهی و الزامات خنککاری هم متفاوتاند. توضیح کاملتر در مقالهی قالبسازی چیست؟ آمده است.