
قالبسازی یکی از قدیمیترین و در عین حال حیاتیترین شاخههای صنعت تولید است. هر قطعهای که در اطراف خود میبینیم، از بدنه پلاستیکی لوازم خانگی تا قطعات فلزی خودرو، پیش از تولید انبوه، از دل یک قالب یا سنبه ماتریس بیرون آمده است. اما «قالبسازی» یک اصطلاح عمومی است که چند شاخه تخصصی و کاملاً متفاوت را زیر خودش جای میدهد، و بسیاری از افرادی که تازه با این صنعت آشنا میشوند، این شاخهها را با هم اشتباه میگیرند.
در این مقاله نگاهی کامل به قالبسازی، تفاوت مفهومی قالب و سنبه ماتریس، شاخههای اصلی آن، و انتخاب فولاد در هر شاخه میاندازیم، و در پایان توضیح میدهیم چرا مولدپلاس، بهعنوان یک کارگاه تخصصی، فقط روی یکی از این شاخهها، «قالب تزریق پلاستیک» متمرکز شده است.
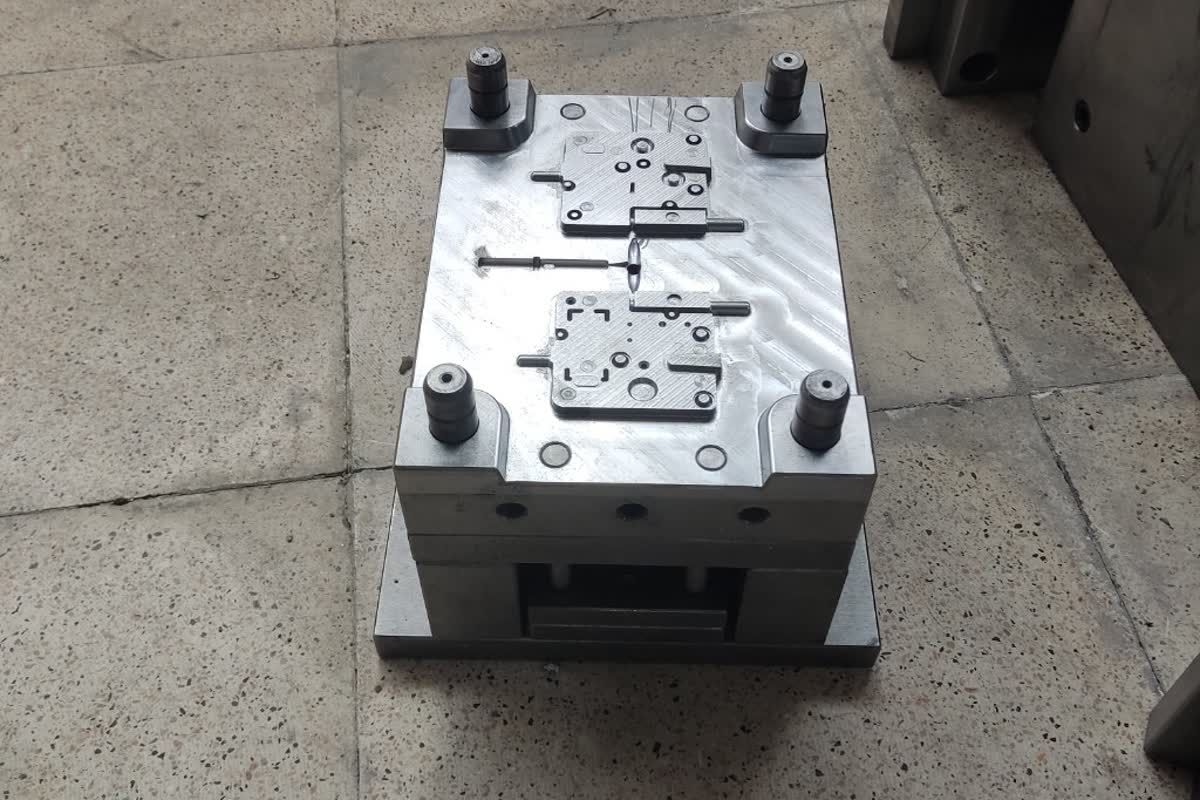
قالبسازی دقیقاً چیست؟
به زبان ساده، قالبسازی یعنی طراحی و ساخت یک ابزار دقیق فلزی که ماده اولیه در آن یا از طریق آن شکل میگیرد و به یک قطعه با فرم مشخص و تکرارپذیر تبدیل میشود.
برخلاف تولید دستی که هر قطعه ممکن است با قطعه بعدی کمی تفاوت داشته باشد، قالب یا سنبه ماتریس این امکان را میدهد که قطعه هزارم از نظر ابعاد و شکل، با دقتی بهمراتب بالاتر از روشهای دستی، به قطعه اول نزدیک بماند، البته باز هم عواملی مثل انقباض ماده، سایش تدریجی قالب، و تنظیمات دستگاه تولید، میتوانند در طول زمان اختلافهای کوچکی ایجاد کنند که با نگهداری و کنترل کیفیت دورهای مدیریت میشوند.
این ابزارها معمولاً از فولادهای مخصوص ساخته میشوند، چون باید هزاران یا حتی میلیونها بار پشتسرهم تحت فشار و حرارت بالا کار کنند بدون اینکه دقتشان افت کند. طراحی یک قالب معمولاً دو بخش دارد: بخش نرمافزاری (محاسبه پارامترهایی مثل انقباض ماده، مسیر جریان، سیستم خنککاری) و بخش سختافزاری (طراحی فیزیکی صفحات، سیستم پران، راهگاه و غیره).
قالب (Mold) و سنبه ماتریس (Die) چه فرقی دارند؟
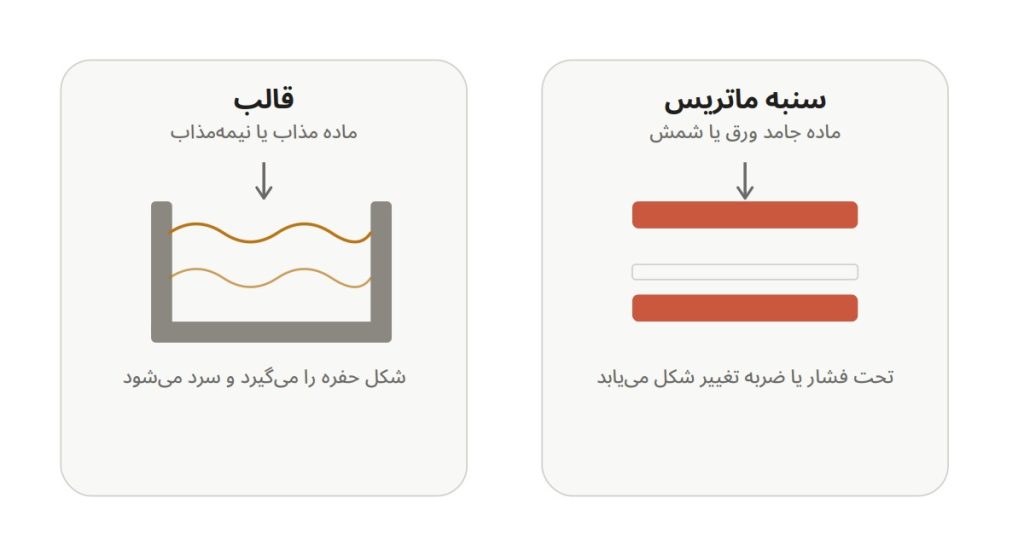
یکی از نکاتی که در نگاه اول ساده به نظر میرسد اما در عمل خیلی از افراد تازهکار را گیج میکند، تفاوت بین «قالب» و «سنبه ماتریس» است، دو واژهای که در فارسی محاورهای گاهی بهجای هم استفاده میشوند، اما از نظر مهندسی دو منطق کاملاً متفاوت دارند:
قالب (Mold): یک حفره بسته است که ماده مذاب یا نیمهمذاب (پلاستیک، فلز مذاب) درون آن ریخته یا تزریق میشود، شکل حفره را میگیرد، و سرد یا سخت میشود. قالب تزریق پلاستیک و قالب دایکاست هر دو از این دستهاند.
سنبه ماتریس (Die): ماده ورودی از ابتدا جامد است (ورق فلزی یا شمش فلزی گرم) و سنبه ماتریس آن را تغییر شکل میدهد یا میبرد، بدون اینکه ماده ذوب شود. قالب فورج و قالب پرس فلز از این دستهاند.
این تفاوت صرفاً یک نکته واژگانی نیست؛ مستقیماً روی طراحی قالب اثر میگذارد. قالب نباید زایه منفی یا فرو رفتگی داشته باشد که بدون مکانیزم مناسب (مثل کشویی، لیفتر، یا ماهیچه متحرک) مانع خروج قطعه شود، در غیر اینصورت ماده درون حفره قفل میماند.
در بسیاری از سنبهماتریسهای شکلدهی هم، ابزار باید در برابر بارهای مکانیکی تکرارشونده، از جمله فشار پیوسته در فرآیندهایی مثل اکستروژن، و ضربه در فرآیندهایی مثل فورج و پرس فلز، مقاومت کافی داشته باشد. همین تفاوتها هستند که باعث میشوند فولاد، سختی، و حتی نحوه ماشینکاری این دو خانواده ابزار با هم فرق کنند، موضوعی که در ادامه همین مقاله به آن میپردازیم.
یک استثنای نامگذاری که ارزش دانستن دارد: طبق همین منطق، دایکاست باید «قالب» نامیده شود، چون فلز مذاب داخل یک حفره بسته ریخته میشود، نه اینکه ماده جامد تغییر شکل دهد.
با این حال، در اصطلاح جهانی صنعت همچنان «Die Casting» (بهمعنای لفظی «ریختهگری با سنبه ماتریس») نامیده میشود، یک استثنای تاریخی در نامگذاری که از دوران شکلگیری این صنعت باقی مانده، نه یک تناقض واقعی در طبقهبندی فنی.
همین استثنا در اکستروژن هم دیده میشود: ماده در این فرآیند مذاب یا نرم است (نه جامد سرد)، اما ابزار آن همچنان بهطور رایج «Extrusion Die» نامیده میشود، نه «Extrusion Mold». بهطور کلی، مرز بین این دو واژه در عمل صنعت همیشه ۱۰۰٪ مطلق نیست؛ منطق قالب/سنبه ماتریس که در این مقاله توضیح دادیم، بهترین راه برای فهم تفاوت مکانیزم دو خانواده ابزار است، نه یک قانون نامگذاری بدون استثنا.
شاخههای اصلی قالبسازی
قالبسازی بسته به نوع ماده اولیه و روش شکلدهی، به چند شاخه اصلی تقسیم میشود:
۱. قالب تزریق پلاستیک (Injection Mold)
این شاخه از قالبسازی، تخصص مولدپلاس است. قالب تزریق پلاستیک بهشکل امروزیاش قدمت نسبتاً طولانی دارد، اولین دستگاه تزریق پلاستیک در سال ۱۸۷۲ توسط جان و اشعیا وسلی هایات ساخته شد، و از آن زمان تا امروز، این فرآیند مسیر تکامل بلندی را طی کرده.
در روش امروزی، گرانولهای پلاستیکی داخل دستگاه تزریق ذوب شده و تحت فشار بالا (معمولاً چند صد بار) به داخل حفره قالب تزریق میشوند. دمای مذاب در این فرآیند، نه دمای قالب که موضوعی جداست، معمولاً بین ۱۵۰ تا ۳۰۰ درجه سانتیگراد است، بسته به نوع پلیمر مصرفی.
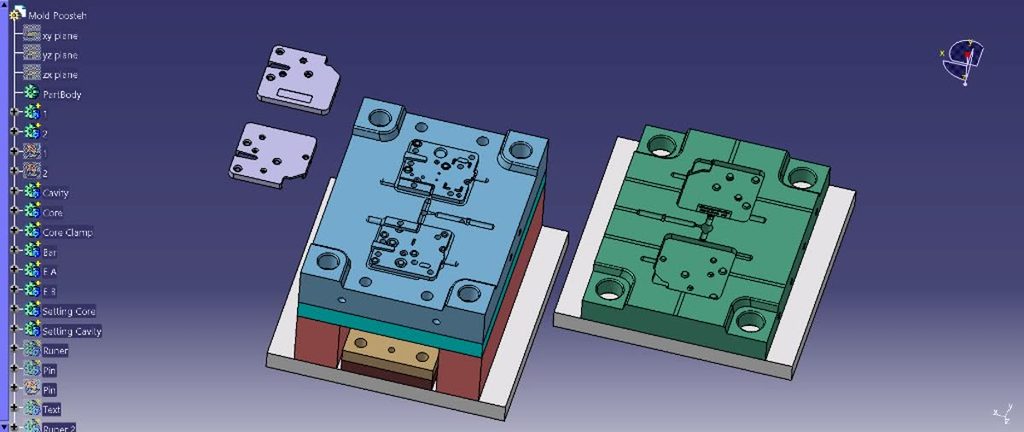
در تصویر زیر قالب تزریق پلاستیک قفل کمد استخر ساخته شده در کارگاه مولدپلاس را مشاهده میکنید
چالش اصلی این شاخه، دمای بالا نیست؛ مدیریت جریان مذاب است. اگر راهگاه یا گیت درست طراحی نشود، پلاستیک مذاب پیش از پر شدن کامل حفره سرد میشود و قطعه ناقص یا معیوب در میآید. به همین دلیل خنککاری یکنواخت و جبران انقباض ماده پس از سرد شدن، دو تا از مهمترین دغدغههای طراح قالباند.
این شاخه خودش بر اساس تعداد حفره، سیستم راهگاه، و مکانیزم باز و بسته شدن به چند نوع تقسیم میشود، موضوعی که مقاله انواع قالب تزریق پلاستیک بهتفصیل آن را بررسی کرده است. این پرکاربردترین روش تولید قطعات پلاستیکی در صنایعی مثل لوازم خانگی، خودرو، اسباببازی، قطعات الکتریکی و بستهبندی است.
چرخه تولید آن، از ورود گرانول به دستگاه تا خروج قطعه نهایی از قالب، در مقاله «قالب تزریق پلاستیک چیست؟» بهطور کامل توضیح داده شده؛ اگر با این فرآیند آشنا نیستید، بهتر است پیش از ادامه همین مقاله، آن را بخوانید.
۲. قالب دایکاست (Die Casting Mold)
این شاخه از قالبسازی، از نظر مکانیزم تزریق شبیه قالب تزریق پلاستیک است، ولی بهجای پلاستیک، فلزات مذاب (معمولاً آلومینیوم، روی یا منیزیم) با دمایی بسیار بالاتر به داخل قالب تزریق میشوند. این یعنی فولاد قالب باید مقاومت حرارتی و سایشی بهمراتب بالاتری داشته باشد. کاربرد رایج آن قطعات موتور، بدنه لوازم الکترونیکی، و اجزای خودرو است.
تولید آن هم منطق مشابهی دارد: فلز ابتدا در یک کوره جداگانه ذوب میشود، سپس با سیستم تزریق دستگاه دایکاست (پیستون یا پلانجر، بسته به معماری ماشین اتاق گرم یا اتاق سرد) با فشار و سرعت بالا به داخل حفره قالب رانده میشود. سرعت تزریق در دایکاست معمولاً بسیار بیشتر از تزریق پلاستیک است، چون فلز مذاب سریعتر از پلاستیک سرد و جامد میشود.
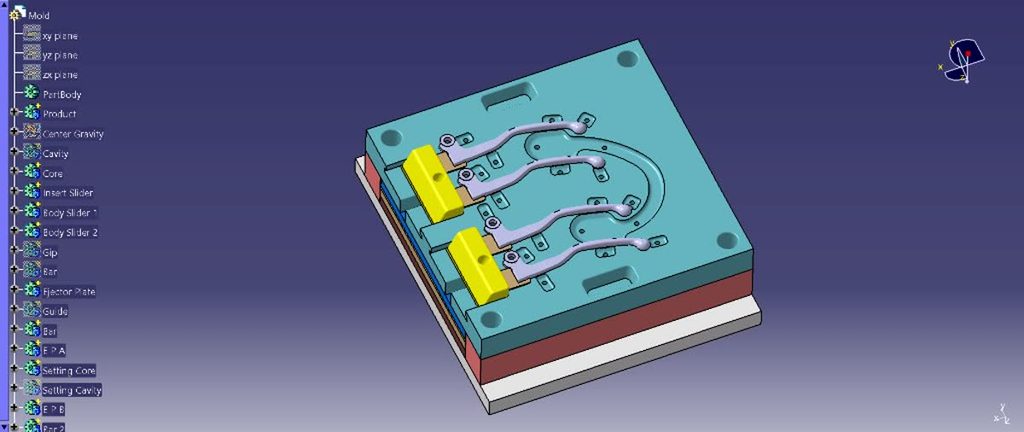
در تصویر زیر یکی دیگر از قالبهای دایکاست (دسته کلاچ موتور) که بصورت کولد چمبر طراحی شده است را مشاهده میکنید، یکی از قدیمی ترین تجربه های مولد پلاس در این حوزه.
دایکاست خودش یک زیرمجموعه از خانواده بزرگتر «قالبهای ریختهگری» است؛ دو روش دیگر این خانواده که ارزش نامبردن دارند: قالب ریژه (Gravity/Permanent Mold Casting)، که فلز مذاب صرفاً با نیروی گرانش (بدون فشار تزریق) وارد قالب فلزی دائمی میشود و نسبت به دایکاست هزینه ساخت پایینتر و سرعت تولید کمتری دارد؛ و قالب ماسهای (Sand Casting)، ارزانترین و رایجترین روش ریختهگری فلزات، که در آن حفره قالب از ماسه فشرده ساخته میشود و پس از هر ریختهگری از بین میرود، مناسب برای قطعات بزرگ و تیراژ پایین که ساخت یک قالب فلزی دائمی برایشان توجیه اقتصادی ندارد.
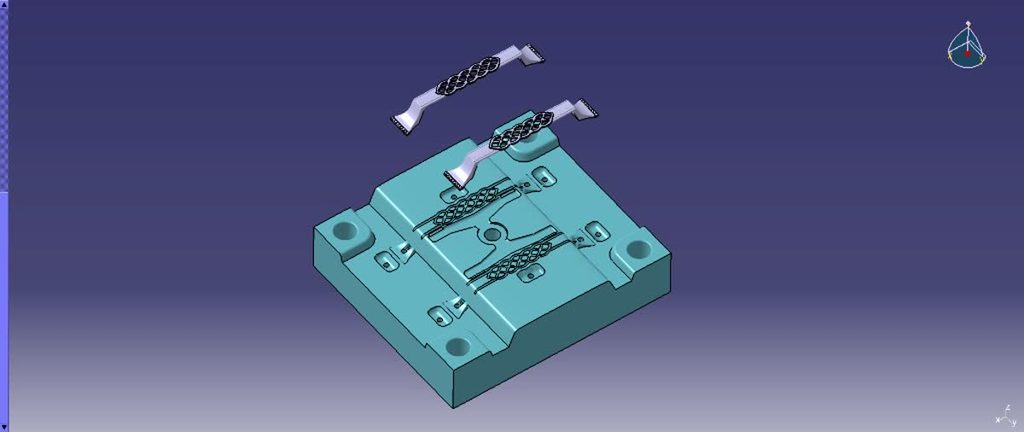
در تصویر زیر یک قالب دایکاست دیگر (دستگیره کابینت) که بصورت هات چمبر در ملدپلاس اجرا شده است را مشاهده میکنید.
۳. قالب فورج (Forging Die)
در این شاخه از قالبسازی، فلز جامد میماند، نه مذاب. تحت فشار و ضربه، بین دو نیمه سنبه و ماتریس شکل میگیرد. نتیجهاش قطعاتی با استحکام مکانیکی بالاست، به همین دلیل در میللنگ و اتصالات فشارقوی زیاد دیده میشود.
تولید معمولاً با گرم کردن قطعه فلزی خام تا دمای مناسب شروع میشود، سپس با ضربه پرس یا چکش، فلز داخل حفره سنبه ماتریس جریان پیدا میکند و فرم نهایی را میگیرد. یکی از دلایل فنی برتری فورج در استحکام این است که جریان و جهتگیری دانههای داخلی فلز، حین تغییر شکل ماده، در راستای شکل قطعه قرار میگیرد؛ چیزی که در ریختهگری یا ماشینکاری ساده اتفاق نمیافتد.
فورج بسته به میزان محدودیت حرکت فلز حین شکلگیری، به چند زیرشاخه تقسیم میشود: فورج باز (Open-Die)، که فلز بین دو سطح ساده و بدون حفره مشخص فشرده میشود و آزادی شکلگیری بیشتری دارد (مناسب قطعات بزرگ و ساده مثل شفتها)؛ فورج بسته یا قالببندیشده (Impression/Closed-Die)، که فلز داخل یک حفره با فرم دقیق قطعه نهایی جریان پیدا میکند (مناسب قطعات پیچیدهتر با تیراژ بالا)؛ و فورج بدونپلیسه (Flashless Die Forging)، نسخه دقیقتر و پرهزینهتر فورج بسته که تقریباً ماده اضافه (پلیسه) در محل جدایش قالب تولید نمیکند.
۴. قالب پرس فلز (Stamping/Press Die)
این شاخه از قالبسازی اصلاً حفره پر نمیکند. ورق فلزی نازک بین سنبه و ماتریس فشرده، خم یا برش داده میشود، معمولاً در چند مرحله متوالی. بدنه خودرو دقیقاً همینگونه ساخته میشود: یک ورق فلزی تخت، طی چند ایستگاه پرس پشتسرهم (برش اولیه، شکلدهی، خم نهایی)، به فرم پیچیده نهایی میرسد.
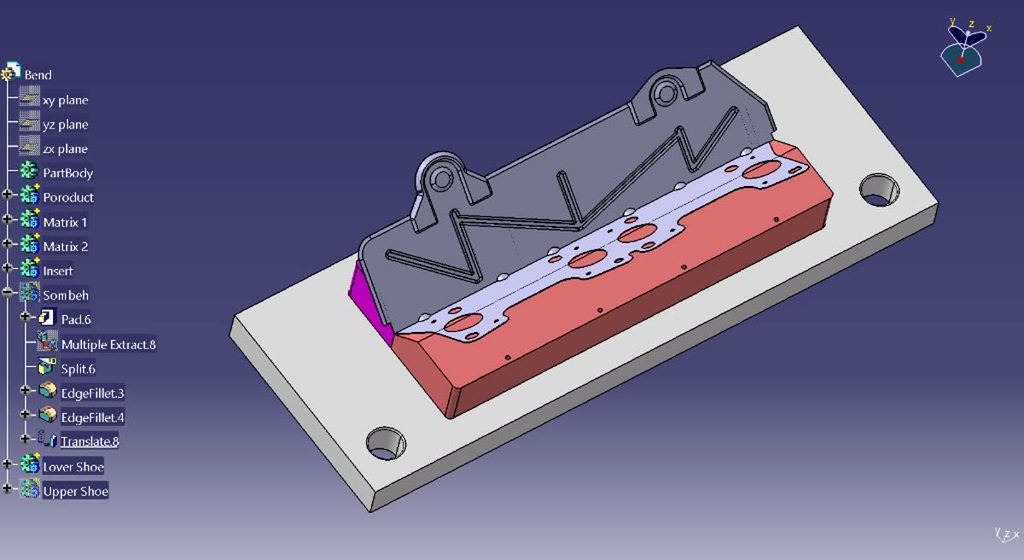
خود سنبه ماتریس هم بسته به نوع پرس و مکانیزم، چند زیرشاخه دارد: نوع ضربهای (پرسهای مکانیکی سریع، برای برش و خم ساده)، نوع پروگرسیو (چند ایستگاه پرس پشتسرهم که قطعه را مرحلهبهمرحله شکل میدهند)، و نوع هیدرولیک (که معمولاً برای عملیات کشش عمیق ترجیح داده میشود). برای قطعاتی مثل سینک آشپزخانه که نیاز به کشش عمیق ورق فلزی دارند، پرس هیدرولیک در اغلب موارد گزینه ترجیحی است، چون فشار پیوسته و کنترلشدهتری نسبت به پرس ضربهای فراهم میکند؛ با این حال، بسته به عمق کشش، سرعت مورد نیاز، تناژ، و تعداد مراحل تولید، بعضی قطعات کشش عمیق با پرس مکانیکی چندمرحلهای هم قابل تولیدند.
در کششهای عمیق، یک نکته فنی ظریف هم گاهی اهمیت دارد: در برخی طراحیها، بسته به عمق کشش و حساسیت ماده به پارگی، روی سطوح تماس نر(سنبه) از فسفر برنز بهجای فولاد ساده استفاده میشود. فسفر برنز اجازه میدهد ورق فلزی بهتر «سُر» بخورد؛ همین سُر خوردن کنترلشده میتواند از پارگی، چروک، و نازکشدن ناموزون ضخامت ورق در کششهای عمیق و حساس جلوگیری کند، نکتهای که در پروژههایی مثل سینک ظرفشویی میتواند تفاوت یک قطعه باکیفیت با یک قطعه معیوب را بسازد.
۵. قالب باکالیت (Compression Mold)
این شاخه از قالبسازی برای قالبگیری رزینهای ترموست (مثل باکالیت) بهکار میرود، موادی که برخلاف پلاستیکهای ترموپلاستیک، پس از پخت داخل قالب دیگر قابل ذوب مجدد نیستند. ماده بهصورت پودر یا پیششکل داخل حفره گرم قرار میگیرد، تحت فشار و حرارت پخت میشود، و بهشکل نهایی سخت درمیآید. این روش برای قطعاتی که باید مقاومت حرارتی و الکتریکی بالایی داشته باشند (مثل دستگیرههای ماهی تابه یا قابلمه و یا قطعات برقی قدیمیتر) رایج بوده و همچنان در برخی کاربردهای صنعتی استفاده میشود.
۶. قالب سیلیکونی و لاستیکی (Rubber/Silicone Compression Mold)
منطق این شاخه از قالبسازی شبیه قالب باکالیت است، قالبگیری فشاری همراه با پخت، اما ماده اولیه بهجای رزین ترموست، ورقی از الاستومر (سیلیکون یا لاستیک خام) است. ورق ماده روی نیمه پایینی قالب قرار میگیرد، پرس دو نیمه قالب را بههم میچسباند، و طی یک سیکل پخت (Vulcanization/Curing) تحت گرما و فشار، قطعه لاستیکی یا سیلیکونی نهایی شکل میگیرد. این روش برای قطعات آببندی، اورینگها، و قطعات لاستیکی صنعتی رایج است.
دو شاخه کمتر دیدهشده: اکستروژن و بادی
علاوه بر شاخههای بالا، دو روش دیگر هم گاهی زیرمجموعه قالبسازی دیده میشوند:
قالب اکستروژن (Extrusion Die):
ماده (معمولاً پلاستیک مذاب یا آلومینیوم) از یک سنبه ماتریس با مقطع مشخص عبور داده میشود و بهشکل یک مقطع پیوسته (پروفیل، لوله، یراق در) بیرون میآید. برخلاف قالب تزریق که هر بار یک قطعه مجزا تولید میکند، خروجی اکستروژن یک مقطع طولانی و ممتد است که بعداً به طول دلخواه بریده میشود.
قالب بادی (Blow Mold):
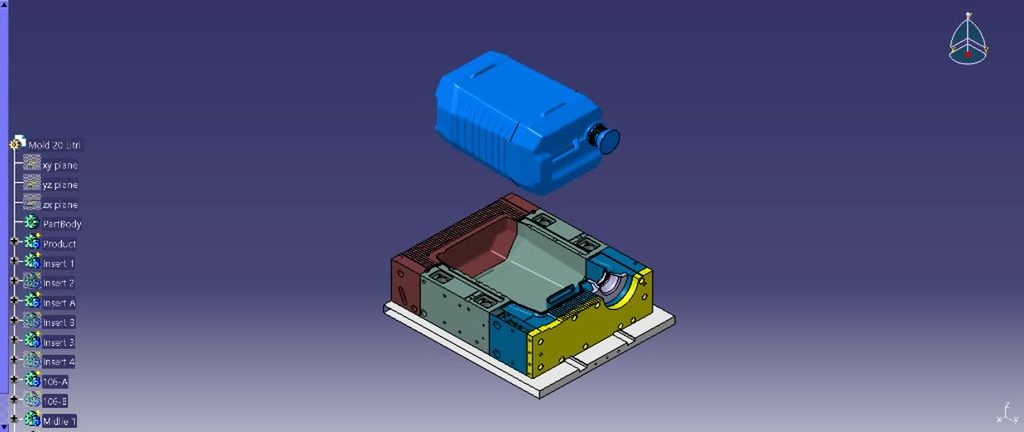
بیشتر برای تولید قطعات پلاستیکی توخالی و بزرگ مثل گالن روغن، بشکه، یا منبع آب استفاده میشود. یک لوله پلاستیکی نیمهمذاب (پاریسون) از طریق اکستروژن داخل قالب بادی قرار میگیرد و با فشار هوا به دیواره داخلی قالب چسبانده میشود.
طراحی و ساخت قالب بادی گالن بیست لیتری صنعتی برای یکی از مشتریان مولدپلاس را در تصویر زیر برای شما نمایش داده ایم تا درک تصویری از این نوع قالب داشته باشید.
نکتهای که این دو را از شاخه بعدی جدا میکند: قالب پت
قالب بادی معمولی و قالب پت (برای بطریهای آب معدنی و نوشیدنی) اغلب با هم اشتباه گرفته میشوند، در حالیکه فرآیندشان فرق دارد. در قالب بادی، پاریسون مستقیماً از اکستروژن میآید.
در قالب پت، ابتدا یک پیششکل (Preform، که در برخی منابع فارسی «پریفرم» هم نامیده میشود) با تزریق پلاستیک ساخته میشود، سپس همان پیششکل داخل قالب پت هم با فشار هوا و هم با کشش مکانیکی (Stretch Blow Molding) به شکل نهایی بطری میرسد. همین مرحله کشش اضافه است که به دیواره بطریهای پت استحکام و شفافیت بیشتری نسبت به قالب بادی معمولی میدهد.
هرکدام از این شاخههای مختلف، دانش فنی، تجهیزات، و تخصص کاملاً متفاوتی میخواهند. یک قالبساز که روی دایکاست تخصص دارد، لزوماً برای تزریق پلاستیک هم بهترین انتخاب نیست، چون چالشهای فنی (مثل رفتار ماده، دمای کاری، سایش قالب) در هر شاخه تفاوت اساسی دارد.
ماشینآلات ساخت هر شاخه
تجهیزات ساخت قالبسازی هم بین شاخهها فرق دارد، اگرچه سهم دقیق هر دستگاه به طراحی و هندسه هر قالب خاص هم بستگی دارد. در ساخت سنبه ماتریس، وایرکات معمولاً برای برشکاری دقیق خود سنبه و ماتریس (بخشهایی که باید لبه تیز و دقیق داشته باشند) نقش پررنگی دارد، در حالیکه مونتاژ سایر بخشهای قالب با فرز CNC، فرز منوال، و تراش انجام میشود.
در قالب تزریق پلاستیک و دایکاست، بخش عمده کار معمولاً با فرز CNC و اسپارک (EDM) پیش میرود، اما این بهمعنای کنارگذاشتن وایرکات نیست، برای اینسرتهای دقیق، گوشههای داخلی تیز، یا سطوح جدایش (Parting Line) با هندسه پیچیده، وایرکات همچنان نقش مهمی ایفا میکند؛ سهم هرکدام از این دستگاهها در نهایت به طراحی و هندسه خاص همان قالب بستگی دارد.
یک تفاوت تجربی مهم بین تزریق پلاستیک و دایکاست
فرآیند قالبسازی در دایکاست و در تزریق پلاستیک از نظر مکانیزم گاهی شبیه بهنظر میرسند، اما همیشه اینطور نیست. یکی از تفاوتهای عملی که کمتر در منابع عمومی به آن اشاره میشود، شدت بیشتر چسبندگی فلز مذاب (مخصوصا آلومینیوم) به سطوح قالب در دایکاست است، پدیدهای که در تزریق پلاستیک هم به شکلهای دیگری (مثل چسبیدن قطعه به دیواره حفره در هنگام پران) وجود دارد، اما به این شدت و با این ماهیت حرارتی مطرح نیست.
همین چسبندگی شدیدتر باعث میشود طراح قالب دایکاست در انتخاب مکانیزمهای حرکتی (مثل اسلایدر یا سیستم پران) معمولاً محدودیت بیشتری داشته باشد، چون فلز مذاب داغ تمایل بیشتری به گیرکردن روی سطوح متحرک دارد. در تزریق پلاستیک، دست طراح در انتخاب مکانیزم معمولاً بازتر است، از راهگاه گرم تا سیستمهای حرکتی پیچیدهتر. دمای کاری قالب هم در دایکاست بهطور محسوسی بالاتر از تزریق پلاستیک است، که این خودش الزامات دیگری (مثل فولاد مقاومتر به حرارت) بههمراه میآورد.
چرا هر شاخه فولاد متفاوتی میخواهد؟
یک سوال متفاوت از «کدام فولاد برای پروژه من مناسب است» (که در مقاله هزینه ساخت قالب تزریق پلاستیک به آن پاسخ داده شده)، این است که چرا اساساً شاخههای مختلف قالبسازی، از خانوادههای فولاد کاملاً متفاوتی استفاده میکنند. پاسخ به نوع بار مکانیکی و حرارتیای برمیگردد که هر شاخه به ابزار وارد میکند:
قالب تزریق پلاستیک: فولادهایی مثل VCN، 2312، و M40 رایجاند. نکتهای که اینجا باید دقیق گفته شود این است که نیتراتهکاری «جای» سختکاری کامل را نمیگیرد؛ در واقع دو مسیر جدا هستند. برای تیراژ متوسط، فولاد پیشسختشده (مثل 2312) معمولاً همانطور که هست کافی است و فقط سطوح ساینده یا لغزنده آن نیتراته میشود تا مقاومت سایشی بدون افت چقرمگی کلی فولاد افزایش پیدا کند.
برای تیراژ بسیار بالا یا قطعاتی که نیاز فنی خاصی دارند (مثل بخشی از قالب سوکت، یکی از پروژههای چندحفره مولدپلاس)، بخشی از فولاد کاملاً سختکاری میشود، و حتی در این حالت هم، اگر دو قطعه سختکاریشده روی هم بلغزند (مثلاً یک هسته متحرک داخل بلوک هسته)، باز هم یکی از آنها نیتراته میشود تا گیرپاژ (Galling) بین دو سطح سخت جلوگیری شود. بهعبارت دیگر، نیتراتهکاری یک لایه محافظ اضافه است که روی هر دو نوع فولاد (پیشسختشده یا کاملاً سختکاریشده) مینشیند، نه جایگزینی برای سختی فولاد.
سنبه ماتریس: فولادی مثل SPK (که در بازار ایران با نام تجاری «اسپیکا» هم شناخته میشود؛ استاندارد بینالمللی آن معادل K100 یا D3 است) یکی از گزینههای رایج و پرکاربرد است و برخلاف تزریق پلاستیک، این فولاد باید کاملاً سختکاری شود تا عمل برشکاری را با دقت و دوام کافی انجام دهد.
کشش عمیق (زیرشاخه سنبه ماتریس): فولادهایی مثل M40 یا VCN رایجاند، اما همراه با جزئیات فنی خاص خودشان، مثل استفاده از فسفر برنز روی نر قالب، که پیشتر توضیح داده شد.
دایکاست: فولاد گرمکار الزامی است، چون قالب باید دمای بسیار بالای فلز مذاب را بدون ترکخوردگی تحمل کند؛ این فولاد هم حتماً باید سختکاری شود.
بادی: برخلاف بقیه شاخهها که همه فولادی هستند، در بسیاری از قالبهای بادی، آلیاژهای خاص آلومینیوم بهدلیل وزن کمتر و انتقال حرارت مناسبتر (که برای تولید انبوه در این شاخه اهمیت بالایی دارد) گزینه رایجی هستند؛ انتخاب نهایی بین آلومینیوم و فولاد در نهایت به تیراژ، نیاز به مقاومت سایشی، و طراحی خاص همان قالب بستگی دارد. تنها شرط مشترک این است که ماده انتخابی بهقدر کافی خوب باشد که تریم کردن زوائد و ضایعات قطعه، تمیز و دقیق انجام شود.
به همین دلیل، وقتی یک کارگاه ادعا میکند در چند شاخه مختلف قالبسازی همزمان فعالیت میکند، ارزش دارد بپرسید که آیا واقعاً دانش انتخاب فولاد و عملیات حرارتی متناسب با هر شاخه را هم دارد، یا صرفاً همان فولاد و همان روش حرارتی آشنا را برای همه پروژهها بهکار میبرد.
نکته مهم دیگر این است که فولادهای ذکرشده برای این شاخههای قالبسازی صرفاً گزینههای رایج و نقطه شروع هر شاخهاند، نه یک قانون ثابت. انتخاب نهایی فولاد در هر پروژه واقعی، همیشه با در نظر گرفتن تیراژ دقیق، بودجه، نیاز به مقاومت در برابر خوردگی، کیفیت پرداخت سطحی مورد نظر مشتری، و شرایط خاص همان قطعه تعیین میشود، دقیقاً همان چیزی که در مقاله هزینه ساخت قالب تزریق پلاستیک بهتفصیل بررسی شده است.
اصول طراحی مشترک بین همه شاخهها
با وجود تفاوتهای زیاد بین شاخههای قالبسازی، چند اصل طراحی در تقریباً همه آنها مشترک است:
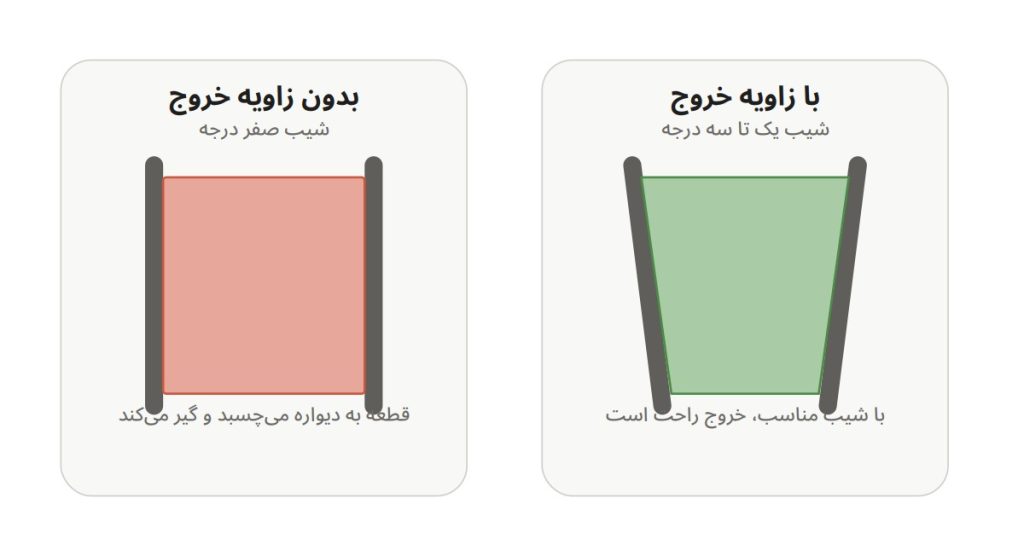
زاویه خروج (Draft Angle): در بسیاری از قالبها و سنبه ماتریسها، سطوح عمود بر جهت باز شدن به زاویه خروج نیاز دارند تا قطعه بدون گیرکردن یا خطافتادن روی سطح جدا شود؛ بازه ۱ تا ۳ درجه یک قاعده کلی و نقطه شروع رایج است، اما مقدار دقیق آن به جنس ماده، بافت سطح (مثلاً سطوح چرمکوب یا مات نیاز به زاویه بیشتری دارند)، عمق دیواره، و هندسه قطعه بستگی دارد و باید برای هر پروژه جداگانه محاسبه شود.
تهویه (Venting): در قالبهای تزریق و دایکاست، هوای محبوسشده داخل حفره باید مسیر خروج داشته باشد؛ در غیر اینصورت باعث سوختگی گاز یا پرشدگی ناقص میشود.
همراستایی دقیق (Guide Pins): پینهای هدایتکننده بین دو نیمه قالب یا سنبه ماتریس باید با تلرانس دقیق ساخته شوند، میزان دقیق این تلرانس بسته به کلاس دقت مورد نیاز قالب (از چند صدم میلیمتر برای قطعات صنعتی معمولی تا چند میکرون برای قطعات دقیق و چندحفره) متفاوت است؛ در هر صورت، خطای این همراستایی میتواند باعث پلیسه یا عدم تقارن در قطعه نهایی شود.
چرا مولدپلاس فقط روی قالب تزریق پلاستیک تمرکز کرده؟
مولدپلاس فقط روی قالب تزریق پلاستیک کار میکند و عمداً وارد دایکاست، فورج و شاخههای دیگر نشده. دلیل این انتخاب و اینکه تخصص چه فرقی در نتیجه میسازد را در مقالهٔ ساخت تخصصی قالب تزریق پلاستیک نوشتهایم.
نمونهای از همین تمرکز را میتوان در پروژهٔ قالب فندک آشپزخانه دید؛ یک قالب هشتکویتهٔ نسبتاً پیچیده که با تمرکز روی همین شاخه بهتر جلو رفت.
جدول زیر شاخههای اصلی قالبسازی را از نظر ماده، فولاد، و کاربرد مقایسه میکند.
| شاخه | ماده اولیه | حالت ماده | نمونه فولاد رایج | صنایع رایج |
|---|---|---|---|---|
| تزریق پلاستیک | گرانول پلاستیکی | مذاب (بسته به نوع پلیمر) | VCN / 2312 / M40 (نیتراته) | لوازم خانگی، اسباببازی، بستهبندی |
| دایکاست | آلومینیوم/روی | مذاب (دمای بسیار بالا) | فولاد گرمکار (سختکاریشده) | قطعات موتور، الکترونیک |
| فورج | فلز | جامد و گرم | S7 | خودرو، قطعات صنعتی حساس |
| پرس فلز (برش) | ورق فلزی | جامد سرد | SPK / اسپیکا (سختکاریشده) | بدنه خودرو، یراق آلات فلزی |
| پرس فلز (کشش عمیق) | ورق فلزی | جامد سرد | M40 / VCN + اینسرت فسفر برنز | سینک، ظروف فلزی عمیق |
| اکستروژن | پلاستیک/آلومینیوم مذاب یا نرم | مذاب/نرم پیوسته | فولاد گرمکار | پروفیل، لوله، یراق در |
| بادی | پاریسون پلاستیکی (اکستروژن) | نیمهمذاب | آلیاژ آلومینیوم | گالن، بشکه، منبع آب |
| پت (Stretch Blow) | پیششکل تزریقی (پریفرم) + کشش هوا | نیمه مذاب | فولاد آبکاریشده | بطری آب معدنی و نوشیدنی |
| قالبهای فشاری ترموست و الاستومر (باکالیت/سیلیکونلاستیک) | پودر رزین ترموست یا ورق الاستومر | جامد پودری/ورقی → پخت | فولاد ابزار سخت | دستگیره، اورینگ، قطعات آببندی |
سوالات متداول
فرق قالب و سنبه ماتریس در یک جمله چیست؟
قالب حفرهای است که ماده مذاب یا نیمهمذاب در آن شکل میگیرد؛ سنبه ماتریس ابزاری است که ماده جامد را با فشار یا ضربه تغییر شکل میدهد یا میبرد.
قالب بادی و قالب پت چه فرقی دارند؟
قالب بادی از یک پاریسون اکستروژنشده استفاده میکند و بیشتر برای قطعات بزرگ مثل گالن و بشکه مناسب است؛ قالب پت از یک پیششکل تزریقی استفاده میکند که علاوه بر باد شدن، بهصورت مکانیکی هم کشیده میشود (Stretch Blow) ،همین کشش اضافه، شفافیت و استحکام بیشتری به بطریهای پت میدهد.
چرا در قالب تزریق پلاستیک نیتراتهکاری اینقدر رایج است؟
چون نیتراتهکاری فقط سطح فولاد را سخت و مقاوم به سایش میکند بدون اینکه چقرمگی و ابعاد کلی قطعه (که با سختکاری کامل ممکن است کمی تغییر شکل پیدا کند) دستخوش تغییر شود. به همین دلیل، هم روی فولادهای پیشسختشده برای افزایش مقاومت سایشی، و هم روی فولادهای کاملاً سختکاریشده برای جلوگیری از گیرپاژ بین دو سطح متحرک، بهعنوان یک لایه تکمیلی اضافه بهکار میرود، نه بهجای سختکاری، بلکه در کنار آن.
چرا همه شاخههای قالبسازی از یک نوع فولاد استفاده نمیکنند؟
چون نوع و شدت باری که هر شاخه به ابزار وارد میکند فرق دارد، بار حرارتی مداوم در دایکاست، بار ضربهای ناگهانی در فورج و پرس، و بار سایشی نسبتاً ملایمتر در تزریق پلاستیک، هرکدام فولاد متفاوتی را توجیه میکنند.
اگر پروژهام همزمان به چند شاخه قالبسازی نیاز داشته باشد، چه کنم؟
در چنین حالتی معمولاً باید هر بخش پروژه را به کارگاه متخصص همان شاخه سپرد؛ مولدپلاس فقط بخش تزریق پلاستیک پروژه را میتواند انجام دهد و در صورت نیاز، در انتخاب کارگاه مناسب برای بخشهای دیگر هم میتواند مشاوره بدهد.