
تزریق پلاستیک یکی از رایجترین و پرکاربردترین روشهای تولید قطعات پلاستیکی صنعتی است. در این فرآیند، مواد پلاستیکی بهصورت گرانول ذوب شده و تحت فشار بالا به داخل یک قالب تزریق میشوند تا پس از خنکشدن، به شکل قطعهی نهایی درآیند. این روش برای تولید انبوه قطعاتی با شکل، دقت و کیفیت یکسان استفاده میشود و امروزه ستون اصلی تولید صنعتی قطعات پلاستیکی در جهان بهشمار میرود.
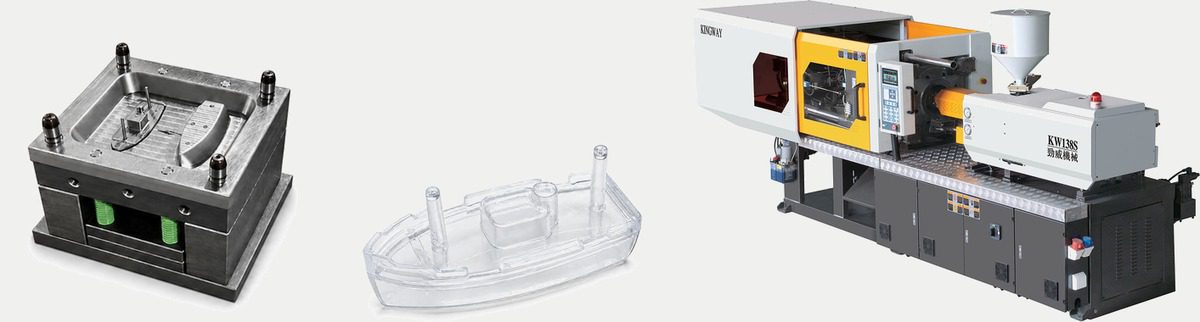
اگر مقالهی «قالب تزریق پلاستیک چیست؟» را خوانده باشید، آنجا بیشتر روی خودِ ابزار (قالب) و مراحل مکانیکی چرخهی تولید تمرکز کردیم. در این مقاله، بیشتر به خودِ فرآیند از زاویهی دستگاه تزریق و پارامترهایی میپردازیم که مستقیماً روی سرعت تولید و هزینه اثر میگذارند، چیزهایی که کمتر از دید مشتری دیده میشوند، اما تصمیمات فنی پشت هر پروژه را شکل میدهند.
تزریق پلاستیک چه تفاوتی با سایر روشهای تولید دارد؟
در مقایسه با روشهایی مانند برش لیزری، فرزکاری یا قالبگیری دستی، تزریق پلاستیک این مزیتها را دارد:
- سرعت تولید بالا: هر سیکل تولید معمولاً چند ثانیه تا چند دقیقه طول میکشد
- دقت و یکنواختی: تمام قطعات تولیدشده دقیقاً شبیه هم هستند
- مقیاسپذیری: مناسب برای تولید از چند صد تا چند میلیون قطعه
- تنوع مواد: امکان استفاده از انواع پلاستیک (ABS، PP، PC، POM و غیره) با خصوصیات متفاوت
همین ترکیب سرعت، دقت و مقیاسپذیری است که تزریق پلاستیک را نسبت به روشهای سنتیتر تولید، برای تیراژهای متوسط تا بالا به گزینهی اول صنعتگران تبدیل کرده است.
این مزایا اما رایگان نیستند. دو محدودیت اصلی همیشه باید در نظر گرفته شوند.
اول، هزینهی اولیهی ساخت قالب، قالب اختصاصی، برخلاف روشهایی مثل پرینت سهبعدی یا فرزکاری مستقیم، پیش از تولید اولین قطعهی قابلفروش، سرمایهگذاری قابلتوجهی میخواهد؛ جزئیات این هزینه و عوامل مؤثر بر آن را در مقالهی «هزینه ساخت قالب تزریق پلاستیک» بررسی کردهایم.
دوم، به همین دلیل، تزریق پلاستیک برای تیراژ بسیار پایین (مثلاً چند ده قطعه برای نمونهسازی) معمولاً از نظر اقتصادی توجیه ندارد؛ در این حالت، پرینت سهبعدی یا ماشینکاری مستقیم میتواند گزینهی منطقیتری باشد، حتی با وجود دقت و کیفیت سطح پایینتر.
مراحل اصلی فرآیند تزریق پلاستیک
مسیر تولید هر قطعه، از گرانول خام تا محصول نهایی، پنج مرحله دارد: آمادهسازی مواد اولیه (گرانول + افزودنیهایی مثل رنگدانه (مسترپچ) در صورت نیاز)، ذوب مواد در ماردون دستگاه. جزئیات این چرخه، در مقالهی «قالب تزریق پلاستیک چیست؟» توضیح داده شده؛ اینجا سراغ چیزی میرویم که معمولاً کمتر دربارهاش صحبت میشود: اینکه زمان هر سیکل واقعاً کجا صرف میشود.
جواب، برای اغلب کسانی که تازه با این صنعت آشنا میشوند، غیرمنتظره است: بخش تزریق مذاب که ظاهراً «اصل ماجرا»ست، معمولاً کمتر از چند ثانیه طول میکشد. اما خنککاری، بهتنهایی تقریبا ۶۰ درصد از کل زمان سیکل را میبلعد، چون قطعه باید آنقدر سرد و سفت شود که در لحظهی پران آسیب نبیند، و این یک فرآیند حرارتی است، نه مکانیکی، پس نمیشود آن را با فشار بیشتر «سریعتر» کرد.
نکتهی ریاضی جالبی هم پشت این قاعده هست: زمان خنککاری تقریباً با توان دوم ضخامت دیوارهی قطعه رابطه دارد، نه با خودِ ضخامت.
یعنی اگر ضخامت یک قطعه را از ۲ میلیمتر به ۴ میلیمتر (دو برابر) افزایش بدهید، زمان خنککاری تقریباً چهار برابر میشود، نه دو برابر.
همین رابطهی تواندومی است که طراحان مدرن قالبهای تزریق پلاستیک را تشویق میکند تا هرجا امکانش هست، ضخامت دیواره محصول را با پره یا اسکلت داخلی بهجای تودهی یکپارچهی ضخیم جایگزین کنند، نه فقط برای صرفهجویی در مواد، بلکه برای کوتاهکردن چشمگیر زمان سیکل.
دقیقاً به همین دلیل، طراحی کانالهای خنککاری قالب یکی از مهمترین تصمیمهایی است که میتواند هزینهی تمامشدهی هر قطعه را در تیراژ بالا بهشدت تغییر دهد.
در پروژهی قالب درب رینگی ۱۸ مواد ضدعفونیکننده، این دقیقاً همان جایی بود که وقت گذاشتیم: بهجای کانالهای خنککاری ساده، از شیارهای ۴ میلیمتری پشت سنبه های نر قالب بههمراه اینسرتهای ورق استیل استفاده شد تا خنککاری کامل و یکنواخت روی تمام پینها انجام شود، بدون رسوبگرفتگی و با عملکرد پایدار در تیراژ بالا. روی کاغذ، این فقط یک جزئیات کوچک بهنظر میرسد؛ در عمل، مستقیماً روی طول کل سیکل تولید و درنتیجه هزینهی هر قطعه اثر میگذارد.
دستگاه تزریق از کجا نیرو میگیرد؟ دو پارامتر کلیدی
پشت هر سیکل تزریق، دو پارامتر اصلی دستگاه هستند که تعیین میکنند اصلاً چه قالبی روی چه دستگاهی قابل اجراست:
نیروی بستن (Clamping Tonnage): وقتی مذاب تحت فشار وارد حفره میشود، همان فشار سعی میکند قالب را از هم باز کند. دستگاه باید با نیرویی بیشتر از این فشار، دو نیمهی قالب را بسته نگه دارد، وگرنه لبهی قطعه پلیسه میدهد.
این نیرو با تناژ («تن») دستگاه بیان میشود و مستقیماً به مساحت تصویر قطعه (از زاویهی باز شدن قالب) بستگی دارد؛ یعنی قطعهای بزرگتر یا قالبی با حفرههای بیشتر، به دستگاهی با تناژ بالاتر نیاز دارد.
به همین دلیل، انتخاب تعداد حفره برای یک قالب (که در مقالهی «انواع قالب تزریق پلاستیک» بررسی کردیم) همیشه باید با ظرفیت دستگاههای در دسترس همخوانی داشته باشد.
فشار تزریق: فشاری که مذاب را از نازل تا انتهای حفره میراند، معمولاً بین ۴۰۰ تا ۲۰۰۰ بار متغیر است، بسته به جنس ماده، پیچیدگی قطعه، ضخامت دیواره و طول مسیر جریان. قطعات با دیوارهی نازک یا مسیر جریان طولانی، به فشار بیشتری نیاز دارند تا مذاب قبل از سردشدن به انتهای حفره برسد، دقیقاً همان نکتهای که در پروژهی قالب سوکت با ضخامت دیوارهی کمتر از ۰.۸ میلیمتر باعث انتخاب راهگاه سوزنی کناری (مسیر کوتاهتر) شد.
یک پارامتر سوم هم هست که کمتر شنیده میشود: فشار برگشتی (Back Pressure)، فشاری که هنگام چرخش ماردون دستگاه برای آمادهسازی شات بعدی روی مذاب اعمال میشود. فشار برگشتی بیشتر، مذاب را یکنواختتر و بدون حباب هوا مخلوط میکند، اما زمان چرخه را هم کمی طولانیتر میکند، یک مصالحهی کلاسیک بین کیفیت و سرعت که اپراتور دستگاه باید برای هر پروژه جداگانه تنظیم کند.
یک نکتهی فنی دیگر هم اینجا جای گفتن دارد: سرعت تزریق در عمل تقریباً هیچوقت یک عدد ثابت نیست.
برای قطعاتی با ضخامت دیوارهی نامساوی، دستگاههای مدرن از یک پروفایل چندمرحلهای استفاده میکنند، معمولاً به شکل «کند-تند-کند»: شروع کند برای جلوگیری از پاشیدن مذاب (Jetting) در دهانهی گیت، سپس تند برای پرکردن سریع بدنهی اصلی قبل از سردشدن، و در پایان دوباره کند برای جلوگیری از اصطلاحا مکش روی سطح جنس یا همان فرورفتگی (Sink Mark) یا پلیسه در لحظهی پرشدن کامل حفره.
در قالبهای دیوارهنازک مثل قالب سوکت، این تنظیم به همان اندازهی خودِ طراحی راهگاه و گیت اهمیت دارد: کوتاهکردن مسیر جریان بهتنهایی کافی نیست، اگر پروفایل سرعت هم درست تنظیم نشود، باز هم ریسک کوتاهپرشدن (Short Shot) در نقاط دورتر از گیت باقی میماند.
چه نوع پلاستیکهایی در این فرآیند استفاده میشود؟
انتخاب جنس مواد به کاربرد قطعه بستگی دارد. برخی از رایجترینها:
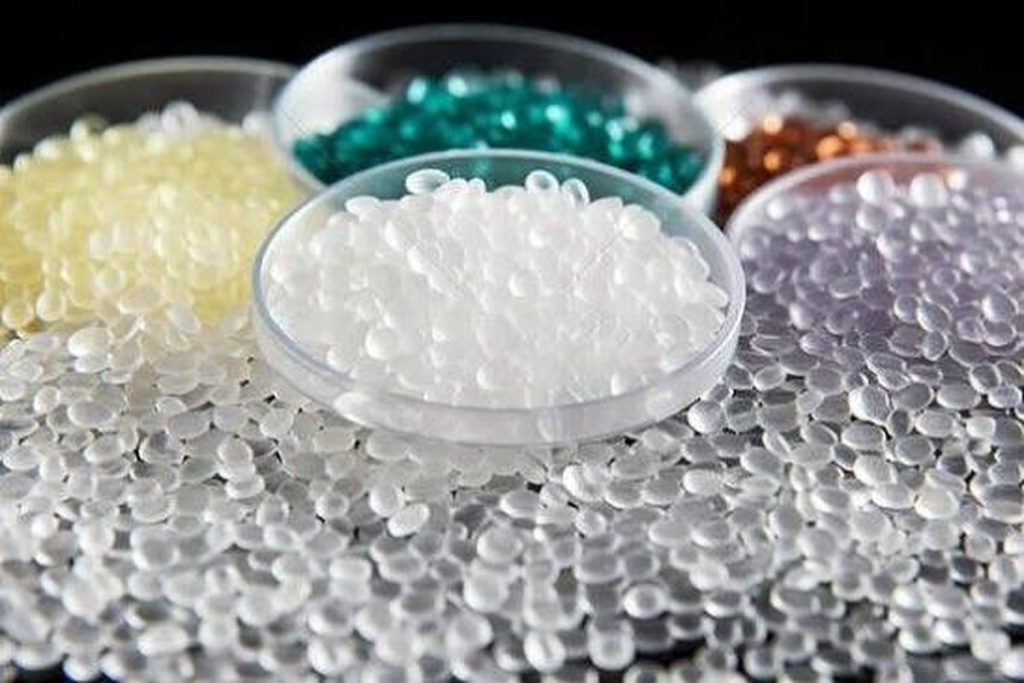
- ABS: مقاوم، سخت، مناسب برای قطعات لوازم خانگی و اسباببازی
- PP (پلیپروپیلن): انعطافپذیر و مقرونبهصرفه، رایج در بستهبندی و درب ظروف
- PC (پلیکربنات): شفاف و مقاوم به ضربه، برای قطعات نوری و پزشکی
- POM (دلرین): سختی و پایداری ابعادی بالا، برای قطعات مکانیکی دقیق
تزریق پلاستیک در چه صنایعی کاربرد دارد؟
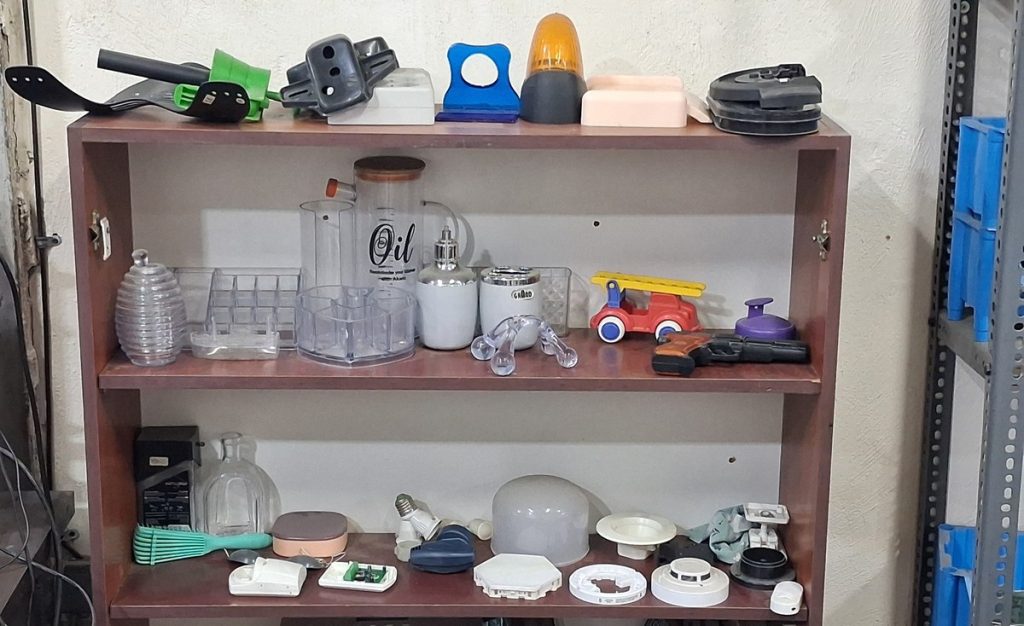
این فرآیند تقریباً در تمام صنایعی که به قطعات پلاستیکی نیاز دارند بهکار میرود: لوازم خانگی، خودروسازی، اسباببازی، بستهبندی، تجهیزات پزشکی و بهداشتی، و قطعات الکترونیکی و برقی. برای مثال، قطعاتی که در نمونهکارهای ما میبینید، محصول همین فرآیند تزریق پلاستیک است.
چرا انتخاب قالبساز مناسب در کیفیت تزریق پلاستیک مهم است؟
کیفیت نهایی قطعهی تزریقشده، مستقیماً به دقت طراحی و ساخت قالب بستگی دارد. حتی با بهترین دستگاه تزریق و دقیقترین تنظیم نیروی بستن و فشار تزریق، اگر قالب دارای طراحی ضعیف (سیستم خنککاری نامناسب، راهگاه غیر بهینه یا تلرانس نادرست) باشد، قطعهی نهایی ممکن است دچار پلیسه، تابیدگی یا سیکل تولید طولانی شود.
به همین دلیل، طراحی و ساخت قالب توسط یک تیم متخصص، پیششرط اصلی موفقیت هر پروژهی تزریق پلاستیک است؛ همانطور که در مقالهی «قالب تزریق پلاستیک چیست؟» بررسی کردیم، هر عیبی در طراحی قالب، مستقیماً به قطعهی نهایی منتقل میشود و هیچ دستگاه تزریقی، هرقدر هم پیشرفته، نمیتواند این نقص را جبران کند.
سوالات متداول دربارهی تزریق پلاستیک
چرا خنککاری اینقدر از زمان سیکل تولید را میگیرد؟
چون خنککاری یک فرآیند حرارتی است، نه مکانیکی. برخلاف تزریق که با افزایش فشار سریعتر میشود، سردشدن قطعه به ضخامت دیواره و هدایت حرارتی قالب بستگی دارد و با فشار بیشتر تسریع نمیشود؛ تنها راه کوتاهکردن واقعی آن، طراحی بهتر کانالهای خنککاری است.
آیا دستگاه تزریق بزرگتر همیشه بهتر است؟
نه. تناژ دستگاه باید متناسب با مساحت قالب و وزن جنس باشد؛ دستگاه بزرگتر از حد نیاز فقط هزینهی تولید را بالا میبرد، بدون اینکه کیفیت قطعه را بهتر کند.
فشار تزریق چه تأثیری روی کیفیت ظاهری قطعه دارد؟
فشار بیشازحد میتواند باعث پلیسه یا تنش داخلی در قطعه شود؛ فشار کمازحد میتواند باعث پرنشدن کامل حفره (Short Shot) یا خطوط جریان روی سطح شود. تنظیم دقیق این فشار، بخشی از کار تیم قالبساز و اپراتور دستگاه است، نه یک عدد ثابت برای همهی پروژهها.
در یک نگاه
تزریق پلاستیک چیست، در یک جمله؟ فرآیندی پنجمرحلهای است، اما بخش بزرگی از زمان هر سیکل صرف خنککاری میشود، نه تزریق. دو پارامتر دستگاه، نیروی بستن (متناسب با اندازه و تعداد حفرههای قالب) و فشار تزریق (متناسب با جنس ماده و پیچیدگی قطعه)، تعیین میکنند چه قالبی روی چه دستگاهی قابل اجراست. کیفیت نهایی قطعه همزمان به دقت تنظیم این پارامترها و طراحی درست خودِ قالب بستگی دارد.