
در این مقاله میخواهیم ببینیم قبل از شروع تولید، چطور میشود یک برآورد منطقی از هزینه تمامشده محصول با تزریق پلاستیک داشت.
خیلی از کسانی که برای اولین بار میخواهند یک محصول پلاستیکی تولید کنند، تقریباً تمام تمرکزشان روی قیمت قالب است.
میپرسند: «قالب چقدر درمیاد؟ چند حفره باشه ارزانتر میشه؟ چطور هزینه ساخت قالب رو پایین بیارم؟»
اما یک سؤال مهمتر وجود دارد:
اگر همین الان یک قالب آماده و رایگان روی میز شما بگذاریم، هر قطعه محصولتان چقدر برایتان تمام میشود؟
این سؤال سادهای است، اما خیلی از کسانی که تازه وارد تولید شدهاند جواب دقیقی برایش ندارند. چون هزینه تمامشده محصول فقط قیمت قالب نیست.
مواد اولیه، وزن قطعه، اجرت تزریق، تعداد حفرههای قالب، ظرفیت دستگاه، ضایعات، رنگ، آبکاری، مونتاژ، بستهبندی و حتی حملونقل میتوانند روی قیمت نهایی اثر بگذارند.
در این مقاله میخواهیم ببینیم قبل از شروع تولید، چطور میشود یک برآورد منطقی از هزینه تمامشده محصول داشت.
اول از همه: محصول با چه مادهای تولید میشود؟
اولین چیزی که باید مشخص شود، قیمت قالب نیست؛ ماده اولیه است.
PP (پلیپروپیلن) با ABS (ایبیاس) یکی نیست. ABS با پلیکربنات (PC)، پلیاستایرن کریستال (GPPS)، پلیاستال (POM) و سایر مواد هم از نظر خواص و هم از نظر قیمت و شرایط تولید تفاوت دارد.
بنابراین نمیتوان فقط گفت «این قطعه پلاستیکی است» و یک قیمت تقریبی برای مواد در نظر گرفت.
ابتدا باید مشخص شود محصول با چه ماده و در صورت نیاز چه گریدی تولید میشود. بعد وزن واقعی قطعه را مشخص میکنیم.
مثلاً اگر قطعهای 100 گرم وزن داشته باشد و قیمت ماده اولیه کیلویی 100 هزار تومان باشد، هزینه ماده اولیه خود قطعه حدود 10 هزار تومان خواهد بود.
البته این عدد هنوز هزینه واقعی مواد در تولید نیست؛ چون بسته به قالب و فرآیند تولید، راهگاه، ضایعات و نحوه مصرف یا برگشت آنها هم باید در نظر گرفته شود.
مواد آسیابی ؛ همیشه بد نیست، همیشه هم مناسب نیست
مواد بازیابی یا آسیابی را نمیتوان برای همه محصولات یکسان در نظر گرفت.
در بعضی قطعات صنعتی یا محصولاتی که حساسیت ظاهری و بهداشتی بالایی ندارند، استفاده از مواد بازیابی باکیفیت میتواند منطقی باشد و هزینه مواد را پایین بیاورد.
اما کیفیت مواد بازیابی اهمیت زیادی دارد.
باید مشخص باشد این مواد از کجا آمدهاند، چند بار آسیاب شدهاند و آیا با مواد دیگری مخلوط شدهاند یا نه. اگر آسیاب و تفکیک درست انجام نشده باشد، ممکن است آلودگی مواد دیگر باعث تغییر رنگ، بو یا افت کیفیت قطعه شود.
از طرف دیگر، برای محصولات غذایی، بهداشتی، کودکان و کاربردهای حساس نمیتوان صرفاً برای کاهش قیمت سراغ مواد بازیابی رفت و باید ماده مناسب همان کاربرد انتخاب شود.
مستربچ، رنگ و افزودنیها را هم حساب کنید
گاهی قیمت ماده اولیه را محاسبه میکنیم و تصور میکنیم هزینه مواد تمام شده است.
در حالی که ممکن است محصول به مستربچ، رنگ یا افزودنی خاصی نیاز داشته باشد.
هرکدام شاید در یک قطعه هزینه بزرگی نباشند، اما وقتی تیراژ بالا میرود، همین هزینههای کوچک هم میتوانند رقم قابلتوجهی بسازند.
اجرت تزریق؛ عددی که قبل از تولید قطعی نیست
هزینه مواد را میتوان نسبتاً سادهتر تخمین زد، اما اجرت تزریق معمولاً قبل از آماده شدن و تست قالب عدد قطعی نیست.
اجرت به عواملی مثل دستگاه، زمان سیکل، تعداد حفره، شرایط تولید و خدماتی که تزریقکار ارائه میدهد بستگی دارد.
تا وقتی قالب روی دستگاه نرفته و چند قطعه واقعی تولید نشده، معمولاً نمیتوان با دقت بالا گفت هر قطعه دقیقاً چقدر اجرت تزریق دارد.
بنابراین در مرحله برآورد اولیه بهتر است با یک بازه تقریبی کار کنیم، نه یک عدد قطعی.
این موضوع در بازار خدمات تزریق اهمیت بیشتری دارد؛ ممکن است چند تزریقکار برای یک قالب قیمتهای متفاوتی بدهند.
اما اختلاف قیمت فقط به معنی ارزان یا گران بودن نیست.
قیمت پایینتر همیشه به معنی هزینه کمتر نیست
فرض کنید یک تزریقکار برای تولید، قیمت پایینتری پیشنهاد میدهد. آیا حتماً انتخاب بهتری است؟
نه لزوماً.
کیفیت تولید هم بخشی از هزینه واقعی پروژه است.
زمان و شرایط تزریق باید مناسب باشد، قطعه نباید فقط با هدف بالا بردن سرعت تولید با کیفیت پایین ساخته شود، نگهداری قطعات بعد از تولید اهمیت دارد و بستهبندی باید متناسب با محصول باشد.
حتی نحوه نگهداری قالب هم مهم است. اگر قالب در زمان تولید یا جابهجایی آسیب ببیند، هزینهای که بعداً برای تعمیر و توقف تولید ایجاد میشود میتواند بسیار بیشتر از اختلاف اولیه اجرت باشد.
بنابراین وقتی چند قیمت مختلف میگیرید، فقط نپرسید:
«کدام ارزانتر است؟»
بپرسید:
«در ازای این قیمت، چه کیفیت و چه خدماتی دریافت میکنم؟»
تعداد حفره قالب؛ بیشتر همیشه اقتصادیتر نیست
یکی از اشتباهات رایج این است که تصور کنیم هرچه تعداد حفرههای قالب بیشتر شود، حتماً هزینه تولید هر قطعه پایینتر میآید.
اصل ماجرا درست است؛ با افزایش تعداد حفرهها، در هر سیکل قطعات بیشتری تولید میشود. اما این تصمیم باید با ظرفیت دستگاه هماهنگ باشد.
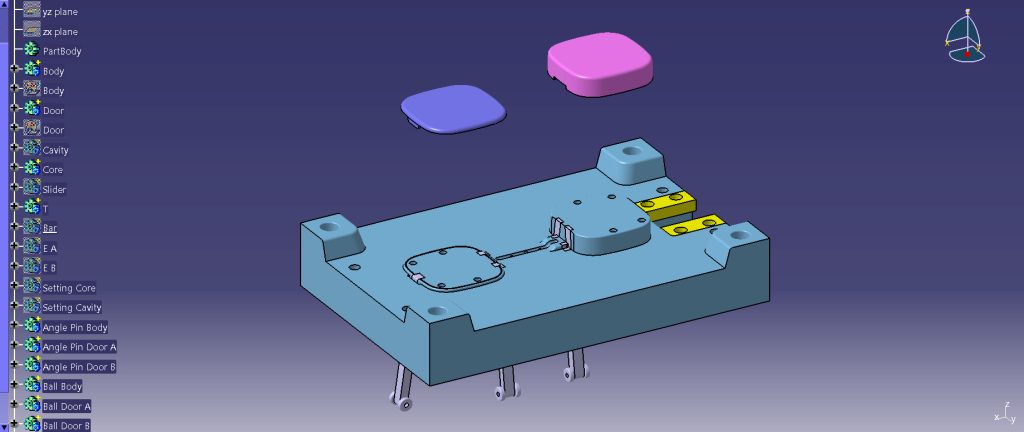
فرض کنید یک قالب 8 حفرهای را بتوان روی دستگاه 80 تن تولید کرد.
حالا برای پایین آوردن اجرت هر قطعه تصمیم میگیریم قالب را 16 حفره کنیم.
با افزایش تعداد حفرهها، ابعاد قالب و شرایط موردنیاز دستگاه ممکن است تغییر کند و مثلاً دیگر نتوان قالب را روی همان دستگاه 80 تن بست و مجبور شویم سراغ دستگاه 160 تن برویم.
در این حالت ممکن است:
- هزینه ساخت قالب بیشتر شود؛
- دستگاه بزرگتری لازم باشد؛
- اجرت تولید افزایش پیدا کند؛
- و در نهایت صرفهای که از افزایش تعداد حفره انتظار داشتیم، از بین برود.
پس تعداد حفره باید با توجه به تیراژ، ابعاد قالب، ظرفیت دستگاه، هزینه ساخت قالب و اجرت تولید انتخاب شود.
بیشتر بودن تعداد حفره بهتنهایی نشانه اقتصادیتر بودن قالب نیست.
هزینههای پنهان را فراموش نکنید
هزینه تمامشده محصول معمولاً فقط مواد و تزریق نیست.
چند هزینه کوچک ممکن است در تیراژ بالا تبدیل به عدد بزرگی شوند.
آبکاری
بعضی قطعات پلاستیکی بعد از تزریق نیاز به آبکاری دارند.
مثلاً بعضی قطعات تزئینی که ظاهر فلزی دارند، ابتدا با ماده مناسب تزریق میشوند و بعد وارد فرآیند آبکاری میشوند.
در چنین محصولی، قیمت ماده و اجرت تزریق بهتنهایی قیمت تمامشده را مشخص نمیکند.
هزینه آبکاری باید از ابتدا در محاسبات دیده شود.
مونتاژ
اگر محصول از چند قطعه تشکیل شده باشد، هزینه مونتاژ هم وجود دارد.
ممکن است چند قطعه جداگانه تزریق شوند و بعد روی هم مونتاژ شوند. حتی اگر اجرت مونتاژ هر محصول کم باشد، در تیراژ بالا میتواند رقم قابلتوجهی ایجاد کند.
بستهبندی
بین یک محصولی که داخل نایلون عرضه میشود و محصولی که جعبه چاپشده، بستهبندی اختصاصی و کارتن مادر دارد، اختلاف هزینه وجود دارد.
اگر بستهبندی بخشی از محصول نهایی است، باید از ابتدا در محاسبه هزینه لحاظ شود.
حملونقل
هزینه حمل هم معمولاً در برآوردهای اولیه جا میماند.
مواد ممکن است از یک محل خریداری شود، قالب در جای دیگری ساخته شود، تولید در کارگاه دیگری انجام شود و محصول نهایی دوباره به انبار یا محل فروش منتقل شود.
هرکدام از این جابهجاییها هزینه دارند و در تیراژ بالا میتوانند روی قیمت نهایی اثر بگذارند.
کم کردن وزن قطعه؛ همیشه راهکار خوبی نیست
یکی از راههایی که برای کاهش هزینه به ذهن میرسد، کم کردن وزن قطعه است.
این کار اگر با طراحی مهندسی انجام شود میتواند کاملاً منطقی باشد؛ اما نازک کردن قطعه صرفاً برای کم کردن مصرف مواد، همیشه تصمیم درستی نیست.
اگر ضخامت بیش از حد کم شود، قطعه ممکن است در تولید تاب بردارد، استحکام کافی نداشته باشد یا ظاهر آن خراب شود.
حتی ممکن است طراحی نامناسب، پر شدن قالب را دشوار کند و مشکلاتی در فرآیند تزریق ایجاد شود.
البته این به معنی آن نیست که هر قطعه ضخیمتر، اقتصادیتر است. در محصولاتی که از ابتدا برای دیواره نازک طراحی شدهاند، مثل بعضی ظروف یکبارمصرف، کاهش ضخامت میتواند کاملاً منطقی باشد.
مسئله این است که کاهش وزن باید بخشی از طراحی محصول باشد، نه یک راهکار لحظه آخری برای ارزان کردن تولید.
محصولی که قرار است چند سال استفاده شود، از نظر طراحی با یک ظرف یکبارمصرف شرایط یکسانی ندارد.
مواد خاص میتوانند هزینه تولید را بالا ببرند
گاهی مسئله فقط قیمت ماده اولیه نیست.
بعضی مواد یا فرمولاسیونهای خاص ممکن است به شرایط تولید، تجهیزات یا ملاحظات ایمنی ویژه نیاز داشته باشند و همه کارگاههای تزریق هم حاضر به کار با آنها نباشند.
در این شرایط، تعداد گزینههای تولید محدودتر میشود و همین موضوع میتواند اجرت تزریق را افزایش دهد.
بنابراین در مورد مواد خاص، علاوه بر قیمت ماده باید بررسی کرد:
- آیا کارگاه مناسب برای تولید آن وجود دارد؟
- آیا تجهیزات و شرایط لازم را دارد؟
- آیا کارگاه حاضر به تولید با آن ماده است؟
- و آیا هزینه تولید آن با یک محصول معمولی قابل مقایسه است؟
پس قیمت هر کیلو ماده بهتنهایی معیار کاملی برای محاسبه هزینه تولید نیست.
چطور یک برآورد اولیه از هزینه هر قطعه داشته باشیم؟
برای شروع میتوان هزینهها را در چند بخش اصلی تقسیم کرد:
هزینه تمامشده تقریبی هر قطعه = هزینه مواد + اجرت تزریق + سهم قالب + هزینههای بعد از تزریق + حمل و بستهبندی
۱. هزینه مواد
وزن قطعه را مشخص کنید و در قیمت روز ماده ضرب کنید.
راهگاه، ضایعات احتمالی، مستربچ و افزودنیها را هم در صورت وجود در نظر بگیرید.
۲. اجرت تزریق
بر اساس تعداد حفره، دستگاه احتمالی و زمان سیکل، یک بازه تقریبی برای اجرت در نظر بگیرید.
این عدد را تا قبل از تست واقعی قالب، قطعی فرض نکنید.
۳. سهم قالب
هزینه قالب را بر تعداد قطعاتی که قرار است در طول عمر اقتصادی پروژه تولید شوند تقسیم کنید.
مثلاً اگر قالبی 500 میلیون تومان هزینه داشته باشد:
- در تولید 10 هزار قطعه، سهم قالب هر قطعه 50 هزار تومان است.
- در تولید 100 هزار قطعه، سهم هر قطعه 5 هزار تومان میشود.
- در تولید یک میلیون قطعه، سهم هر قطعه 500 تومان خواهد بود.
این مثال فقط برای نشان دادن اثر تیراژ است و قیمت واقعی هر پروژه به شرایط آن بستگی دارد.
۴. هزینههای بعد از تزریق
اگر محصول نیاز به آبکاری، چاپ، مونتاژ، کنترل، بستهبندی یا عملیات دیگری دارد، هزینه آنها را اضافه کنید.
۵. حملونقل
در صورت قابلتوجه بودن، هزینه انتقال مواد، قطعات و محصول نهایی را هم وارد محاسبه کنید.
یک نکته مهم: قبل از تولید، دنبال عدد کاملاً قطعی نباشید
قبل از ساخت و تست قالب، معمولاً نمیتوان هزینه تمامشده را با دقت یک ریال مشخص کرد.
قیمت مواد ممکن است تغییر کند، اجرت تزریق بین کارگاهها متفاوت باشد و شرایط واقعی تولید با برآورد اولیه فرق داشته باشد.
هدف از محاسبه اولیه این نیست که بگوییم هر قطعه دقیقاً فلان تومان تمام میشود.
هدف این است که بفهمیم پروژه در چه محدودهای هزینه خواهد داشت و آیا از نظر اقتصادی ارزش ورود دارد یا نه.
اگر این مرحله را انجام دهید، بعد میتوانید درباره جنس ماده، تعداد حفره، نوع قالب، دستگاه و تیراژ تصمیم منطقیتری بگیرید.
جمعبندی
اگر تازه میخواهید وارد تولید یک محصول پلاستیکی شوید، فقط قیمت قالب را نپرسید.
اول مشخص کنید محصول با چه مادهای ساخته میشود و وزن واقعی آن چقدر است. سپس قیمت روز مواد، مستربچ و ضایعات احتمالی را در نظر بگیرید.
برای اجرت تزریق یک بازه منطقی در نظر بگیرید و بدانید که عدد دقیقتر معمولاً بعد از تست قالب و مشخص شدن شرایط واقعی تولید به دست میآید.
تعداد حفره را فقط با هدف پایین آوردن اجرت زیاد نکنید؛ ظرفیت دستگاه و تیراژ را هم کنار هزینه ساخت قالب ببینید.
بعد هم سراغ هزینههایی بروید که معمولاً در محاسبات اولیه فراموش میشوند: آبکاری، مونتاژ، بستهبندی، حملونقل و سایر عملیات بعد از تزریق.
در نهایت، یک نکته را همیشه در نظر داشته باشید:
ارزانترین قالب یا ارزانترین اجرت تزریق، الزاماً به معنی ارزانترین محصول نهایی نیست.
آن چیزی که باید محاسبه کنید، هزینه واقعی تولید هر قطعه در کل مسیر است.
و مهمتر از همه، قبل از اینکه برای ساخت قالب هزینه کنید، باید بدانید محصولی که قرار است با آن قالب تولید کنید، اصلاً برای شما صرفه اقتصادی دارد یا نه.