
قفل قالب تزریق پلاستیک معمولاً کمتر از جنس فولاد، خنککاری، گیت، پولیش یا دقت ماشینکاری دیده میشود؛ اما بخشی از کیفیت قالب دقیقاً همینجا، در تصمیمهای کوچکتر، رقم میخورد و اثرش هنگام مونتاژ و تولید مشخص میشود.
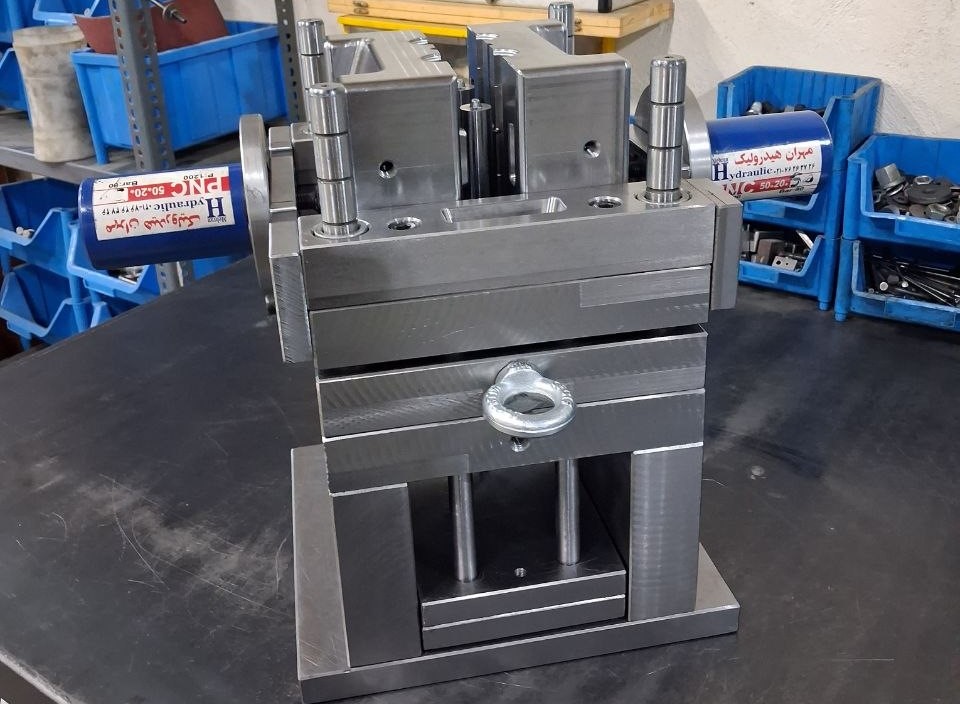
قفلگذاری، هدایت صفحات پران، جلوگیری از شکم دادن قالب، طراحی پین کج و انتخاب بین گووه جدا و گووه یکپارچه، میتوانند روی پلیسه، همراستایی قطعات، شکست پینها و پایداری قالب اثر بگذارند.
بعضی از نکات این مقاله حاصل تجربه عملی هستند؛ بنابراین اعداد ذکرشده را نباید استاندارد ثابت برای همه قالبها در نظر گرفت.
۱. قفل قالب فقط برای جفت کردن دو نیمه قالب نیست
یکی از وظایف مهم قفل، جلوگیری از جابهجایی دو نیمه قالب هنگام تزریق است.
وقتی خط جدایش قطعه حساس باشد، فشار تزریق میتواند باعث جابهجایی جزئی دو نیمه قالب شود و در نتیجه پلیسه، اختلاف در خط جدایش یا تغییر ضخامت ایجاد شود.
به همین دلیل بسته به شکل قطعه و محل جدایش، تعداد و محل قفلها متفاوت است.
برای مثال، در قالب آژیر پیزو از چهار قفل استفاده شده است. در قالب شفت صنعتی قفلگذاری در اطراف نر و ماده و قسمتهای مربوط به کشویی انجام شده و در قالب فندک قفل بهصورت پیرامونی طراحی شده است.
زاویه و لقی قفل
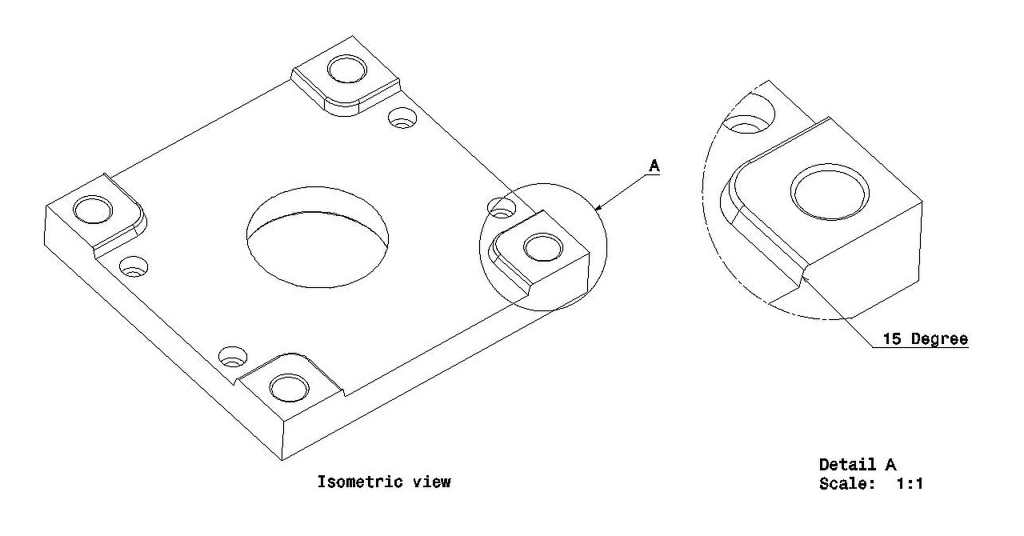
در قفلهایی که در کارگاه طراحی کردهایم، زاویه حدود ۱۵ درجه برای سطوح شیبدار در بسیاری از موارد نتیجه خوبی داده است، اما این عدد استاندارد عمومی نیست.
قفل کردن کار همین سطوح شیبدار است، نه گوشهها یا کف قفل. گوشههای سمت مادگی معمولاً باید فیلت داشته باشند، چون ابزار CNC عملاً نمیتواند گوشه کاملاً تیز دربیاورد و حتی اگر دربیاورد، ماشینکاری آن توجیه اقتصادی ندارد. گوشه متناظر سمت نری را کمی بزرگتر از فیلت مادگی میگیریم (مثلاً فیلت سه در برابر فیلت سهونیم) تا این دو گوشه هنگام بسته شدن قالب روی هم ننشینند. آببندی روی فیلت هم سخت است و هم فایدهای ندارد؛ کاری که باید انجام شود را همان زاویههای شیبدار انجام میدهند.
در بعضی قالبها لقی حدود ۰٫۰۲ تا ۰٫۰۳ میلیمتر جواب خوبی داده است. این مقدار به دقت دستگاه، ابزار و روش ماشینکاری وابسته است.
مثلاً اگر فرآیند ماشینکاری حدود ۰٫۰۵ میلیمتر خطا ایجاد کند، طراحی لقی ۰٫۰۲ میلیمتری روی نقشه بهتنهایی تضمینی برای رسیدن به آن مقدار در قالب واقعی نیست.
۲. قفل بیشتر همیشه به معنی قالب بهتر نیست
اگر تعداد سطوح تماس قفل بیش از حد باشد، ممکن است بسته شدن کامل قالب با مشکل مواجه شود.
در بسیاری از موارد، سطوح شیبدار وظیفه اصلی هدایت و قفل کردن را دارند و لازم نیست تمام قسمتهای قفل همزمان درگیر باشند.
بنابراین باید مشخص باشد کدام سطوح وظیفه قفل کردن را دارند و کدام قسمتها باید لقی لازم برای بسته شدن و مونتاژ داشته باشند.
۳. گاهی خود فولاد قالب را به قفل تبدیل میکنیم
اگر اطراف قطعه ریزش فولاد مناسبی وجود داشته باشد، میتوان قفل را مستقیماً از فولاد قالب ماشینکاری کرد، بهجای اینکه آن حجم فولاد دور ریخته شود.
بسیاری از شرکتهای بزرگ و استانداردهای جهانی قفلهای آماده را داخل قالب میکارند. در کارگاه ما، وقتی شرایط اجازه بدهد، قفل را از دل خود فولاد قالب درمیآوریم؛ این قفل عملاً هیچوقت شل یا جابهجا نمیشود و یک قطعه اضافی هم از مجموعه حذف میشود.
البته این روش باید با توجه به شکل قالب، ماشینکاری و استحکام مجموعه بررسی شود.
۴. قفل در قالبهای چندتکه میتواند دقت مونتاژ را بالا ببرد
گاهی به دلیل شکل قطعه، یک اینسرت را از چند قسمت میسازیم؛ مثلاً وقتی دیوارههای بلند و گوشههای تیز قطعه اجازه نمیدهد ماده بهصورت یکپارچه با CNC تمام شود و مجبوریم بخشی از آن را وایرکات کنیم. چون وایرکات نیاز به باز بودن ته کار دارد، ماده را در دو تکه میسازیم: یک تکه دیوارهها را میسازد و تکه دیگر کف کار را.
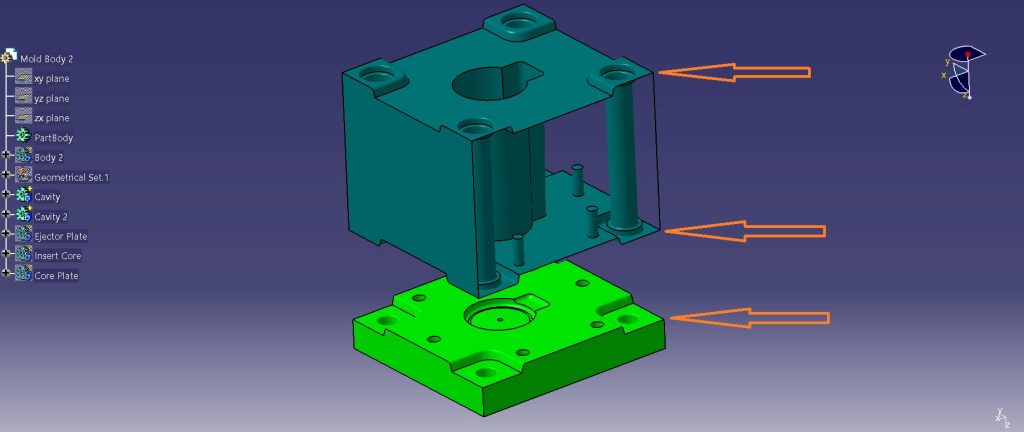
در این حالت قفل علاوه بر تحمل فشار تزریق، قطعات را هنگام مونتاژ دقیقاً در موقعیت خود قرار میدهد و مانع لبپَری یا جابهجایی بین آنها میشود؛ برای همین در این نوع مونتاژ معمولاً دور تا دور یا در چهار گوشه چند قفل میگذاریم، نه فقط دو پین راهنما. در نتیجه پیچها فقط اتصال را تأمین نمیکنند و هندسه قفل نیز در تعیین موقعیت قطعات نقش دارد.
۵. قفل گاهی ماشینکاری را هم کمتر میکند و هم سطح مونتاژ میسازد
وقتی بخشی از ریزش فولاد را به قفل تبدیل میکنیم، همین قفل میتواند دو فایده دیگر هم داشته باشد.
اول، در قطعاتی که سطح جدایش کاملاً فرم دارد و قرار است تمام آن ماشینکاری شود، اگر بخشی از این سطح را بهجای ماشینکاری کامل، قفل در نظر بگیریم، هم سطح ماشینکاری کمتر میشود و هم استحکام مجموعه بالا میرود.
دوم، در قالبهای منحنی یا گنبدیشکل که کف قالب سطح صافی برای قرار گرفتن روی میز دستگاه یا میز مونتاژ ندارد، قفل پیرامونی میتواند همین سطح تخت را ایجاد کند.
در [قالب قطعه پرینتر] ابتدا قفل در یک موقعیت طراحی شد و بعد برای راحتتر شدن مونتاژ کمی به داخل کشیده شد؛ هم حرکت قطعات همچنان کنترل میشد و هم کار مونتاژ سادهتر شد.
۶. قفل روی پینها؛ برای جلوگیری از خم شدن پینهای ظریف
در بعضی قطعات، سوراخ مرکزی با دو پین از دو طرف ساخته میشود. اگر پینها بلند و ظریف باشند، فشار تزریق میتواند باعث خم شدن آنها شود.
با درگیر کردن انتهای دو پین بهصورت نر و ماده، میتوان آنها را در برابر این نیرو مهار کرد.
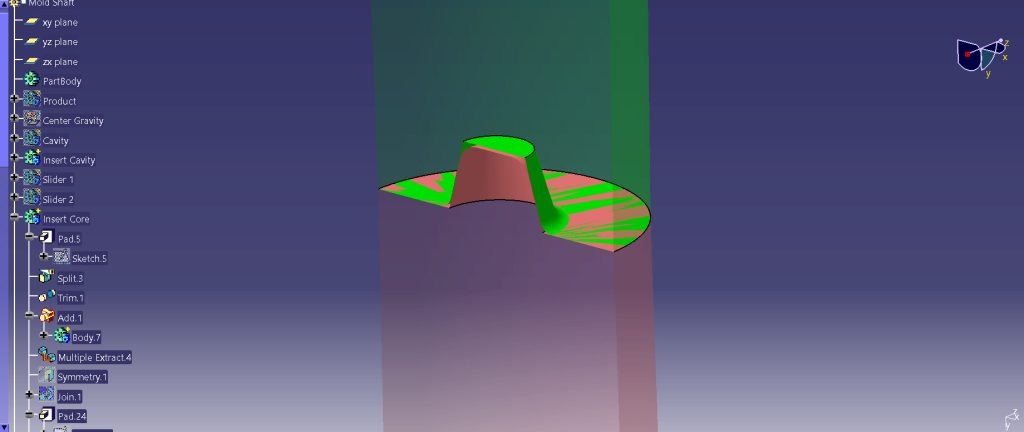
این کار به حفظ موقعیت پینها و یکنواختی ضخامت دیواره کمک میکند.
۷. در سیستمهای جناغی، حرکت جانبی باید کنترل شود
در قالبهای جناغی، فقط حرکت رفتوبرگشتی کشویی مهم نیست؛ موقعیت آن هنگام بسته شدن قالب نیز باید کنترل شود.
در صورت نیاز میتوان با استفاده از قفل، موقعیت دو کشویی را نسبت به یکدیگر ثابت کرد. در بسیاری از موارد دو قفل کافی است و در قالبهای حساستر تعداد بیشتری لازم میشود.
در قالب شفت صنعتی نیز برای قسمتهای مربوط به کشویی از این روش استفاده شده است.
۸. صفحات پران هم به هدایت دقیق نیاز دارند
در بعضی قالبها از چهار میل راهنما و بوش برای هدایت صفحات پران استفاده کردهایم.
این موضوع برای پرانهای ظریف اهمیت بیشتری دارد. اگر صفحه پران حتی کمی از مسیر خود منحرف شود، یک پران باریک میتواند گیر کند، خم شود یا بشکند.
در یکی از قالبهای با پرانهای ظریف این روش اجرا شد و حرکت صفحه پران یکنواختتر شد.
در صورت امکان، چهار فنر مناسب نیز میتوانند به حرکت و برگشت یکنواخت مجموعه کمک کنند.
برای سوراخهای بسیار ظریف، مخصوصاً حدود یک تا دو میلیمتر، در بسیاری از پروژهها وایرکات را ترجیح میدهیم؛ چون رسیدن به دقت مورد نیاز با روشهای معمول سوراخکاری همیشه ساده نیست.
۹. زیر قالب را خالی نگذارید
پلها یا اسپیسرهای زیر قالب فضای لازم برای حرکت صفحه پران را ایجاد میکنند، اما ممکن است بین آنها قسمتهای بزرگی بدون تکیهگاه باقی بماند.
فشار تزریق میتواند این قسمتها را دچار تغییر شکل کند و در نتیجه خط جدایش باز شده و پلیسه ایجاد شود.
برای جلوگیری از این اتفاق، در قسمتهای لازم از پایهها یا ستونهای استوانهای (پل کمکی) استفاده میکنیم.
تعداد و قطر آنها به ابعاد قالب، محل بارگذاری و فضای موجود برای سیستم پران بستگی دارد.
۱۰. پین کج را نباید فقط با یک فرمول ثابت طراحی کرد
پین کج وظیفه ایجاد حرکت خطی کشویی را دارد و زاویه آن باید در کنار زاویه گووه، کورس کشویی، طول پین و شرایط کاری سیستم بررسی شود.
در گذشته در بعضی طراحیها، وقتی زاویه گووه ۱۵ درجه بود، پینکج را حدود ۱۶ درجه در نظر میگرفتیم. اما تجربه ساخت نشان داد که این اختلاف یکدرجهای را نمیتوان قاعده ثابت همه کشوییها دانست.
در بعضی قالبها با شکست پینکج مواجه شدیم و همین موضوع باعث شد طراحی را تغییر دهیم.
در طراحیهای بعدی، علاوه بر زاویه، لقی کنترلشدهای بین قطر پینکج و سوراخ کشویی در نظر گرفتیم. برای مثال، در یک مورد برای پینکج ۱۶ میلیمتری، سوراخ حدود ۱۶٫۵ میلیمتر نتیجه خوبی داد. پخ یا شعاع مناسب در ورودی سوراخ نیز اهمیت دارد.
این اعداد نسخه ثابت برای همه قالبها نیستند و باید با توجه به کل سیستم کشویی تعیین شوند.
۱۱. گووه یکپارچه گاهی انتخاب بهتری است
گووه را میتوان بهصورت قطعهای جداگانه ساخت و این روش در بسیاری از قالبها مناسب است. اما هرجا شرایط قالب اجازه دهد، ساخت گووه بهصورت یکپارچه با فولاد قالب میتواند استحکام مجموعه را افزایش دهد.
در قالب شفت صنعتی، جدا بودن گووه میتوانست تحت فشار تزریق باعث باز شدن دهانه آن و ایجاد پلیسه شود. یکپارچه کردن این قسمت با فولاد قالب، مقاومت بیشتری ایجاد میکند.
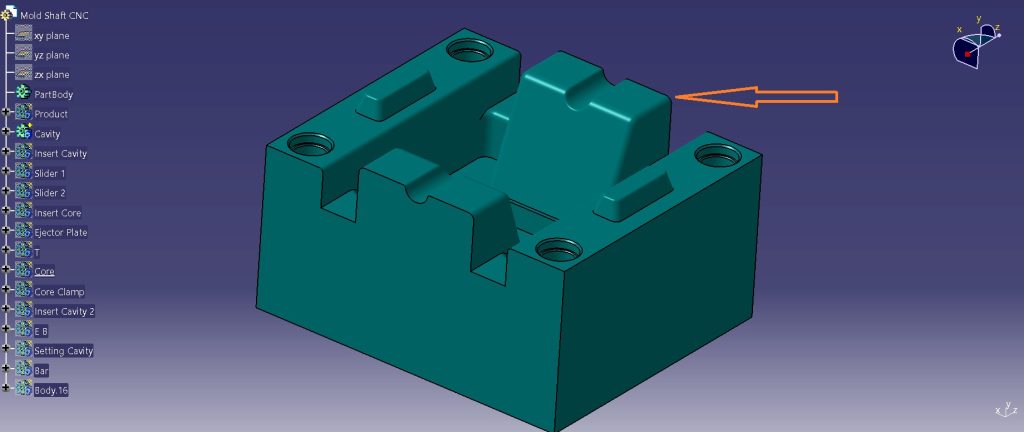
در قالب سوکت، قالب پمپ جا مایع و قالب قطعه پرینتر نیز در قسمتهایی که شرایط قالب اجازه میداد، از این روش استفاده شده است.
البته برداشتن حجم زیادی از فولاد میتواند روی تنشهای داخلی آن اثر بگذارد؛ بنابراین ترتیب ماشینکاری و تنشزدایی باید در طراحی فرآیند ساخت در نظر گرفته شود.
جمعبندی
در یک قالب تزریق پلاستیک، بسیاری از مشکلات تولید از تصمیمهای کوچک طراحی شروع میشوند: جابهجایی دو نیمه قالب، خم شدن پین، حرکت نامناسب پران، شکم دادن قالب یا باز شدن گووه.
برای همین، طراحی قالب فقط انتخاب فولاد و تعیین ابعاد قطعات نیست. باید دید هر قسمت در زمان واقعی کار قالب چه نیرویی تحمل میکند و چگونه با بقیه اجزا درگیر میشود.
گاهی یک قفل، یک ستون تکیهگاه، یک راهنمای پران یا تغییر کوچک در طراحی پینکج، بیشتر از چیزی که روی نقشه به نظر میرسد روی عملکرد قالب اثر میگذارد.