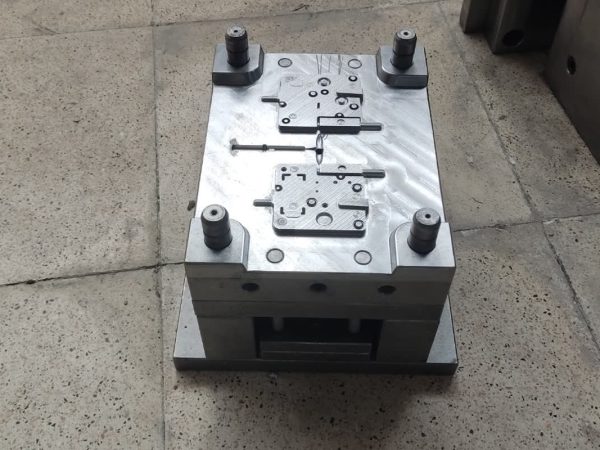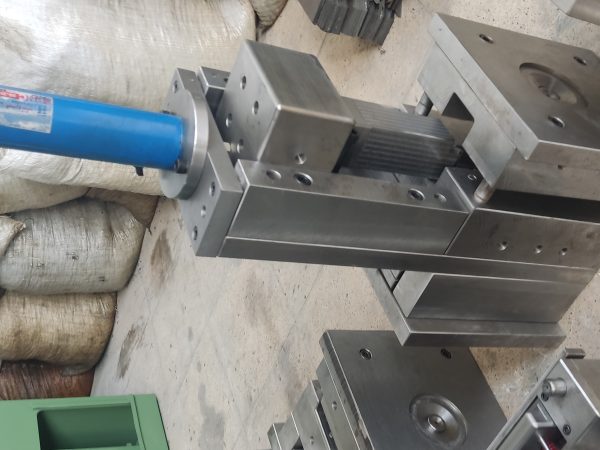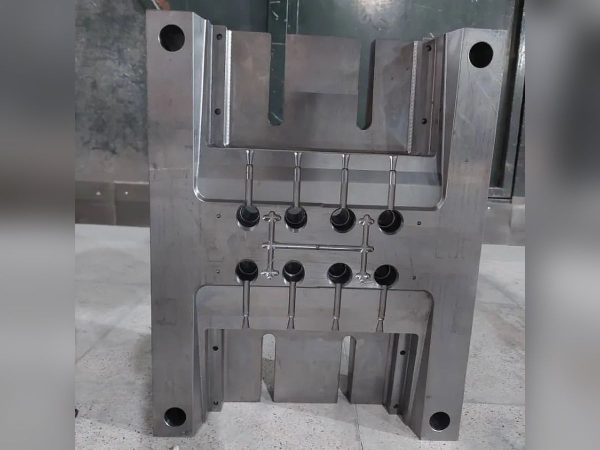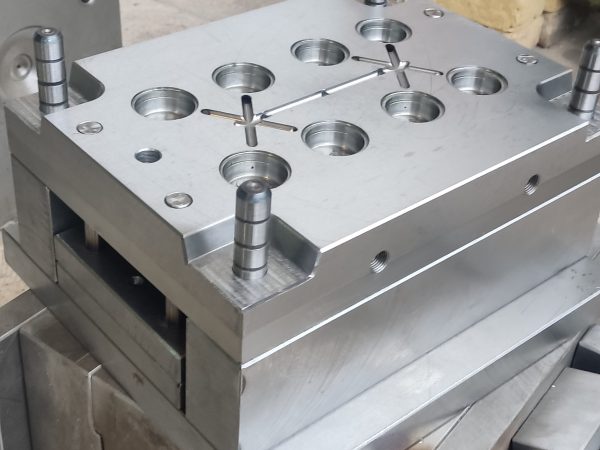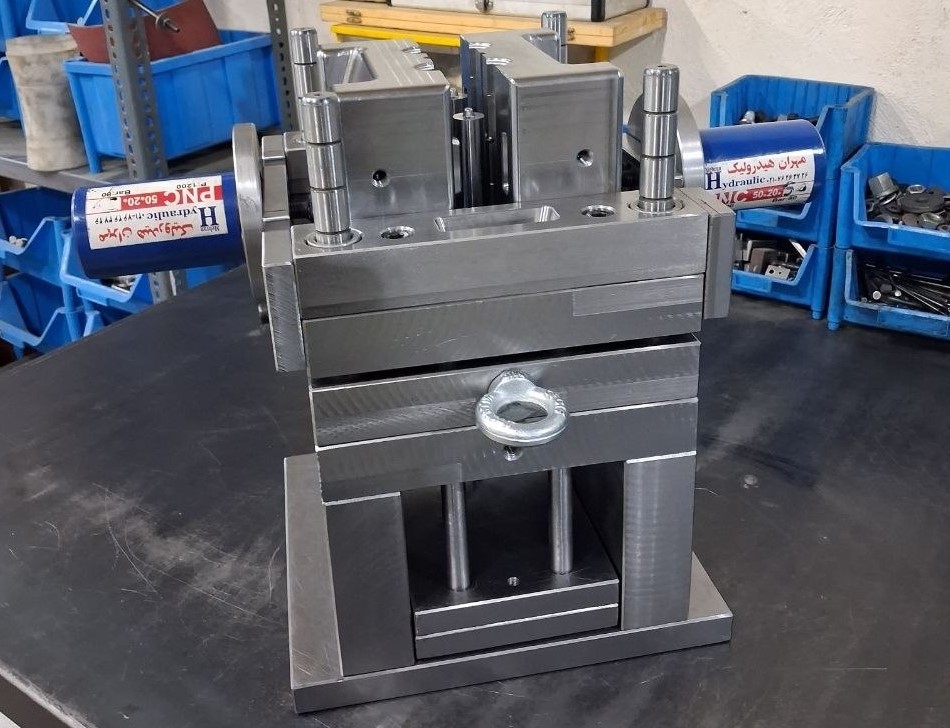
طراحی و ساخت قالب شفت صنعتی دوکویته با استفاده از فولاد 2312 چینی: مکانیزم پران بهصورت جناقی و کفپران طراحی شده تا خروج قطعه از قالب کاملاً فولاتومات انجام شود، و حرکت خطی کشوییها هم توسط جک هیدرولیک تأمین میشود.
انتخاب فولاد 2312 چینی برای این پروژه با در نظر گرفتن بودجه و تیراژ کار مشتری انجام شد. برای این مشتری کیفیت پولیش سطح و عمر قالب اهمیت زیادی داشت، و با توجه به قیمت بالای فولاد در بازار، این فولاد بهترین تعادل بین هزینه و کیفیت مورد نیاز رو فراهم میکرد. این نوع فولاد چینی، سختی خوبی دارد، کروم کافی برای مقاومت در برابر خوردگی و سایش داره، پولیش قابل قبولی میدهد و در عین حال امکان مدیریت هزینهی پروژه را هم فراهم میکند، تجربهای که در قالبهای مختلف دیگری هم از این فولاد استفاده و نتیجهی مشابهی گرفته شده است.
بهمنظور اینکه فشار تزریق هیچگونه پلیسهای روی قطعه ایجاد نکند، گوههای اصلی قالب بهصورت یکپارچه طراحی و سیانسی شدهاند. راهگاه نیز بهصورت سوزنی در سینهی کشوییها ایجاد شده تا هیچ اثری از راهگاه روی سطح قطعه باقی نماند.
بخش چرخدنده در سمت ماده بهصورت اینسرت طراحی و با وایرکات ساخته شده است، نه اسپارک. دلیل این انتخاب این بود که اگر چرخدندهها با اسپارک اجرا میشدند، به دلیل خوردگی مس حین اسپارککاری، چرخدندهها زنده در نمیآمدند؛ در حالیکه وایرکات این مشکل را ندارد و دقت و ظرافت لازم برای این نوع پروفیل ظریف را بهطور کامل تأمین میکند. از طرفی، اینسرتکردن این قطعه چه در حین ساخت قالب و چه در حین تولید، امکان تعویض سریع را در صورت بروز مشکل فراهم میکند.
این مزیت در عمل هم خودش را نشان داد: در ساخت این اینسرت، دو نمونه از قطعهی چرخدنده ساخته شد. در مونتاژ اولیه مشخص شد عمق شیار چرخدندهها دقیقاً مطابق نمونه اصلی نبوده. چون این بخش بهصورت اینسرت و بهراحتی قابل تعویض بود، بهجای صرف وقت برای اصلاح قطعهی معیوب، نمونهی دوم بهسرعت جایگزین و مونتاژ شد و نتیجهی نهایی کاملاً مطلوب بهدست آمد. همین موضوع نشان میدهد که طراحی اینسرتی برای قطعات ظریف و پرریسک، هم در فاز ساخت و هم در فاز تولید، زمان و هزینه را بهطور قابل توجهی کاهش میدهد.
در این قالب سه نوع قفل بهکار رفته تا در زمان تزریق هیچ مشکلی پیش نیاید و کیفیت محصول در تمام مراحل تولید ثابت بماند: دو قفل در سینهی کشوییها، دو قفل بین کفپران و ماده، و دو قفل بین سمبههای بلند سمت نر و اینسرتهای سمت ماده. برای رسیدن به بالاترین کیفیت انطباقی و مونتاژی نیز، مسیر خنککاری در تمام قسمتهای درگیر قالب (سمبهها، کشوییها و صفحات مختلف) بهصورت رادیاتوری طراحی شده، یعنی راهآبها در مسیرهای موازی و پیوسته در بدنهی قالب حرکت میکنند تا خنککاری یکنواخت در تمام نقاط تأمین شود و از تغییر شکل احتمالی قطعه در اثر سرمایش نامتوازن جلوگیری شود.