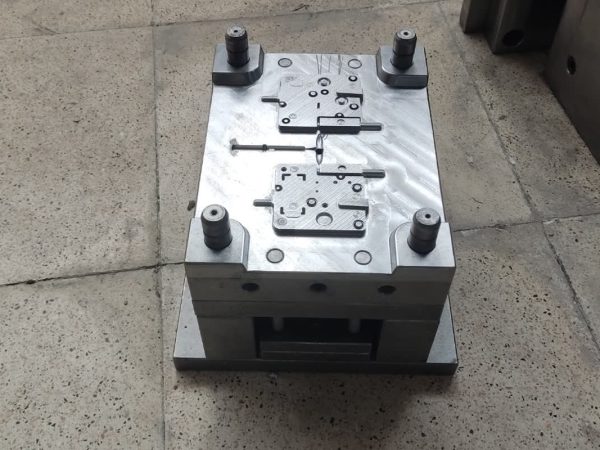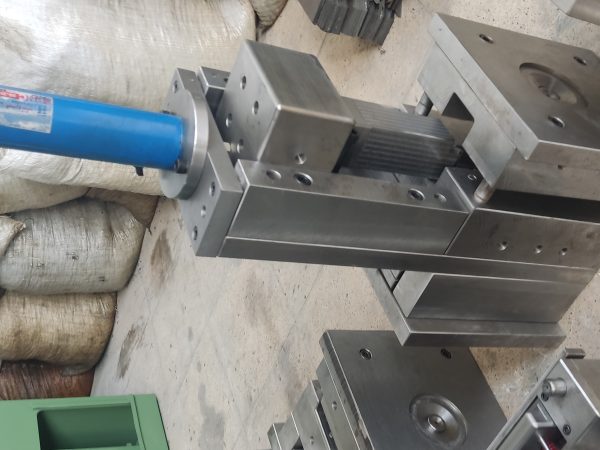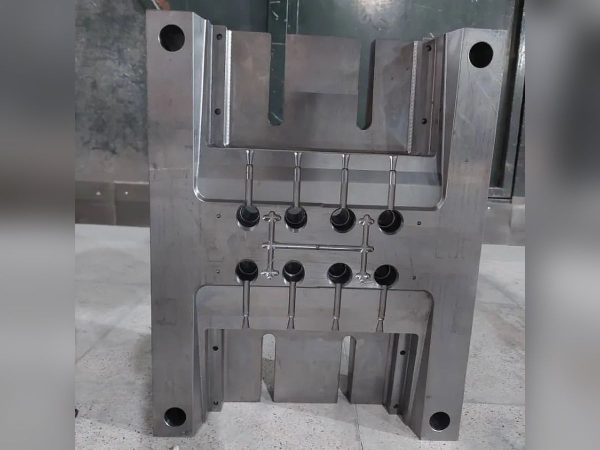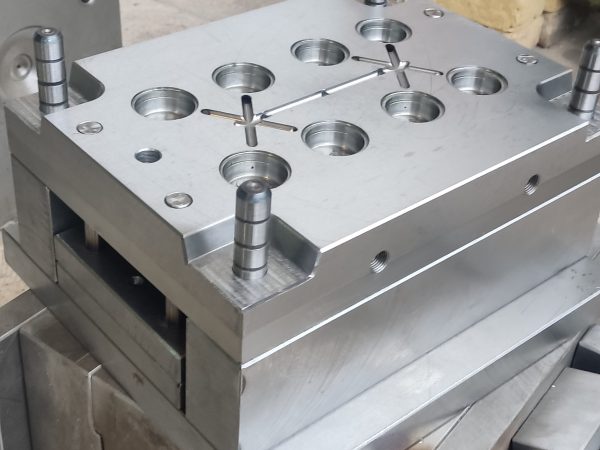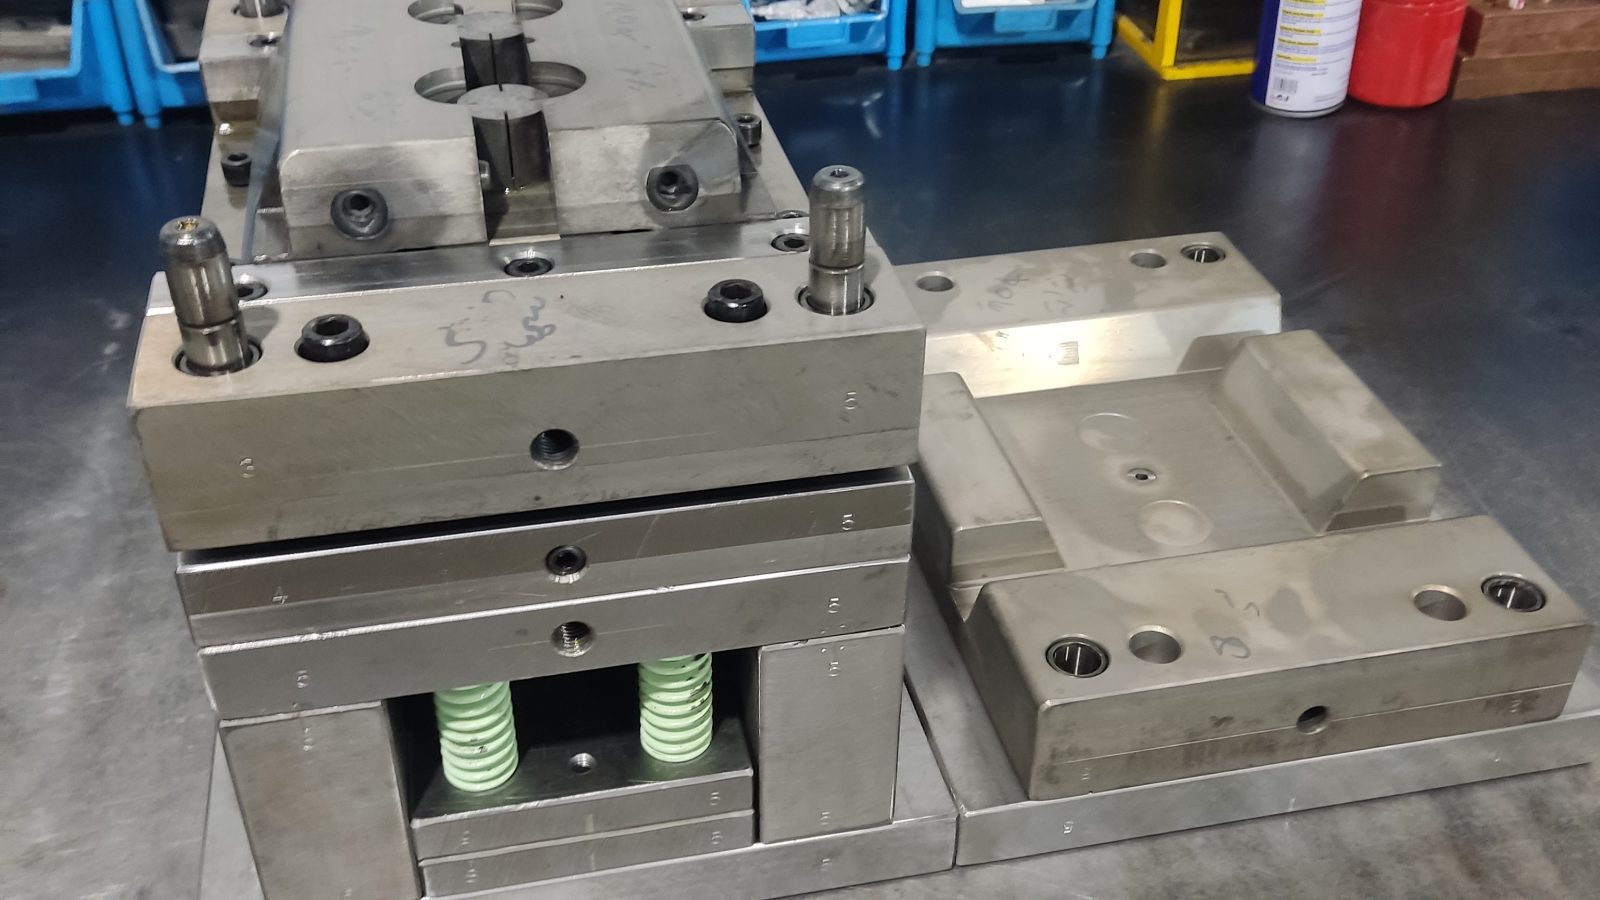
قالب درب ادکلن ساوج، دو حفرهای و با مکانیزم کشویی و کفپران طراحی و ساخته شد. بخش اصلی قطعه توسط کشویی ایجاد میشود. برای بسته نگه داشتن کشوییها در زمان تزریق نیز بر روی ماده قالب گوه در نظر گرفته شد که کشوییها را جمع کرده و تحت فشار نگه میدارد.
یکی از دلایل طراحی سنبههای نر قالب بهصورت اینسرتی، امکان تولید دو مدل مختلف درب با یک قالب بود. قسمت داخلی یک مدل دارای تیغه و مدل دیگر بدون تیغه بود و با قرار گرفتن یک قطعه واسط داخل آن، برای نوع دیگری از شیشه استفاده میشد.
راهگاه بهصورت سوزنی طراحی شد تا اثر آن روی قطعه حداقل باشد. طراحی مناسب مسیر ورود مواد، علاوه بر کاهش اثر راهگاه، امکان پرشدن سریع حفرهها را فراهم کرد و قالب به سیکل تولید حدود ۲۰ ثانیه رسید.
برای خنککاری سنبهها، در پشت آنها شیارهایی ایجاد و داخل شیارها تیغههای استیل قرار داده شد. این روش باعث کاهش رسوبگذاری در مسیر آب و حفظ جریان مناسب خنککاری در طول زمان میشود.
از آنجا که گاهی قطعه از جنس ABS است و پس از تولید برای آبکاری ارسال میشود، کیفیت سطح اهمیت زیادی داشت. قالب ابتدا تا حدود ۷۰ تا ۸۰ درصد پولیش شد، سپس عملیات نیتراته انجام گرفت و بعد از آن پولیش نهایی انجام شد.
فولاد 2312 چینی برای این قالب انتخاب شد. با توجه به تیراژ مورد انتظار مشتری، این فولاد برای پروژه کافی بود و قالب در تولید واقعی نیز عملکرد مناسبی داشت.