
مقدمه
جدول شرینکیج مواد پلاستیک و وزن مخصوص، همراه با دمای قالب و دمای ذوب، یکی از مهمترین ابزارهای مرجع برای انتخاب درست ماده و تنظیم دقیق پارامترهای فرآیند تزریق است، عاملی کلیدی در تولید قطعات پلاستیکی باکیفیت. در ادامه، این جدول را برای مهمترین مواد پلاستیکی رایج در صنعت تزریق مشاهده میکنید.
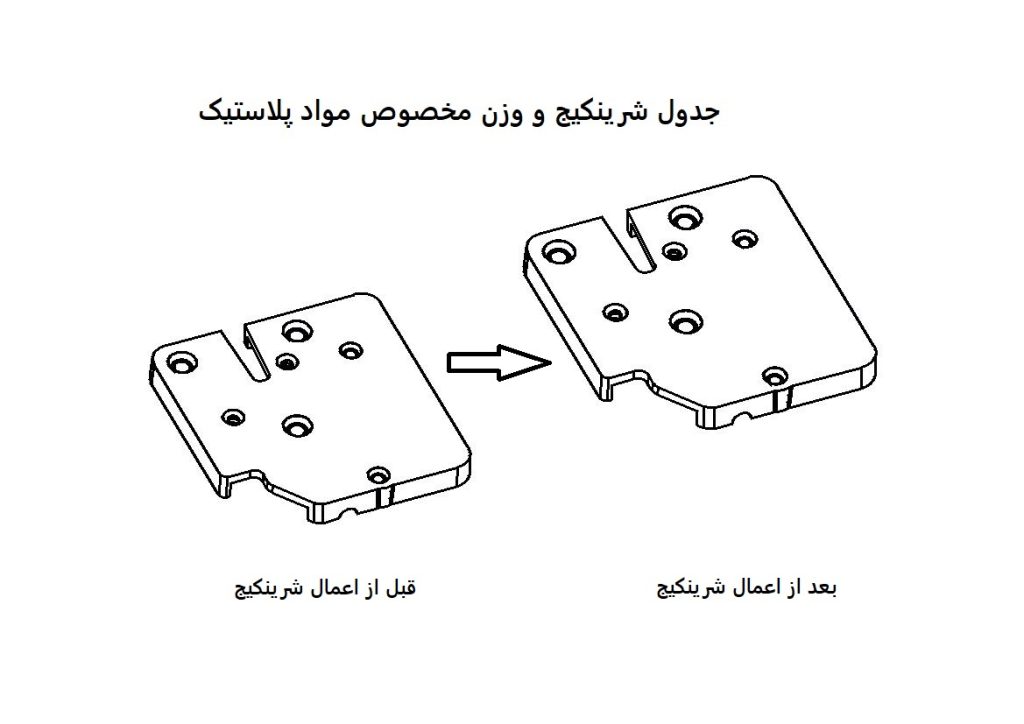
⚠️ توجه مهم
مقادیر این جدول میانگین مرجع هستند و بین سازندگان قالب تزریق پلاستیک و گریدهای مختلف هر ماده، بهطور قابلتوجهی متفاوتند. هرگز برای طراحی نهایی قالب یا تولید انبوه، صرفاً به این جدول تکیه نکنید. پیش از هر تصمیم مهندسی، حتماً دیتاشیت فنی (TDS) دقیق گرید موردنظرتان را از تأمینکنندهی مواد اولیه دریافت و مطابقت دهید.
جدول مواد پلاستیکی تزریقی
| نام ماده | نماد | شرینکیج (٪) | وزن مخصوص (g/cm³) | دمای قالب (°C) | دمای ذوب (°C) |
|---|---|---|---|---|---|
| پلیاتیلن سبک | LDPE | 1.5-3.6 | 0.92 | 30-45 | 140-200 |
| پلیاتیلن سنگین | HDPE | 1.2-2.5 | 0.97 | 40-60 | 160-220 |
| پلیپروپیلن | PP | 1.0-2.5 | 0.90 | 15-65 | 200-280 |
| آکریلونیتریل بوتادین استایرن | ABS | 0.4-0.8 | 1.04-1.19 | 40-80 | 220-260 |
| آکریلیک استایرن اکریلونیتریل | ASA | 0.3-0.7 | 1.07 | 40-80 | 220-260 |
| پلیآمید ۶ | PA 6 | 0.6-2.1 | 1.14-1.16 | 30-100 | 220-280 |
| پلیآمید ۶۶ | PA 6.6 | 1.3-2.4 | 1.14 | 30-100 | 240-300 |
| پلیکربنات | PC | 0.5-0.7 | 1.2 | 80-120 | 260-320 |
| پلیاتیلن ترفتالات | PET | 1.2-2.5 | 1.33-1.37 | 80-130 | 265-280 |
| پلیاتیلن ترفتالات گلیکول | PETG | 1.2-2.5 | 1.27 | 10-30 | 210-250 |
| پلیبوتیلن ترفتالات | PBT | 1.5-2.8 | 1.31 | 60-80 | 230-260 |
| پلیاستایرن معمولی | GPPS/PS | 0.3-0.6 | 1.05-1.07 | 10-60 | 180-280 |
| پلیاستایرن مقاوم | HIPS | 0.4-0.7 | 1.04-1.07 | 10-60 | 180-270 |
| پلیوینیل کلراید نرم | PVC soft | 1.0-3.0 | 1.20-1.35 | 20-50 | 150-190 |
| پلیوینیل کلراید سخت | PVC hard | 0.3-0.8 | 1.35-1.45 | 20-50 | 160-200 |
| پلیسولفون | PSU | 0.6-0.8 | 1.24 | 100-150 | 340-390 |
| اکریلیک (پلی متیل متاکریلات) | PMMA | 0.4-0.7 | 1.17-1.20 | 40-90 | 200-250 |
| پلیاکسی متیلن (دلرین) | POM | 2.0-2.5 | 1.41-1.42 | 80-120 | 190-220 |
| پلی لاکتیک اسید | PLA | 0.3-0.5 | 1.24 | 20-60 | 190-220 |
| سلولز استات | CA | 0.3-0.9 | 1.22-1.30 | 40-70 | 180-220 |
| اتیلن وینیل استات | EVA | 0.8-2.2 | 0.93 | 20-50 | 140-200 |
| پلیاورتان | PUR/PU | 0.9-2.0 | 1.20 | 40-65 | 180-220 |
| پلی فنیلین اکساید | PPO | 0.4-0.9 | 1.06-1.12 | 15-100 | 260-320 |
این پارامترها چه معنایی دارند و چرا برای طراحی قالب اهمیت دارند؟
شرینکیج (Shrinkage) چیست؟
وقتی پلاستیک مذاب داخل حفرهی قالب تزریق میشود و سرد میشود، حجمش کمی کوچکتر میشود، این پدیده را شرینکیج یا انقباض مینامند (در گفتار عامیانهی کارگاهی گاهی «جمع شدگی» یا «جمع شو» هم گفته میشود).
اگر شرینکیج یک ماده مثلاً ۲٪ باشد، یعنی یک قطعهی ۱۰۰ میلیمتری پس از سرد شدن به حدود ۹۸ میلیمتر میرسد. این عدد ظاهراً کوچک است، اما در طراحی قالب نقشی حیاتی دارد: ابعاد حفرهی قالب باید بزرگتر از ابعاد نهایی قطعه ساخته شود تا پس از انقباض، به اندازهی درست برسد.
پلاستیکها از نظر ساختار مولکولی به دو دسته تقسیم میشوند: آمورف (بیشکل، مثل ABS، PC و PMMA) که معمولاً شرینکیج کمتر و یکنواختتری دارند، و نیمهکریستالی (مثل PP، PA، POM و PET) که بهدلیل تشکیل ساختارهای کریستالی هنگام سرد شدن، شرینکیج بیشتر و گاهی جهتدار (در جهت جریان مذاب بیشتر از جهت عمود بر آن) دارند.
همین موضوع باعث میشود قطعات ساختهشده از مواد نیمهکریستالی مستعد تاببرداشتن (Warpage) باشند.
در عمل، طراح باید همین عدد شرینکیج را مستقیماً در فایل طراحی قالب اعمال کند، یعنی ابعاد حفره را بر اساس درصد جمعشوندگی هر ماده بزرگتر از ابعاد نهایی قطعه بسازد، تا وقتی قطعه از قالب خارج و سرد میشود، دقیقاً به اندازهای برسد که از ابتدا مد نظر بوده. همین کاربرد مستقیم است که جدول شرینکیج مواد پلاستیک و وزن مخصوص را برای طراح قالب ضروری میکند، نه صرفاً یک عدد مرجع تئوری.
وزن مخصوص (Specific Gravity) چه کاربردی دارد؟
وزن مخصوص نسبت چگالی ماده به چگالی آب است و مستقیماً روی محاسبهی وزن قطعهی نهایی و مقدار مواد اولیهی موردنیاز اثر میگذارد.
برای مثال، پلیکربنات با وزن مخصوص حدود ۱.۲ نسبت به پلیپروپیلن با وزن مخصوص ۰.۹، برای یک حجم مشخص، حدود ۳۳٪ سنگینتر خواهد بود. این عدد برای برآورد هزینهی مواد اولیه، تخمین وزن نهایی محصول، و انتخاب مواد بر اساس الزامات وزنی پروژه (مثلاً قطعات خودرو که کاهش وزن اهمیت دارد) ضروری است.
برای محاسبهی دقیق وزن و گرم محصول نهایی، کافی است عدد وزن مخصوص هر ماده را در نرمافزارهایی مانند کتیا یا سالیدورک وارد کنید؛ نرمافزار با استفاده از همین عدد و ابزارهای اندازهگیری داخلی خودش، وزن دقیق قطعه را مستقیماً از روی مدل سهبعدی محاسبه میکند، بدون نیاز به ساخت نمونهی فیزیکی برای وزنکشی اولیه.
دمای قالب (Mold Temperature) چرا مهم است؟
دمای قالب، دمای سطح داخلی حفرهی قالب هنگام تزریق است، نه دمای خود مذاب. این پارامتر مستقیماً روی سرعت سرد شدن قطعه، میزان کریستالیزاسیون (در مواد نیمهکریستالی)، کیفیت سطح، و حتی میزان شرینکیج نهایی اثر میگذارد.
دمای قالب پایینتر باعث سرد شدن سریعتر و شرینکیج کمتر میشود، اما ممکن است سطح قطعه ماتتر یا دارای خطوط جریان (Flow Lines) باشد. دمای قالب بالاتر، سطح براقتر و پرشدگی بهتر ایجاد میکند اما زمان چرخهی تولید (Cycle Time) را طولانیتر میکند.
برای موادی مثل POM که کریستالیزاسیون بالایی دارند، دمای قالب نسبتاً بالا (۸۰ تا ۱۲۰ درجه) برای رسیدن به خواص مکانیکی مطلوب توصیه میشود.
دمای ذوب (Melt Temperature) چه نقشی دارد؟
دمای ذوب، دمای پلاستیک مذاب در لحظهی تزریق به داخل قالب است.
این دما باید در بازهی مشخصی برای هر ماده تنظیم شود: اگر خیلی پایین باشد، مذاب بهخوبی جاری نمیشود و ممکن است قالب بهطور کامل پر نشود (Short Shot)؛ اگر خیلی بالا باشد، خطر تجزیهی حرارتی مواد، ایجاد بوی نامطبوع، تغییر رنگ، یا حتی سوختگی قطعه وجود دارد. هر ماده بازهی دمایی امن خاص خود را دارد که در این جدول آمده است.
چرا این چهار پارامتر باید با هم دیده شوند؟
نکتهی کلیدی این است که این چهار پارامتر مستقل از هم نیستند.
برای مثال، افزایش دمای قالب میتواند شرینکیج یک مادهی نیمهکریستالی را افزایش دهد، در حالیکه تغییری در وزن مخصوص ایجاد نمیکند. به همین دلیل، طراح قالب باید این پارامترها را بهصورت یکپارچه در نظر بگیرد، نه جداگانه.
تجربهی عملی نشان میدهد که حتی با داشتن جدول دقیق، تنظیم نهایی پارامترهای تزریق معمولاً از طریق نمونهگیری اولیه (First Article Inspection) و اصلاح تدریجی بهدست میآید، نه صرفاً از روی اعداد کاغذی.
با این حال، همین جدول شرینکیج مواد پلاستیک و وزن مخصوص نقطهی شروع درستی برای هر تصمیم مهندسی است.
اعمال جمع شو در مولدپلاس
در این بخش تعدادی از موادهایی که در مولدپلاس بطور مرتب با آنها سر و کار داریم را برایتان لیست میکنیم، و مقدار شرینکیج (جمع شویی) که خودمان بر اساس تجربه برای این موادها اعمال میکنیم را برایتان مینوسیم.
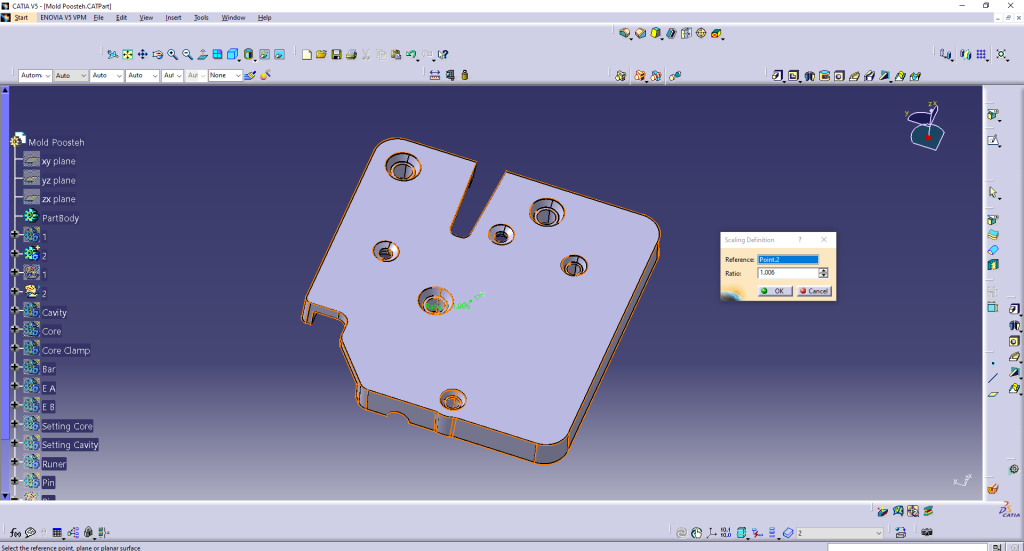
ابتدا در نرم افزار Catia مرکز ثقل جنس را پیدا میکنیم و سپس با دستور scale میزان جمع شو را اعمال میکنیم.
PP: 1.018
ABS: 1.006
GPPS: 1.006
PC: 1.007
HDPE: 1.025
در نرم افزار Catia و دستور scale عدد 1 بمعنای مقیاس واقعی جنس است، و اعداد بعد از عدد 1، عدد جمع شو.
توجه کنید که این صرفا تجربه مولدپلاس است و نه یک منبع مرجع استاندارد.
خود ما هم ممکن است بر اساس ضخامت و ابعاد محصول این مقادیر را تعقییر دهیم.