
وقتی قطعه پلاستیکی بعد از تزریق پلیسه دارد، اولین واکنش معمولاً این است که بگوییم «قالب مشکل دارد».
اما همیشه اینطور نیست.
پلیسه میتواند از دستگاه تزریق، شرایط فرآیند، جنس مواد پلاستیک، ضخامت قطعه، طراحی قالب، ماشینکاری یا حتی یک اختلاف چند صدم میلیمتری در مونتاژ قالب ایجاد شود.
به همین دلیل، قبل از اصلاح قالب باید علت پلیسه مشخص شود.
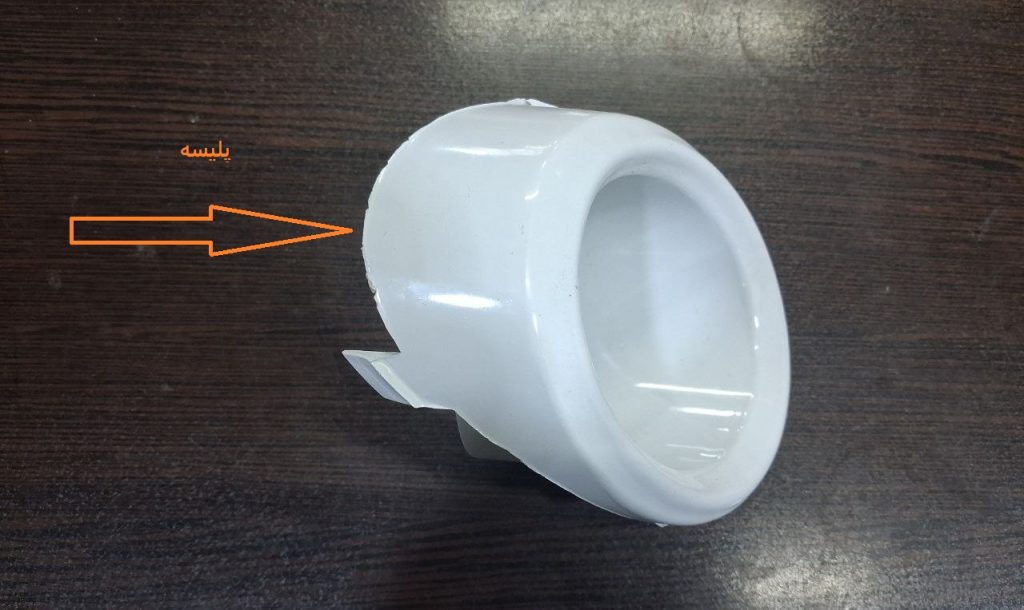
در یکی از قالبهای ساخت مولدپلاس، قالب جادستمال هنگام تولید پلیسه داشت. قبل از اینکه سراغ اصلاح قالب برویم، آن را روی دستگاه دیگری تست کردیم و مشکل برطرف شد. یعنی ایراد از قالب نبود.
این مثال ساده یک نکته مهم دارد: هر قالبی که محصولش پلیسه میدهد، الزاماً نیاز به اصلاح ندارد.
در ادامه، مهمترین عواملی را که از تجربه طراحی و ساخت قالبهای تزریق پلاستیک میتوانند باعث پلیسه شوند بررسی میکنیم.
اول مشخص کنید پلیسه از کجا میآید
قبل از بررسی جزئیات، محل پلیسه اطلاعات مهمی به ما میدهد.
آیا پلیسه در خط جدایش اصلی است؟
داخل یک آببندی است؟
اطراف یک کشویی دیده میشود؟
در محل خاصی از قطعه ظاهر میشود؟
یا تقریباً در تمام محیط قطعه وجود دارد؟
محل پلیسه میتواند مسیر عیبیابی را بسیار کوتاه کند.
اگر پلیسه در یک نقطه مشخص ایجاد شده باشد، احتمالاً باید همان ناحیه از قالب، آببندی، کشویی، قفل یا نحوه پشتیبانی آن بررسی شود. اگر پلیسه در بخش بزرگی از قالب دیده شود، دستگاه، نیروی گیره، موازی بودن صفحات و نحوه بسته شدن کلی قالب اهمیت بیشتری پیدا میکند.
۱. قبل از دست زدن به قالب، دستگاه تزریق را بررسی کنید
یکی از مهمترین اشتباهات این است که با دیدن پلیسه، فوراً قالب را سنگ بزنیم یا خط جدایش را اصلاح کنیم.
اول باید بررسی شود که:
دستگاه تزریق شرایط مناسبی دارد؟
نیروی گیره کافی است؟
دستگاه از نظر عملکرد و کالیبراسیون مشکلی ندارد؟
تنظیمات تزریق مناسب این قالب و قطعه است؟
قالب روی دستگاه دیگری هم پلیسه میزند؟
اگر امکان تست قالب روی دستگاه دیگری وجود داشته باشد، این کار میتواند بسیار تعیینکننده باشد.
اگر قالب روی یک دستگاه پلیسه بدهد و روی دستگاه دیگر قطعه سالم تولید کند، اصلاح کردن قالب میتواند یک اشتباه پرهزینه باشد.
۲. فشار تزریق بیش از حد
گاهی خود قالب مشکل اساسی ندارد، اما برای پر کردن قطعه مجبور میشویم فشار تزریق را بیش از حد بالا ببریم.
فشار زیاد مواد میتواند به سطوح قالب نیرو وارد کند و اگر جایی از قالب پشتیبانی یا آببندی کافی نداشته باشد، دو سطح ممکن است به اندازه بسیار کمی از هم فاصله بگیرند.
همین فاصله بسیار کوچک برای ایجاد پلیسه کافی است.
چرا فشار تزریق زیاد میشود؟
یکی از دلایل میتواند انتخاب نامناسب گیت یا محل ورود مواد باشد.
اگر مسیر جریان مناسب نباشد، ممکن است اپراتور برای پر کردن قسمتهای انتهایی قطعه مجبور شود فشار تزریق را افزایش دهد.
بنابراین انتخاب گیت فقط روی ظاهر قطعه یا محل اثر گیت تأثیر ندارد؛ میتواند روی فشار موردنیاز برای پر شدن قطعه و در نتیجه احتمال پلیسه نیز اثر بگذارد.
برای آشنایی بیشتر با انتخاب و کاربرد گیتها میتوانید مقاله انواع گیت در قالب تزریق پلاستیک را نیز مطالعه کنید.
در تجربه ما بهترین راه حل برای این مشکل استفاده از نرم افزار Moldflow میباشد.
۳. ضخامت دیواره کم
ضخامت بسیار کم قطعه نیز میتواند باعث شود برای پر کردن یک ناحیه به فشار بیشتری نیاز داشته باشیم.
وقتی ضخامت یک قسمت از قطعه خیلی پایین باشد، جریان مواد دشوارتر میشود و ممکن است برای رساندن مواد به آن ناحیه مجبور شویم فشار تزریق را بالا ببریم.
بهعنوان یک تجربه عمومی در طراحی، وقتی ضخامت دیواره به محدودههایی مثل ۶ تا ۷ دهم میلیمتر نزدیک میشود، باید شرایط پر شدن با دقت بیشتری بررسی شود؛ البته این عدد برای همه مواد و هندسهها یکسان نیست.
در یکی از قالبهای قطعات فندک آشپزخانه که در مولدپلاس ساخته شده، گوشهای با ضخامت بسیار کم داشتیم و برای پر شدن آن قسمت فشار تزریق را بالا بردیم.
در آن قالب، تعداد مناسب پلهای کمکی، ضخامت مناسب فولاد و قفلگذاری کافی باعث شد افزایش فشار مشکل جدی ایجاد نکند؛ اما همین شرایط در قالبی که پشتیبانی ضعیفتری داشته باشد، میتواند به پلیسه منجر شود.
۴. خود ماده پلاستیک هم مهم است
همه مواد پلاستیکی در هنگام تزریق رفتار یکسانی ندارند.
نوع ماده، دمای مذاب، شرایط فرآیند و رفتار جریان آن میتواند روی فشار موردنیاز برای پر کردن قالب اثر بگذارد.
بنابراین اگر با تغییر ماده، شرایط تزریق تغییر کرده است، نباید بلافاصله نتیجه گرفت که قالب خراب شده است.
برای بررسی باید مجموعهای از عوامل را کنار هم دید:
نوع ماده
دمای مذاب
ضخامت قطعه
مسیر جریان
نوع و محل گیت
تعداد حفرهها
سرعت و فشار تزریق
۵. طراحی و ماشینکاری خط جدایش
اگر دو نیمه قالب در محل جدایش بهدرستی روی یکدیگر ننشینند، احتمال ایجاد پلیسه بالا میرود.
این مشکل میتواند از طراحی یا ماشینکاری ناشی شود.
مثلاً اگر در طراحی سطح جدایش، فرمهایی ایجاد شود که ماشینکاری دقیق آنها دشوار باشد، رسیدن به یک آببندی مناسب سختتر میشود.
از طرف دیگر، باقی ماندن مقدار نامناسبی از بار ابزار یا خطای ماشینکاری نیز میتواند باعث شود دو سطح بهدرستی جفت نشوند.
در این حالت فشار تزریق میتواند همان فاصله کوچک را به مسیر خروج مواد تبدیل کند.
۶. قفل قالب؛ کمککننده یا عامل ایجاد مشکل؟
قفلها برای هدایت و گرفتن دو نیمه قالب اهمیت زیادی دارند، اما قفل باید با لقی مناسب طراحی و ماشینکاری شود.
اگر قفل بیش از حد تنگ باشد یا ابعاد آن درست اجرا نشده باشد، ممکن است قبل از اینکه سطوح اصلی قالب کاملاً روی هم بنشینند، خود قفل مانع بسته شدن کامل شود.
در نتیجه چیزی که قرار بوده به بسته ماندن قالب کمک کند، خودش میتواند باعث باز ماندن جزئی قالب و ایجاد پلیسه شود.
برای توضیحات کاملتر درباره طراحی و اجرای قفلها، مقاله قفلگذاری تخصصی در قالب تزریق پلاستیک را ببینید.
۷. پلهای کمکی؛ حمایت از قالب در برابر فشار تزریق
فشار تزریق میتواند باعث شود قسمتهایی از قالب که پشت آنها تکیهگاه کافی وجود ندارد، مقدار بسیار کمی تغییر شکل دهند.
این تغییر شکل ممکن است با چشم دیده نشود، اما همان چند صدم میلیمتر میتواند برای ایجاد پلیسه کافی باشد.
در چنین شرایطی استفاده درست از پلهای کمکی اهمیت پیدا میکند.
در تجربه کارگاهی مولدپلاس، در بعضی قالبها پل کمکی را حدود ۰٫۰۳ تا ۰٫۰۴ میلیمتر بالاتر از پلهای اصلی قالب در نظر میگیریم تا زیر فشار، تکیهگاه مناسبی ایجاد کند.
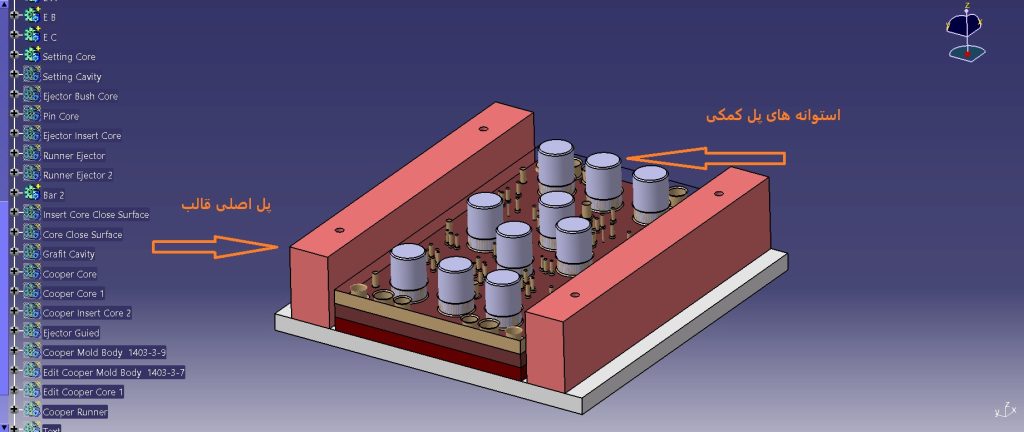
این عدد را نباید یک استاندارد عمومی دانست؛ مقدار مناسب به طراحی قالب، ابعاد، جنس، نوع قطعه و شرایط کاری بستگی دارد.
نکته اصلی این است که در یک قالب تحت فشار، فقط خود خط جدایش اهمیت ندارد؛ پشتیبانی پشت آن نیز مهم است.
۸. چیدمان حفرهها و بالانس پر شدن
در قالبهای چندحفرهای، بالانس پر شدن اهمیت زیادی دارد.
اگر حفرهها به شکل مناسبی چیده نشده باشند یا مسیر جریان متعادل نباشد، ممکن است بعضی قسمتها زودتر و بعضی قسمتها دیرتر پر شوند.
در نتیجه فشار در همه نقاط قالب یکسان نخواهد بود و ممکن است یک ناحیه تحت فشار بیشتری قرار بگیرد.
به همین دلیل در طراحی قالبهای چندحفرهای، تا حد امکان باید از چیدمان متقارن و مسیرهای متعادل استفاده کرد.
انتخاب آرایش حفرهها البته به شکل قطعه، ابعاد قالب و محدودیتهای طراحی نیز بستگی دارد.
۹. موازی نبودن صفحات و خطای سنگزنی
تمام صفحات مهم قالب باید از نظر تختی، گونیا بودن و موازی بودن سطوح، دقت مناسبی داشته باشند.
فرض کنید صفحهای اسماً ۲۴ میلیمتر ضخامت دارد، اما در یک سمت ۲۴٫۰۰ و در سمت دیگر ۲۴٫۱۰ میلیمتر است.
این اختلاف در قالب کوچک شاید کمتر خودش را نشان دهد، اما در قالبهای بزرگتر میتواند باعث شود مجموعه بهصورت یکنواخت روی هم ننشیند.
به همین دلیل سنگزنی تخت و دقیق فقط برای رسیدن به یک عدد روی نقشه نیست؛ مستقیماً روی نحوه بسته شدن قالب تأثیر دارد.
۱۰. پلهای اصلی نیز باید تکیهگاه مناسبی ایجاد کنند
اگر پلهای اصلی بیش از حد باریک باشند، در شرایط خاص فشار ناشی از گیره دستگاه میتواند باعث فشار آوردن به پل ها شود و بصورت نا هماهنگ در صفحه کفشک فرو بروند هر چند این عدد بسیار ناچیز باشد، میتواند مشکلات زیادی ایجاد کند.
این مورد از دلایل شایع پلیسه نیست و در همه قالبها مشکل ایجاد نمیکند، اما در قالبهای بزرگ و سنگین یا قالبهایی که نیروهای زیادی تحمل میکنند، ابعاد و نحوه پشتیبانی پلها اهمیت بیشتری پیدا میکند.
۱۱. آببندیهای داخلی
بعضی قالبها فقط یک خط جدایش بیرونی ندارند.
داخل قالب ممکن است نقاط زیادی وجود داشته باشد که دو سطح باید در آنها دقیقاً روی هم بنشینند تا جلوی عبور مواد گرفته شود.
هرچه تعداد این آببندیهای داخلی بیشتر باشد، تعداد نقاط حساس نیز بیشتر میشود.
قالبهایی مانند قالب آبکش نمونه خوبی هستند. ممکن است خط جدایش بیرونی کاملاً دقیق باشد، اما یکی از آببندیهای داخلی در قسمت میانی قالب درست روی هم ننشسته باشد.
در چنین شرایطی مواد میتوانند از همان قسمت عبور کنند و پلیسه ایجاد شود.
در قطعات پیچیده مانند بعضی قطعات خودرو یا اسباببازی نیز به دلیل تعدد فرمها و آببندیها، دقت ماشینکاری، قفلگذاری و پلهای کمکی اهمیت بیشتری پیدا میکند.
۱۲. سیستم راهنما
سیستم راهنمای قالب باید دو نیمه را هنگام باز و بسته شدن، دقیق و تکرارپذیر در موقعیت مناسب قرار دهد.
اگر میل راهنما یا بوش راهنما دچار لقی یا مشکل شود، ممکن است همراستایی دو نیمه قالب تحت تأثیر قرار بگیرد.
به همین دلیل استفاده از بوش و میل راهنمای باکیفیت جایی نیست که ارزش صرفهجویی زیادی داشته باشد.
قالب باید فقط بسته نشود؛ باید هر بار در موقعیت صحیح و قابل تکرار بسته شود.
۱۳. کشوییهای بزرگ و گوههای یکپرچه
در قالبهای جناغی با کشوییهای بزرگ، نحوه مهار کشویی اهمیت زیادی دارد.
در بعضی شرایط، بهتر است گوه بهصورت یکپارچه با بدنه قالب ساخته شود؛ حتی اگر برای این کار مقداری ریزش فولاد داشته باشیم.
علت این است که فشار تزریق میتواند کشویی را تحت فشار قرار دهد.
اگر مجموعه گوه و کشویی استحکام کافی نداشته باشد، ممکن است کشویی فقط چند صدم میلیمتر جابهجا شود؛ همین مقدار برای ایجاد پلیسه کافی است.
البته این موضوع برای هر کشویی کوچک یکسان نیست و به ابعاد، مسیر حرکت و نحوه محصور شدن کشویی بستگی دارد.
۱۴. ماشینکاری و استهلاک ابزار
یکی از جزئیات مهم در قالبهای چند حفره، اختلاف احتمالی اندازه به دلیل استهلاک ابزار است.
فرض کنید تعداد زیادی سنبه باید با یک ارتفاع دقیق ماشینکاری شوند.
اگرابزار فرز بسته شده روی دستگاه از سنبه اول تا سنبه آخر حرکت کند، ممکن است به دلیل استهلاک تدریجی ابزار، سنبه های ابتدایی و انتهایی اختلاف چند صدم میلیمتری پیدا کنند.
در کارگاه میتوان برای کاهش این اثر، مسیر ماشینکاری را یکبار از ابتدا تا انتها و سپس با ابزار تعویض شده و نو در جهت معکوس انجام داد.
این کار باعث میشود اثر استهلاک ابزار بین ابتدا و انتهای قطعه متعادلتر شود.
اگر اختلاف ارتفاع سنبه ها زیاد شود، صفحهای که روی آنها حرکت میکند یا روی آنها مینشیند ممکن است بهصورت یکنواخت قرار نگیرد و مجموعه تحت تنش قرار بگیرد.
این مشکل ممکن است ابتدا فقط به شکل پلیسه جزئی دیده شود، اما در طول زمان و تحت نیروی بالای گیره دستگاه، اثرات بیشتری ایجاد کند.
۱۵. سطح مرجع در ماشینکاری صفحات بزرگ
در ماشینکاری صفحات بزرگ، انتخاب سطح مرجع بسیار مهم است.
گاهی برای جبران اختلاف ضخامت فولاد، زیر قطعه روی میز دستگاه کاغذ یا شیم قرار داده میشود و سپس ماشینکاری انجام میشود.
برای کار دقیق، روش مطمئنتر این است که سطحی که قبلاً بهدرستی سنگ خورده بهعنوان مرجع قرار بگیرد و سطح مقابل با یک پاس مناسب کفتراشی شود تا موازی بودن واقعی دو سطح به دست بیاید.
این موضوع در قالبهای بزرگ و قالبهایی با ماشینکاریهای عمیق و متعدد اهمیت بیشتری دارد.
۱۶. پران های برگشت که مانع بسته شدن کامل قالب میشوند
گاهی علت پلیسه یک قطعه بسیار ساده است.
در بسیاری از قالبها چند پس پران وجود دارد که صفحه پران یا مجموعه مربوط به آن را به موقعیت اولیه برمیگردانند.
اگر طول پس پران دقیق نباشد و بیش از حد بیرون بزنند، ممکن است هنگام بسته شدن قالب مانع نشستن کامل دو نیمه شوند.
در نتیجه حتی اگر خط جدایش کاملاً دقیق باشد، همین چند صدم میلیمتر اضافه میتواند باعث پلیسه شود.
بهتر است چنین قطعاتی با طول دقیق و پرداخت مناسب ساخته شوند. در کارگاه، استفاده از دستگاه ابزارسازی برای این کار منطقیتر از برش و سنگزدن دستی است؛ مخصوصاً وقتی هزینه ساخت قطعه در برابر خسارت احتمالی ناچیز است.
۱۷. تنش داخلی فولاد و تغییر شکل بعد از ماشینکاری
بعد از برداشتن مقدار قابل توجهی از فولاد، ممکن است تنشهای داخلی آزاد شوند و قطعه تغییر شکل دهد.
در صنعت روشهایی مانند تنشزدایی حرارتی برای کنترل این موضوع وجود دارد.
اما تجربه مستقیم ما در کارگاه بیشتر مربوط به یک روش اجرایی دیگر است: بسته به نوع قطعه و میزان باربرداری، در مرحله خشنکاری حدود ۰٫۳ تا ۰٫۵ میلیمتر از فولاد برداشته میشود و قطعه مدتی کنار گذاشته میشود تا قبل از ادامه ماشینکاری، فرصت آزاد شدن بخشی از تنشها را داشته باشد.
این زمان ثابت نیست، اما در بعضی کارها حدود ۱۵ تا ۲۰ روز در نظر گرفته میشود.
در مورد اثر تنشزدایی حرارتی روی تمام انواع فولاد نمیتوان از روی تجربه شخصی حکم عمومی صادر کرد؛ بنابراین این بخش باید با توجه به نوع و کیفیت واقعی فولاد و فرآیند حرارتی آن بررسی شود.
علت پلیسه در قالبهای تزریق پلاستیک را چگونه پیدا کنیم؟
اگر بخواهیم این مقاله را به یک دستورالعمل ساده کارگاهی تبدیل کنیم، مسیر بررسی را میتوان اینطور شروع کرد:
۱. محل پلیسه را پیدا کنید.
ببینید پلیسه دقیقاً در خط جدایش، آببندی داخلی، اطراف کشویی یا یک نقطه خاص ایجاد شده است.
۲. قالب را روی دستگاه دیگری امتحان کنید.
اگر مشکل برطرف شد، قبل از اصلاح قالب سراغ دستگاه و شرایط تزریق بروید.
۳. فشار تزریق را بررسی کنید.
آیا برای پر شدن قطعه مجبور شدهاید فشار را بیش از حد بالا ببرید؟
۴. ضخامت و مسیر پر شدن را بررسی کنید.
آیا ناحیهای بیش از حد نازک است؟ آیا گیت یا مسیر جریان باعث افزایش فشار شده است؟
۵. بسته شدن مکانیکی قالب را بررسی کنید.
خط جدایش، قفلها، آببندیهای داخلی، کشوییها، گووهها و سیستم راهنما را بررسی کنید.
۶. پشتیبانی پشت سطوح حساس را بررسی کنید.
پلهای کمکی و پلهای اصلی آیا واقعاً زیر فشار تزریق تکیهگاه مناسبی ایجاد میکنند؟
۷. دقت ماشینکاری را بررسی کنید.
موازی بودن صفحات، سنگزنی، ارتفاع ستونها، سطوح مرجع و برگشتپرانها را کنترل کنید.
۸. بعد از پیدا کردن علت، سراغ اصلاح بروید.
این ترتیب مهم است، چون اصلاح یک قالب سالم برای برطرف کردن مشکلی که از دستگاه یا فرآیند تزریق ناشی شده، خودش میتواند یک خطای جدید ایجاد کند.
جمعبندی
پلیسه زدن قطعه یک علت واحد ندارد.
گاهی مشکل از دستگاه تزریق است؛ گاهی فشار تزریق بیش از حد بالاست؛ گاهی ضخامت دیواره یا مسیر جریان باعث افزایش فشار شده و گاهی واقعاً خود قالب ایراد دارد.
اگر مشکل از قالب باشد نیز ممکن است علت، یک خطای بزرگ و واضح نباشد. گاهی یک قفل با لقی نامناسب، یک پل کمکی ناکافی، یک سطح غیرموازی، یک آببندی داخلی، یک کشویی که چند صدم میلیمتر حرکت میکند یا حتی یک برگشتپران با طول نامناسب میتواند مسیر ایجاد پلیسه را باز کند.
در قالبسازی دقیق، بسیاری از این مشکلات در حد چند صدم میلیمتر اتفاق میافتند.
بنابراین وقتی قطعه پلیسه زد، بهترین کار این نیست که سریع سراغ سنگ و اصلاح قالب برویم.
اول علت را پیدا کنید، بعد قالب را اصلاح کنید.
این شاید سادهترین و در عین حال مهمترین نکته در عیبیابی پلیسه قالبهای تزریق پلاستیک باشد.