
این مقاله قرار نیست یک آموزش گامبهگام باشه. جمعبندی صادقانهی چند سال تجربهست، با یک محور مشترک: در طراحی قالب تزریق پلاستیک، دانش نظری فقط نقطهی شروعه. ارزش واقعی جایی خلق میشه که اون دانش با واقعیت کارگاه، محدودیتهای واقعی، و خواسته های مشتری روبهرو میشه. هر بخش این مقاله، یک نمونه از همین برخورد رو نشون میده، از یک تصمیم مشخص روی یک قالب، تا نگاهی کلیتر به اینکه این حرفه اصلاً چطور جایی برای یاد گرفتن باقی میذاره.
این حوزه پایان نداره
یک قالبساز یا طراح قالب تزریق پلاستیک هیچوقت نمیتونه ادعا کنه به انتهای این مسیر رسیده. این صنعت تقریباً همهجای زندگی روزمره حضور داره، از قطعات هواپیما تا خودرو، اسباببازی، تجهیزات پزشکی، حتی کشتیسازی. مواد پلاستیک بسیار متنوع، مکانیزمها و تیراژها متنوع هستند. استانداردهای کلی برای این صنعت وجود داره، اما هیچ فردی، هرچقدر هم سالها کار کرده باشه، نمیتونه بگه همهچیز رو یاد گرفته. در فارسی یک اصطلاح دقیق برای این وجود داره: «همهچیز را همگان دانند».
هرکسی معمولاً روی یک یا چند حوزهی مشخص تمرکز و تجربهی عمیق پیدا میکنه، نه روی کل این دایرهی بزرگ. همین دایرهی بزرگ، دلیل اصلیه که چرا نمیشه این حرفه رو در یک دستورالعمل ثابت خلاصه کرد، و دلیلیه که این مقاله، بهجای یک آموزش، مجموعهای از تصمیمهای واقعیه.
در ویدئوی زیر تصویر 38 محصول از صنایع مختلف از جمله، اسباب بازی، خودرویی، پزشکی، چمدان مسافرتی، خانه و آشپزخانه، برقی و غیره را قرار داده ایم بعضا بهمراه طراحی قالب، در میان آنها چند مورد محصولات فلزی همچون درب آسانسور، و دسته کلاچ موتور سیکلت هم قرار دارد، همینطور قالبهای بادی اما تمرکز تصاویر بر روی قالبهای تزریق پلاستیک است.
حتما بعد از خواندن مقاله دوباره ویدوئو را ببینید، این یک ویدئوی آموزشی نیست ولی اگر مقاله را بخوانید و مجدد ویدئو را ببینید به شما تصور بهتری از طراحی و تولید میدهد.
برای کسی که تازه میخواد وارد این مسیر بشه، بهترین سناریو (بر اساس تجربهی همین کارگاه، نه یک قاعدهی جهانی مطلق) اینطوریه: اول یک پایهی آکادمیک، اصول مهندسی از دانشگاه، بعد تجربهی واقعی کارگاهی، و بعد از اون سراغ نرمافزار رفتن. یادگیری در ابتدای مسیر کند پیش میره: باید آموزش ببینی، سعی و خطا کنی، از دیگران بپرسی. اما از یک نقطه به بعد، سرعت یادگیری واقعاً بالا میره.
طراحی که تجربهی کافی داره، فقط با دیدن اینکه یک قطعه چطور روی فرز CNC بسته شده، یا با دیدن یک عکس تصادفی در لینکدین، میتونه یک مکانیزم جدید رو یاد بگیره. در نهایت، طراحی قالب یک جور بازی ریاضی و حل مسئله است؛ هرچقدر با کارهای چالشیتر روبهرو بشی، خلاقتر میشی و سرعت پیدا کردن راهحل بالاتر میره.
به همین دلیل، توصیهی این کارگاه اینه که هر فرد، چه طراح، چه قالبساز، حداقل سالی یکبار استراتژیها و روشهای طراحی خودش رو بازبینی کنه؛ روشهای جدیدتر رو امتحان کنه، حتی اگر روش قبلی هم جواب میداده.
چرا طراحی و اجرا نباید از هم جدا بشن
این شاید مهمترین جایی باشه که تئوری با واقعیت کارگاه برخورد میکنه. در بیشتر جاهای دنیا، بخش ساخت و تولید، یکی از پرچالشترین بخشها، بخش فرایند قالبسازیه، فارغ از اینکه محصول نهایی چی باشه. وقتی طراح مجموعه، خودش یا حداقل خیلی نزدیک به بخش اجرا باشه، خروجی بهتر میشه، سرعت بالاتر میره و خواستهی مشتری دقیقتر تأمین میشه. حتی در کارخانههای بزرگ هم وقتی واحد طراحی کاملاً از ساخت جدا میشه، معمولاً نتیجهای که باید رو نمیده. البته این یک ادعای علمی مستند نیست؛ یک مشاهدهی تجربیه که با تکرار در پروژههای مختلف تقویت شده.
این وحدت طراحی و اجرا، وقتی به تجربهی واحد تولید هم گسترش پیدا کنه، ارزشش دوچندان میشه. طراحی که هم ساخت رو بلده، هم بینش تولید داره، شبیه پزشکیه که با دیدن علائم بیمار، هم مشکل رو بهتر درک میکنه، هم راهکار متناسب با موقعیت واقعی اون فرد ارائه میده، چه منابع مالی، چه ظرفیت فروش. این نوع طراح میتونه چند مرحله جلوتر رو ببینه و پیش از رسیدن به مشکل، مسیر رو اصلاح کنه.
یک مثال ملموس از همین وحدت: در ایران، تأمین نوع مشخصی از فولاد که برای یک پروژه لازمه، همیشه ساده نیست. اینجا طراح باید با فولادهای جایگزین، عملیات حرارتی متفاوت، یا تغییر در جزئیات طراحی، به همون کارایی که هدف بوده برسه. این کار فقط زمانی شدنیه که طراح تجربهی واقعی ساخت داشته باشه، وگرنه یا کار متوقف میمونه یا محصول نهایی افت کیفیت پیدا میکنه، فروش ضعیف میشه و یک چرخهی معیوب شکل میگیره.
میشه اینطور جمعبندی کرد: طراح خوب، خودش را در یک دفتر شیک و پشت یک نرمافزار خلاصه نمیکند. از کف کارگاه شروع میکند، دستش سیاه میشود، قطعات را لمس میکند و بعد آنها را در قالب یک مدل سهبعدی میریزد.
یک تصمیم طراحی : بازطراحی مکانیزم کجپران
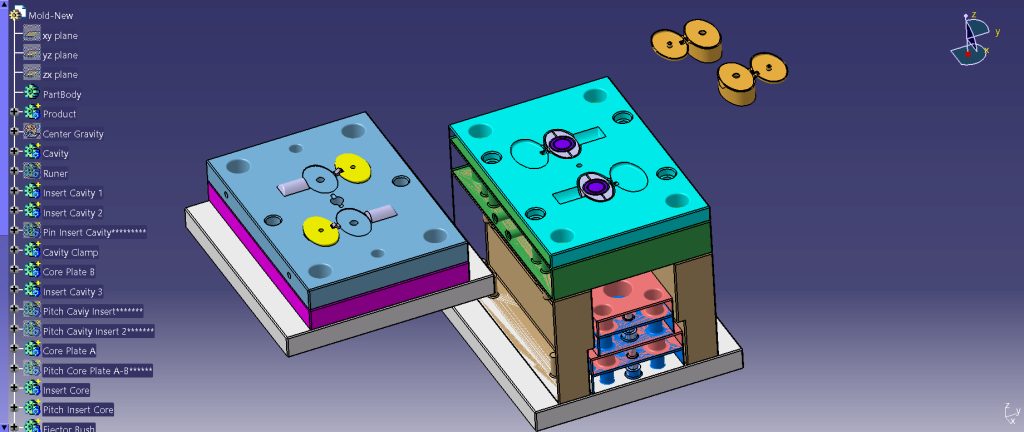
برای اینکه این اصل عملیتر بشه، بهتره یک نمونهی واقعی رو مرور کنیم: طراحی مکانیزم کجپران در قالب چشمی دزدگیر.
روش استاندارد و رایج اینه که کجپران از فولاد خام ساخته و بعد نیتراته بشه، و حرکت خطی به حرکت زاویهدار از طریق یک قطعهی T تبدیل بشه. در طراحی این پروژه، دو تغییر نسبت به این روش استاندارد اعمال شد: بهجای قطعهی T، از دو بلبرینگ بهعنوان چرخ استفاده شد، چون بلبرینگ راحتتر و روانتر سر میخوره، و بهجای فولاد خام برای ساخت کجپران، از تیغچهی HSS استفاده شد، که روی آن عملیات وایرکات انجام گرفت.
این تصمیم، خلاف نظر رایجه. ممکنه در جای دیگهای بگن تیغچه بهمرور فولاد رو میساید و ضعف ایجاد میکنه. اما در عمل، همین قالب سالیان طولانی، در تیراژ بالا، بدون گیرپاژ و بدون سایش غیرعادی کار کرده. برای جلوگیری از سایش، سرتِ قالب از فولاد با کیفیت بالاتر انتخاب شد، یعنی اینجا هم یک تصمیم طراحی جبرانی گرفته شده، نه صرفاً یک ریسک بدون پشتوانه.
نکتهی مهم اینه که این نوع خلاقیت، معنیش دور زدن اصول نیست. هر تغییری باید منطق روشنی پشتش باشه و قابل توضیح باشه: چرا این خروجی بهتره، چرا این ریسک با چه راهکاری جبران شده. مسیر تکرارشده همیشه بهترین مسیر نیست، اما تغییر بدون منطق فنی هم فقط یک قمار بیپشتوانهست.
باید دید چقدر یک طراح مجاز به کار خارج از چارچوبه، این هم به سیاست همون کارگاه یا کارخانه برمیگرده؛ و دقیقاً همین «سیاست هر کارگاه» موضوع بخش بعدیه.
استاندارد هر کارگاه با کارگاه دیگه فرق داره
استاندارد جهانی کلی برای طراحی قالب تزریق پلاستیک وجود داره، اما در جزئیات، هر کارگاه معمولاً یک سبک کاری مختص خودش رو شکل میده، همونطور که در تصمیم کجپران بالا دیدیم. برای نمونه، در مولدپلاس حساسیت زیادی روی اینسرتگذاری وجود داره، تلاش میشه بخشهای قالب تا حد امکان اینسرتگذاری بشن، چون تعویضشون آسونتره و دقت بالاتر میره؛ برای این کار معمولاً از وایرکات استفاده میشه.
همچنین این کارگاه روی داشتن قفل گذاری قالبها اصرار داره. برای قطعاتی که سطحشون باید مات باشه، اسپارککاری ترجیح داده میشه، نه سندبلاست، چون اسپارک یک فرایند غیرتماسیه و لبههای تیز و شیارهای ریز رو دستنخورده نگه میداره، در حالیکه سندبلاست یک فرایند ضربهایست و همین لبهها رو بهمرور گرد میکنه.
کارگاههای دیگه ممکنه سبک متفاوتی داشته باشن، این تفاوتها لزوماً به معنای درست یا غلط بودن یکی نیست، بلکه بخشی از همون تجربهی جمعشدهی هر کارگاهه.
طراحی شناور: هزینهی یک خطای طراحی
یک تجربهی دیگه که شاید کاملاً با استاندارد جهانی همخوان نباشه، بحث «شناور بودن» و پارامتریکبودن طراحیه، بهخصوص در شرایط ایران. در برخی کشورها ممکنه روال اینطوری باشه که مشتری نمونه رو میآره، خواستهها روز اول مشخص میشه و قرارداد بسته میشه، تمام. اما در ایران معمولاً پیش میآد که طراحی تقریباً تموم شده و مشتری دوباره درخواست یک تغییر جزئی میده. اگر شدنی باشه، معمولاً این تغییر انجام میشه.
طراحی شناور یعنی چی؟ یعنی وقتی محصول در محیط پارت تغییر میکنه، اون تغییر باید بهدرستی روی کل مجموعهی قالب هم اعمال بشه، تناسب فاصلهی بین بوشها، پینها، کشوییها، ضخامتها، همه باید هماهنگ بمونن. اگر این آپدیت کامل انجام نشه، احتمال خطا در طراحی بالا میره.
خطای طراحی، برخلاف خیلی از خطاهای اجرایی، میتونه خسارت جدی هم از نظر زمانی هم از نظر مالی تحمیل کنه، حتی اگر فولاد، عملیات حرارتی و بقیهی مراحل ساخت کاملاً درست انجام شده باشن. به همین دلیل، طراحی شناور توصیه میشه، اما هرگز به این معنا نیست که بعد از یک آپدیت سریع، بدون خطای ظاهری، کار مستقیم برای ساخت ارسال بشه. طراح همیشه باید کار خودش رو چندین بار، پیش از ارجاع به بخش ساخت، بررسی کنه.
دو تصمیم طراحی که فقط تجربه میسازه
طراحی سطح آببندی قالب. طراحانی که تجربهی اجرایی کمی دارن، معمولاً وقتی قالبی طراحی میکنن، تمام سطح رو کاملاً آببند (بدون هیچ خلاصی) نگه میدارن. مشکل اینجاست که موقع جفت شدن قالب روی دستگاه تزریق، حتی چند صدم میلیمتر پسزدگی ابزار در حین CNC کافیه که قالب نتونه کامل جفت بشه، و دستگاه فشار بیش از حد وارد کنه، بعضی وقتها تا حد پلیسهزدگی.
راهحل رایج در این کارگاه: در قالبهای کوچک تا حدود دو سانتیمتر، خلاصی به عمق حدود دو دهم میلیمتر داده میشه و فقط یک لبهی حدوداً دو سانتیمتری نزدیک دیواره بهعنوان سطح آببندی واقعی نگه داشته میشه. در قالبهای بزرگتر، این خلاصی بیشتر میشه، تا سطح تماس واقعی کمتر بشه و دستگاه بتونه قالب رو دقیق و کامل ببنده.
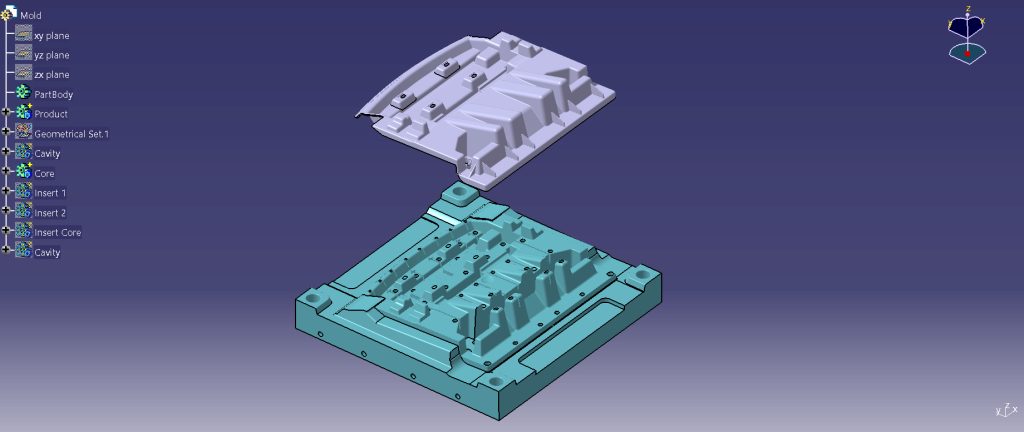
طراحی تیغههای داخلی: اسپارک یا اینسرتگذاری؟ وقتی قطعه داخلش تیغه (شیار باریک) داره، این تیغهها معمولاً یا مستقیم روی بدنهی قالب اسپارک میشن، یا با اینسرتگذاری (قطعهی جدا) ساخته میشن. طراحی که تجربهی اسپارککاری یا پولیشکاری نداشته باشه، معمولاً مسیر سادهتر رو انتخاب میکنه: مدل مسی برای اسپارک مستقیم. مشکل وقتی بروز میکنه که عمق تیغه زیاد باشه: پولیشکار برای پولیش یک شیار باریک، گاهی کمتر از دو میلیمتر، ابزار مناسب در اختیار نداره، دانهی اسپارک باقی میمونه و موقع پرونکردن قطعه، یا آسیب میبینه یا اصلاً از قالب جدا نمیشه.
با اینسرتگذاری، تیغهها بهصورت جدا پولیش میشن و بعد کنار هم قرار میگیرن، بدون اینکه اثری از دانهی اسپارک یا خطوخش روی دیواره بمونه. انتخاب بین این دو مسیر، تابع یک قاعدهی سادهست: عمق و عرض شیار را بسنج، نه سرعت اولیهی ساخت مدل مسی.
انتخاب نرمافزار بر اساس نیاز واقعی پروژه
نرمافزار پایه معمولاً یک بار یاد گرفته میشه، کتیا، سالیدورکز، یا هر نرم افزار دیگری که هست. اما مسیر یادگیری همیشه ادامه داره، چون هر پروژه ممکنه نیاز متفاوتی داشته باشه. برای نمونه، در قابهای آینه با طرح منبت یا گلوبته، نرمافزاری مثل راینو معمولاً پیشنهاد میشه، چون خروجی سرفیس (نربز) میده که تبدیلش به فایل STP و در نهایت فایل ماشینکاری راحتتره. برای قطعات پلاستیکی با جزئیات آلی و کاراکترمانند، مثلاً بخشی از یک عروسک، کار با کتیا یا سالیدورکز میتونه واقعاً دشوار باشه، چون این نرمافزارها اصلاً برای این نوع مدلسازی طراحی نشدن.
اگر نمونهی فیزیکی موجود باشه، میشه اسکن سه بعدی انجام داد و اتوسرفیس زد، اما این روش معمولاً سطح باکیفیتی نمیده. در این موارد، نرمافزارهای مخصوص انیمیشن و بازیسازی مثل مایا یا زیبراش میتونن کمککننده باشن، مایا حتی امکان خروجی مستقیم سرفیس هم داره. نکتهی مهم اینه که خروجی این نرمافزارها معمولاً یک مش (شبکهی مثلثی) هست، نه یک سرفیس مهندسی واقعی؛ برای رسیدن به فایلی که قابل استفاده در ساخت قالب باشه، این مش باید در نرمافزاری مثل Geomagic Studio بازسازی و به سرفیس تبدیل بشه، مرحلهای که خودش زمان و مهارت جداگانه میطلبه.
واقعیت طراحی در ایران: یک نفر بهجای یک تیم
در بسیاری از کشورهای پیشرفته یا کارخانههای نسبتاً بزرگ، طراحی قالب بهصورت تیمی انجام میشه: یک نفر مهندسی معکوس انجام میده، یک نفر روی محصولات بدون نمونه کار میکنه (طراحی صنعتی)، یک نفر طراحی قالب رو انجام میده، یک نفر روی مکانیزمها مسلطه، و یک سرپرست کل تیم رو مدیریت میکنه. در ایران، معمولاً از یک طراح انتظار میره همهی این نقشها رو با هم انجام بده، هم مهندسی معکوس، هم طراحی محصول، هم طراحی قالب.
همین شرایطه که باعث میشه محدودیتها به خلاقیت تبدیل بشن، نه فقط یک مانع. طراح واقعی، بر اساس امکانات موجود طراحی میکنه، نه بر اساس یک شرایط ایدهآل فرضی، همونطور که در مثال تأمین فولاد دیدیم. برای یک قطعه یا مکانیزم، جهانی استانداردی تعریف شده، اما همیشه اون متریال یا امکانی که لازمه، در همون لحظه در دسترس نیست. اینجا طراح با دانش، تجربه و خلاقیتش، مسیر جایگزین پیدا میکنه.
این مسیرهای جایگزین لزوماً کیفیت پایینتری ندارن، به شرطی که درست پیادهسازی بشن. وقتی یک نفر همزمان نقش چند تخصص رو بازی میکنه و هم مجبوره با محدودیتهای واقعی کنار بیاد، تجربهی کارگاهی، شناخت مواد، و مهارت همزادپنداری با مشتری، چه بهعنوان قالبساز، چه بهعنوان طراح، اهمیتی بهمراتب بیشتر از یک تیم تخصصیشده پیدا میکنه.
از یک کامپیوتر و یک میز کار شروع شد
همین کارگاه مولدپلاس، روز اول یک کامپیوتر داشت، یک میز کار، و چند ابزار دمدستی مثل کولیس. چون طراحی در کارگاه انجام میشد، نه یک واحد جدا، امکان این وجود داشت که با هر پروژه، بهتدریج تجهیزات اضافه بشه: دریل، فرز، تراش، پرینتر سهبعدی. سرمایهی اولیه برای خرید همهی این ابزارها از ابتدا وجود نداشت؛ اما چون طراحی و تصمیمگیری فنی در یک نقطه متمرکز بود، رشد بهمرور و بر اساس نیاز واقعی هر پروژه اتفاق افتاد.
شاید این سادهترین نمونه از چیزیه که این مقاله سعی کرد نشونش بده: تئوری یک نقطهی شروعه، نه یک مقصد. جایی که این نقطهی شروع با کارگاه واقعی، مشتری واقعی، و محدودیتهای واقعی برخورد میکنه، طراحی واقعی شکل میگیره، و این مسیر، هیچوقت تمام نمیشه.